





-Master laserski zavarivanje parametre u 3 minute! Savjeti za prilagodbu
Lasersko zavarivanje pruža visoku učinkovitost i proizvodi estetski ugodne šavove zavarivanja. Međutim, mnogi početnici se suočavaju s istim izazovom kada prvi put koriste opremu: Kako postaviti parametre? Koja je razina energije prikladna? Treba li brzina zavarivanja biti brza ili spora?
U stvarnosti, većina parametara laserskog zavarivanja slijedi određene obrasce podešavanja. Ako savladate nekoliko ključnih parametara i provjerite ih kroz testne zavarice, možete brzo odrediti optimalan postupak za vaš specifičan proizvod. U ovom vodiču su opisane univerzalne tehnike prilagođavanjauključujući referentnu tablicu kako bi se početnicima lako započeo.
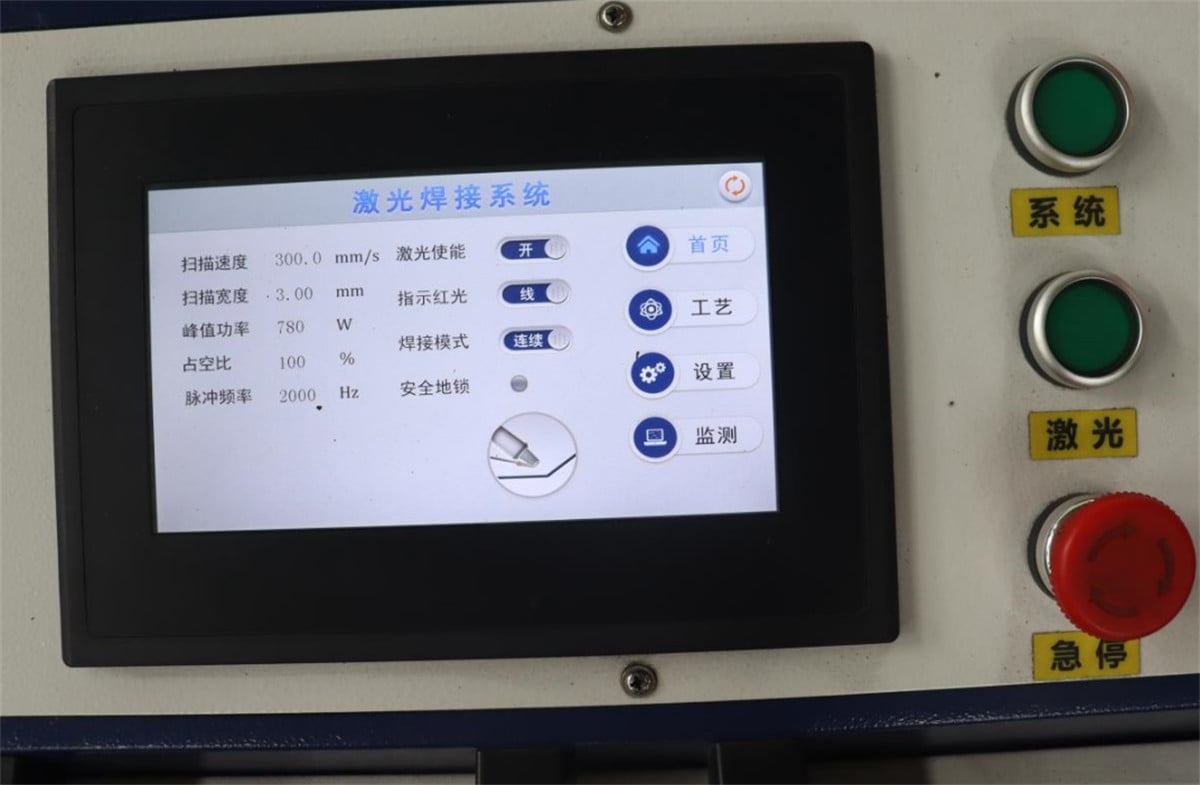
Koji su parametri najvažniji u lasiranju lasera?
Bez obzira na to da li koristite ručni laserski zavarivač ili automatizirani robotizirani laserski zavarivački sustav, općenito se morate fokusirati na sljedeće parametre:
Snaga lasera
Brzina zavarivanja
Svaka vrsta topline mora biti u skladu s odgovarajućim uvjetima.
Fokusna pozicija
Svaka vrsta zaštitnog plina
Ti parametri djeluju zajedno; nepravilno podešavanje bilo kojeg od njih može ugroziti konačnu kvalitetu zavarivanja.
Savjet 1: Najprije utvrdi debljinu materijala i ploče
Različiti materijali imaju različite stope apsorpcije laserske energije.
Primjerice:
Nehrđajući čelik je relativno lako zavarivati.
Ugljični čelik zahtijeva ravnotežu između dubine prodiranja i formiranja perli.
Aluminijske legure brzo raspršuju toplinu, što zahtijeva veću količinu energije.
Bakr ima visoku reflektivnost, što zahtijeva veće zahtjeve kako za opremu, tako i za postavke parametara.
Stoga uvijek potvrđujte materijal i debljinu vašeg radnog dijela prije postavljanja parametara, a ne jednostavno kopirati postavke koje se koriste za druge proizvode.
Savjet 2: U skladu s tim prilagodite snagu i brzinu
Mnogi se ljudi fokusiraju isključivo na podešavanje snage, ali brzina zavarivanja je jednako kritična.
Opće pravilo:
Ako povećate snagu, možete povećati i brzinu zavarivanja.
Ako smanjiš snagu, trebao bi smanjiti brzinu zavarivanja.
Visoka snaga u kombinaciji s sporom brzinom može lako dovesti do izgaranja.
Smanjena snaga u kombinaciji s visokom brzinom može rezultirati nedovoljnom prodorom.
Najbolje je prilagoditi samo jedan parametr u isto vrijeme i promatrati promjene u šavovima zavarivanja; to olakšava identifikaciju optimalne kombinacije.
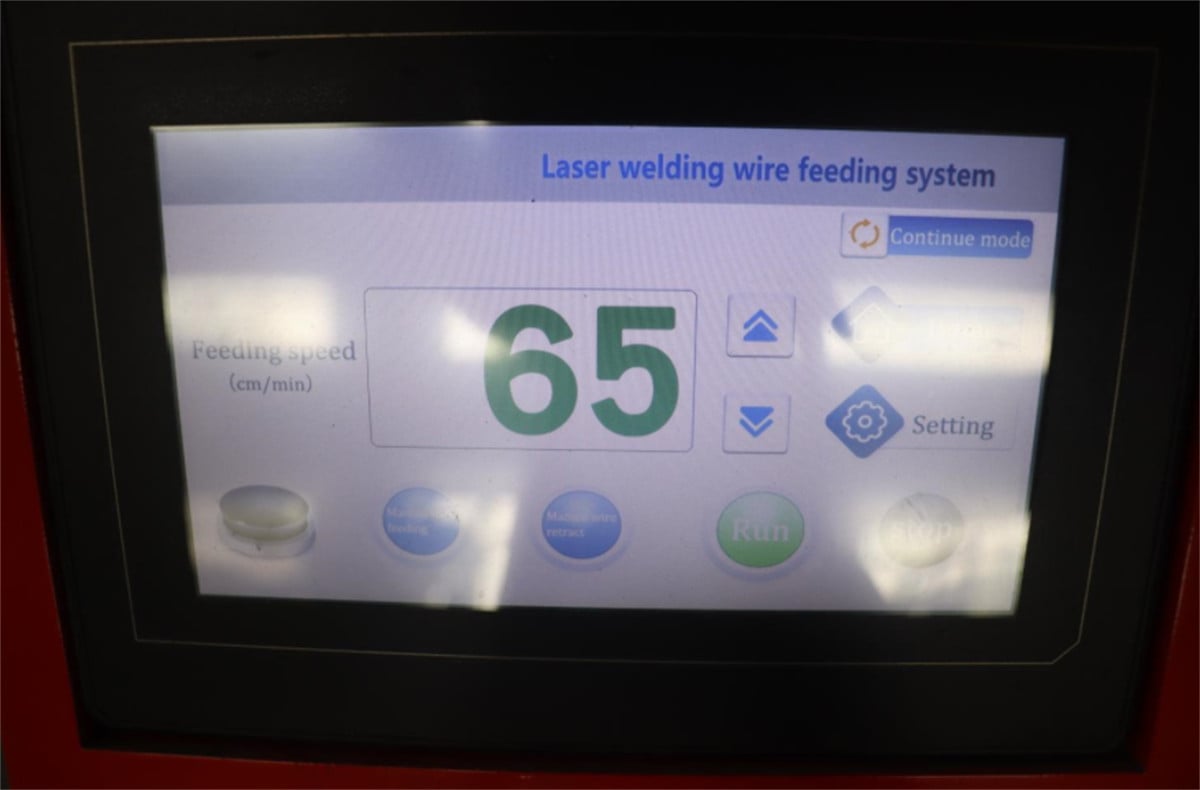
U slučaju da se ne provede ispitivanje, ispitni zavarivač mora biti u skladu s člankom 3.
U slučaju da se radi s istim materijalom, za radne dijelove različitih proizvođača ili različitih serija mogu biti potrebni nešto drugačiji parametri zavarivanja.
Prije početka proizvodnje, napravite nekoliko uzoraka za testiranje. Dobro podešavajte postavke na temelju širine zavarivačke perle, dubine prodora, ukupne formacije i stanja stražnje strane. Kada se parametri stabiliziraju i provjere, možete nastaviti sa serijskom proizvodnjom. To ne samo da smanjuje potrebu za preobradom, nego i poboljšava konzistenciju proizvoda.
U slučaju da se ne primjenjuje, to se može upotrebljavati za određivanje vrijednosti.
| MATERIJALI | Zrakoplovna površina | Snaga lasera (W) | Brzina zavarivanja (mm/s) | Preporučeni gas za zaštitu |
| Nerđajući čelik | 0.5-1.0 | 800-1200 | 25-45 | Dušik(Argon) |
| Nerđajući čelik | 1.0-2.0 | 1200-2000 | 18-35 | Dušik(Argon) |
| Ugljični ocel | 1.0-2.0 | 1200-2000 | 18-35 | Argon |
| Aluminijska legura | 1.0-2.0 | 1500-2500 | 15-30 | Argon |
| Bakar | 0.8-1.5 | 2000-3000 | 12-25 | Argon |
U slučaju da je to potrebno, u slučaju da je to potrebno, za određivanje vrijednosti, potrebno je utvrditi: U stvarnim operacijama zavarivanja, prilagodbe se trebaju napraviti na temelju konfiguracije opreme, veličine mjesta, žarišnog položaja, strukture radnog dijela i specifičnih zahtjeva zavarivanja.
Česti problemi i prijedlozi za prilagodbu
Što ako zavarivanje ne prođe u potpunosti?
Možete povećati lasersku snagu, smanjiti brzinu zavarivanja ili prilagoditi fokalni položaj kako biste povećali gustoću laserske energije.
Što ako se dogodi izgorje?
Možete smanjiti lasersku snagu, povećati brzinu zavarivanja, smanjiti ulazni toplinski unos ili, ako je potrebno, smanjiti širinu oscilacije.
Što ako se šav zavari crno?
Ako je to potrebno, provjerite da li se u slučaju pojave pojačanja otpora u sustavu za otvaranje otpora može koristiti i drugi mehanizmi za otvaranje.
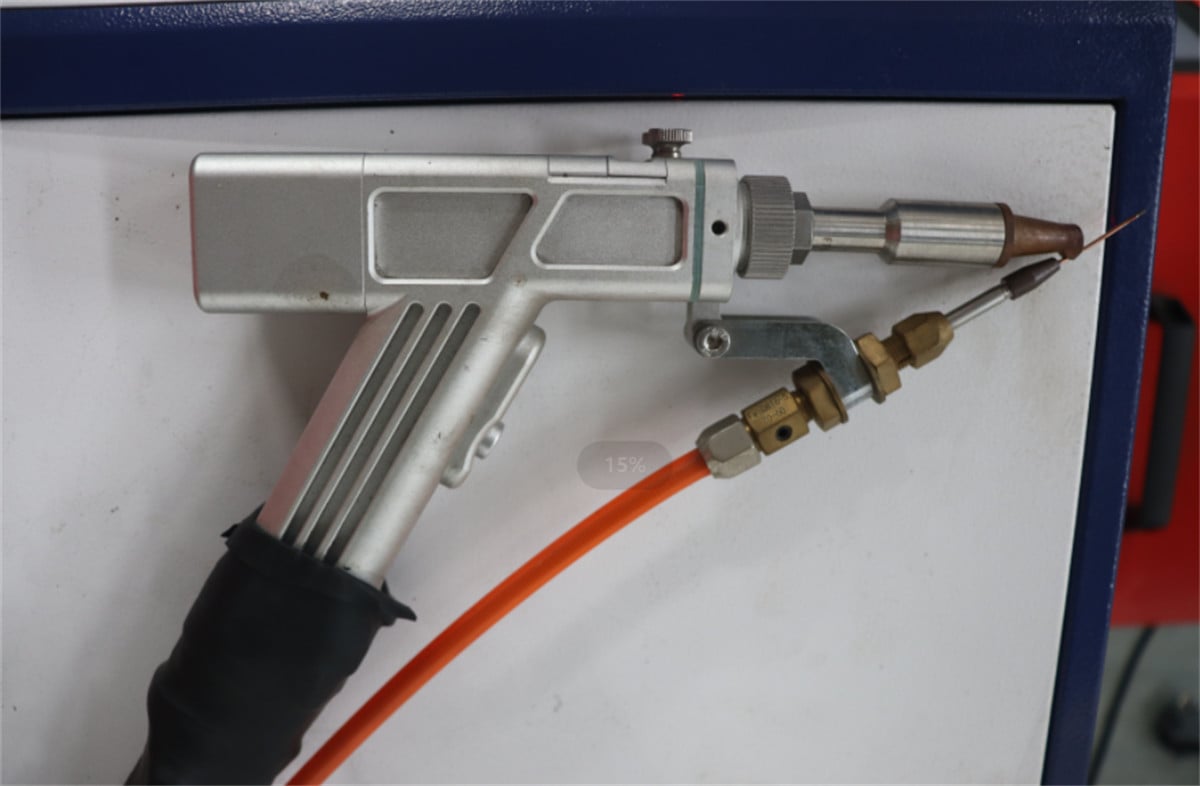
Što ako je previše prskalica?
Provjerite je li snaga previše visoka ili je brzina zavarivanja presporo spora; također provjerite je li površina radnog dijela bez onečišćenja kao što su slojevi ulja ili oksida.
Jednostavan pristup prilagodbi parametara
Za početnike nije poželjno mijenjati više parametara odjednom.
Učinkovitija metoda je:
1. za Prvo utvrdi materijal i debljinu.
2. - Što? U slučaju da se ne primjenjuje primjena ovog standarda, potrebno je utvrditi kriterije za utvrđivanje vrijednosti.
3. Slijedi sljedeće: Prilagodi samo jedan parametr u isto vrijeme.
4. - Što? Sačuvaj podatke iz uspješnih testova.
- Pet. Izgradite svoju bazu podataka o parametrima zavarivanja.
Nakon nekoliko probnih zavarivanja, moći ćete brzo konfigurirati parametre za slične proizvode, što će dovesti do značajnog povećanja učinkovitosti proizvodnje.
Odluka Komisije
Ne postoji jedinstveni, univerzalni skup parametara laserskog zavarivanja koji se primjenjuje na svaki proizvod. Međutim, ako se slijedi načelo "najprije se utvrdi materijal, uravnoteži snaga i brzina i provede se probni zavarivanje prije proizvodnje u velikoj mjeri", većina problema sa zavarivanjem može se brzo riješiti. Sastavljanje biblioteke dokazanih parametara ne samo da poboljšava kvalitetu zavarivanja, nego i smanjuje vrijeme postavljanja stroja, što rezultira stabilnijom i učinkovitijom proizvodnjom.
Kao profesionalni proizvođač opreme za lasiranje laserom, pružamo prilagođena rješenja za lasiranje laserom i preporuke za parametre procesa na temelju vaših specifičnih materijala, debljina i zahtjeva za primjenu, uz sveobuhvatnu tehničku podršku i uslugu nakon prodaje.

