





पाइप बेंडिंग मशीन की स्थापना के बाद परीक्षण चलाना क्यों महत्वपूर्ण है?
मशीन स्थापित कर दी गई है, वायरिंग पूरी कर ली गई है, और स्तरीकरण का काम भी समाप्त हो चुका है। सब कुछ चलने के लिए तैयार लग रहा है, लेकिन स्थापना की गुणवत्ता की वास्तविक परीक्षा बिजली चालू करने का क्षण नहीं है—बल्कि यह तब होती है जब मशीन अपनी पहली पाइप को मोड़ती है।
कई स्थापना त्रुटियाँ तब अदृश्य होती हैं जब मशीन बिना लोड के चल रही होती है; समस्याएँ केवल तभी प्रकट होती हैं जब मशीन लोड के तहत होती है और सक्रिय रूप से पाइप को मोड़ रही होती है। यही ट्रायल रन का सटीक उद्देश्य है: यह पूर्ण-पैमाने पर उत्पादन शुरू होने से पहले व्यापक सत्यापन का अंतिम अवसर प्रदान करता है। इस चरण में समस्याओं का पता लगाना और उनका समाधान करना लागत को न्यूनतम करता है और समायोजन को काफी आसान बनाता है।
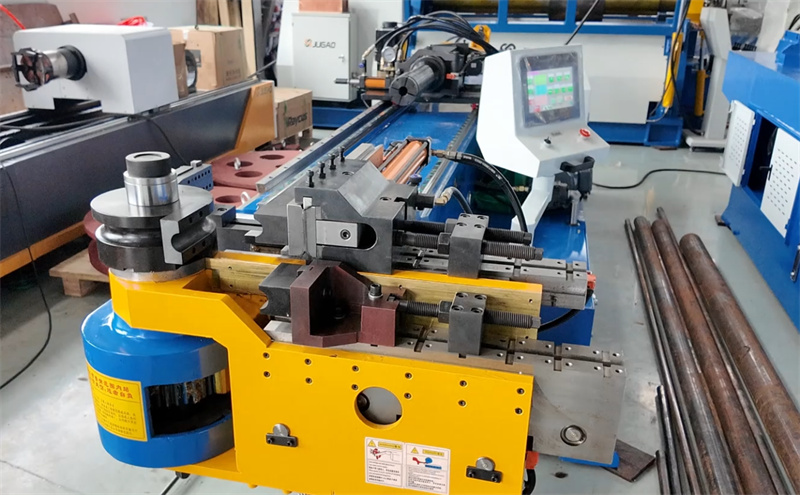
ट्रायल रन क्या सत्यापित करता है?
सरल शब्दों में कहें तो, यह चार प्रमुख क्षेत्रों को कवर करता है: मशीन की समग्र स्थिरता, मोड़ की सटीकता और पुनरावृत्ति के मानकों के अनुपालन की जाँच, टूलिंग और पाइप के बीच संरेखण, तथा स्थापना से संबंधित यांत्रिक और विद्युत प्रणालियों की अखंडता।
हालाँकि ये उद्देश्य सरल प्रतीत हो सकते हैं, प्रत्येक सीधे भविष्य की उत्पादन दक्षता और उत्पाद गुणवत्ता को प्रभावित करता है। पुनरावृत्ति विशेष रूप से महत्वपूर्ण है—एक अनुपालनकारी पाइप का उत्पादन करना कठिन नहीं है; वास्तविक चुनौती यह सुनिश्चित करने में है कि *प्रत्येक* पाइप मानकों को पूरा करे।
शुरू करने से पहले दो बातों की पुष्टि करें
पहला, मशीन की स्तरीकरण और एंकरिंग स्थिति की जाँच करें। सटीक स्तर का उपयोग करके मशीन बेड और मुख्य फ्रेम की पुनः जाँच करें ताकि सुनिश्चित किया जा सके कि स्तरीकरण अनुमत सीमा के भीतर है। एंकर बोल्ट्स को विनिर्देशों के अनुसार समान रूप से कसा जाना चाहिए; असमान तनाव से बचें। असमान सुरक्षा आज़माई के दौरान कंपन और विस्थापन का आसानी से कारण बन सकती है।
दूसरा, विद्युत और हाइड्रोलिक कनेक्शन की जाँच करें। बिजली आपूर्ति वोल्टेज और फेज संतुलन की पुष्टि करें, विश्वसनीय ग्राउंडिंग सुनिश्चित करें, और हाइड्रोलिक होज़ रूटिंग तथा फिटिंग्स में रिसाव की जाँच करें। अस्थिर बिजली आपूर्ति या हल्के हाइड्रोलिक रिसाव आज़माई उत्पादन प्रक्रिया के दौरान सर्वो नियंत्रण और मोड़ने की स्थिरता को प्रभावित कर सकते हैं।
आज़माई उत्पादन कई चरणों में आगे बढ़ता है
चरण एक: बिना लोड के संचालन। ट्यूब लोड न करने की स्थिति में सभी अक्षों, क्लैम्पिंग उपकरणों, मैंड्रल्स और घूर्णन गतियों के माध्यम से चक्र चलाएँ। असामान्य शोर, कंपन या झटकेदार गति के लिए ध्यान से सुनें। ऐसे संकेत आमतौर पर संरेखण समस्याओं या अनुचित फिक्सिंग को इंगित करते हैं—जो समस्याएँ इस चरण में आसानी से दूर की जा सकती हैं।
चरण दो: सरल बेंडिंग परीक्षण। मानक त्रिज्या और छोटी ट्यूब लंबाई का उपयोग करके एकल बेंड से शुरुआत करें। यदि स्थापना संबंधी कोई समस्या है, तो यह एक सरल बेंड भी कोणीय विचलन, सतह पर खरोंच या अप्रत्याशित स्प्रिंग-बैक के माध्यम से उन्हें प्रकट कर देगा।
चरण तीन: सटीकता और पुनरावृत्तियोग्यता की जाँच। एक ही भाग को बार-बार मोड़ें और परिणामों की तुलना करें। यदि कोण टुकड़े से टुकड़े के बीच भिन्न होते हैं, तो संभावित कारणों में मशीन का पूर्णतः स्तरित न होना, औजारों का गलत संरेखण या स्थापना प्रक्रिया के कारण मशीन फ्रेम में अवशिष्ट तनाव शामिल हो सकते हैं। ये समस्याएँ अब सुलझाना बहुत आसान है, जबकि पूर्ण पैमाने पर उत्पादन शुरू होने के बाद इन्हें दूर करना कहीं अधिक कठिन होगा।
परीक्षण उत्पादन के दौरान सामान्य स्थापना समस्याएँ
उपकरण और मशीन केंद्र रेखा के बीच असंरेखण। यह परीक्षण उत्पादन के दौरान सबसे आम समस्याओं में से एक है, जो अक्सर बेंडिंग हेड के गलत स्थापना या गलत उपकरण सेटअप के कारण होती है। लक्षणों में ट्यूब की अंडाकारता, दीवार के पतला होने की असमानता और सतह पर उपकरण के निशान शामिल हैं।
पर्याप्त क्लैंपिंग बल की कमी या मैंड्रेल की गलत स्थिति। परीक्षण बेंड के दौरान ट्यूब का फिसलना या झुर्रियाँ पड़ना प्रक्रिया से संबंधित समस्याओं जैसा प्रतीत हो सकता है, लेकिन ये अक्सर स्थापना और संरेखण से जुड़े होते हैं। एक उचित रूप से स्थापित मशीन पर, पैरामीटर सूक्ष्म-समायोजन के प्रति प्रतिक्रिया भविष्यवाणी योग्य होती है।
भार के तहत कंपन या शोर। बेंडिंग के दौरान कंपन एक स्पष्ट चेतावनी संकेत है, जो आमतौर पर एंकरिंग की समस्याओं, असमान फर्श संपर्क या स्थापना के दौरान छूटे हुए ढीले यांत्रिक संबंधों को इंगित करता है। भार के तहत परीक्षण उत्पादन करना इन समस्याओं को पहचानने का सबसे तेज़ तरीका है।
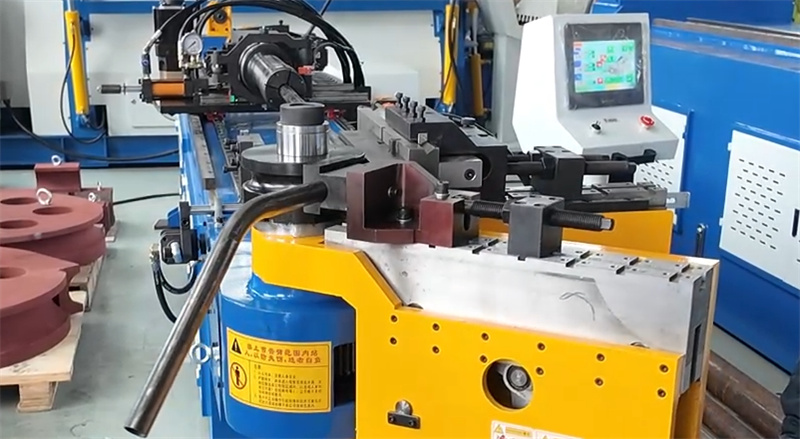
पैरामीटर सूक्ष्म-समायोजन के सिद्धांत
परीक्षण उत्पादन के दौरान अधिकतम गति का उपयोग न करें। धीमी, नियंत्रित गति से मशीन की कार्य करने की स्थिति का बेहतर अवलोकन किया जा सकता है और स्थापना संबंधी समस्याओं तथा प्रक्रिया सेटअप की समस्याओं के बीच अंतर करना आसान हो जाता है। सभी कुछ सही ढंग से काम कर रहा है, यह पुष्टि करने के बाद ही दबाव और गति को धीरे-धीरे बढ़ाएँ।
घूर्णन और फीड की सटीकता सही स्थापना के प्रमुख संकेतक हैं। परीक्षण उत्पादन के दौरान देखी गई विचलन आमतौर पर एन्कोडर संरेखण या यांत्रिक स्थापना को समायोजित करने की आवश्यकता को दर्शाते हैं।
कुछ सामान्य प्रश्न
परीक्षण चलाने में कितना समय लगता है?
यह तब तक जारी रहता है जब तक कि मोड़ने की सटीकता और दोहराव क्षमता कई चक्रों में स्थिर नहीं रहती। भाग की जटिलता के आधार पर, इसमें कुछ घंटों से लेकर कई दिनों तक का समय लग सकता है।
क्या परीक्षण चलाने से सभी स्थापना त्रुटियाँ पता चल जाती हैं? प्रत्येक समस्या तुरंत प्रकट नहीं होती, लेकिन यह पूर्ण उत्पादन शुरू करने से पहले प्रमुख यांत्रिक, विद्युत और संरेखण संबंधी समस्याओं को पहचानने का सबसे प्रभावी तरीका है।
परीक्षण चलाने के लिए कौन-सी सामग्री का उपयोग किया जाता है?
आपको वास्तविक उत्पादन के लिए निर्धारित समान बैच की सामग्री का उपयोग करना आवश्यक है। विभिन्न सामग्रियों के मोड़ने के गुण अलग-अलग होते हैं; अलग सामग्रियों का उपयोग करने से परीक्षण के परिणाम अर्थहीन हो जाएँगे।
परीक्षण चलाना केवल औपचारिकता नहीं है। यह आपका सबसे अच्छा अवसर है जिसमें आप स्थापना की त्रुटियों का पहले ही पता लगा सकते हैं और लंबे समय तक सटीक मोड़ने की गारंटी दे सकते हैं। मुद्दों को पहले से उजागर करना और उन्हें पहले से ही सुलझाना उत्पादन प्रक्रिया को चिकना बनाने की गारंटी देता है।

