





पाइप-बेंडिंग मशीन के स्थापित होने के बाद आपातकालीन निरीक्षण कब करना चाहिए?
एक पाइप-बेंडिंग मशीन की स्थापना के बाद आपातकालीन निरीक्षण एक एकल-समय का कार्य नहीं है, न ही यह कोई ऐसा उपाय है जिस पर केवल किसी खराबी के बाद विचार किया जाना चाहिए। स्थापना प्रक्रिया के दौरान विभिन्न परिवर्तन—जैसे विद्युत वायरिंग, हाइड्रोलिक दबाव समायोजन और सॉफ़्टवेयर प्रारंभीकरण—होते हैं, जिनमें से कोई भी संभावित जोखिमों को छुपा सकता है। नीचे दिए गए प्रमुख मील के पत्थरों पर आपातकालीन निरीक्षण करके आप मशीन को उत्पादन में लाने से पहले प्रारंभिक खराबियों, सुरक्षा जोखिमों और सटीकता संबंधी समस्याओं का पता लगा सकते हैं और उनका समाधान कर सकते हैं।
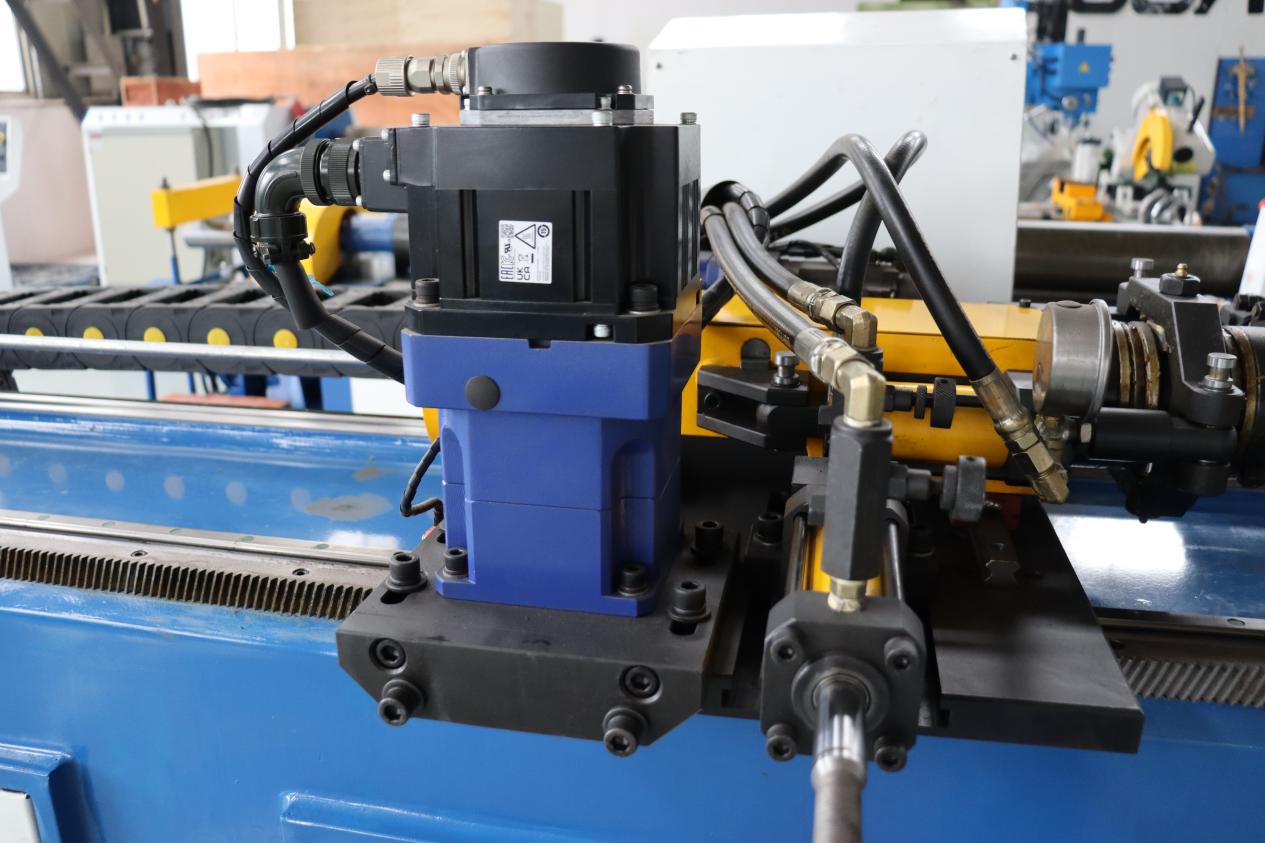
प्रथम: यांत्रिक स्थापना के बाद और बिजली चालू करने से पहले
यह पहला महत्वपूर्ण जाँच बिंदु है। सभी आपातकालीन रोक (ई-स्टॉप) बटनों के सही तरीके से वायर किए गए होने और विश्वसनीय रूप से काम करने की पुष्टि करें। किसी भी ई-स्टॉप बटन को दबाने पर मशीन को तुरंत बिजली की आपूर्ति काट देनी चाहिए, जिससे हाइड्रोलिक या सर्वो-चालित गतिविधियाँ तुरंत रुक जाएँ। ई-स्टॉप प्रणालियाँ नियमित संचालन के दौरान ठीक लग सकती हैं, लेकिन जब उनकी वास्तव में आवश्यकता होती है, तो विफलता गंभीर परिणाम ला सकती है।
इसी समय, सुरक्षा गेट्स, प्रकाश पर्दे और इंटरलॉक स्विचों की जाँच करें। किसी सुरक्षा गेट को खोलने पर मशीन की सभी गतियाँ पूरी तरह से अक्षम हो जानी चाहिए। यदि सुरक्षा आवरण खुला होने के बावजूद मशीन अभी भी चल रही है, तो सुरक्षा सर्किट में कोई दोष है जिसे आगे बढ़ने से पहले ठीक किया जाना चाहिए।
द्वितीय: प्रारंभिक बिजली आपूर्ति के दौरान
एक बार बिजली लग जाने के बाद, नियंत्रण प्रणाली तक पहुँच प्राप्त करें और सुरक्षा सर्किटों, सर्वो ड्राइव्स या हाइड्रोलिक प्रणालियों से संबंधित कोई भी अलार्म जाँचें। शुरुआती चालू करने के चरण के दौरान भी छोटी से छोटी चेतावनी वायरिंग त्रुटियों या गलत पैरामीटर सेटिंग्स का संकेत दे सकती है।
मशीन को बिजली देने के बाद ई-स्टॉप बटनों का पुनः परीक्षण करें। प्रतिक्रिया तुरंत होनी चाहिए, और नियंत्रक को स्पष्ट रूप से यह दर्शाना चाहिए कि ई-स्टॉप ट्रिगर किया गया है। कोई भी देरी या असंगत संकेत यह सुझाव देता है कि सुरक्षा सर्किट को समायोजित या मरम्मत की आवश्यकता है।
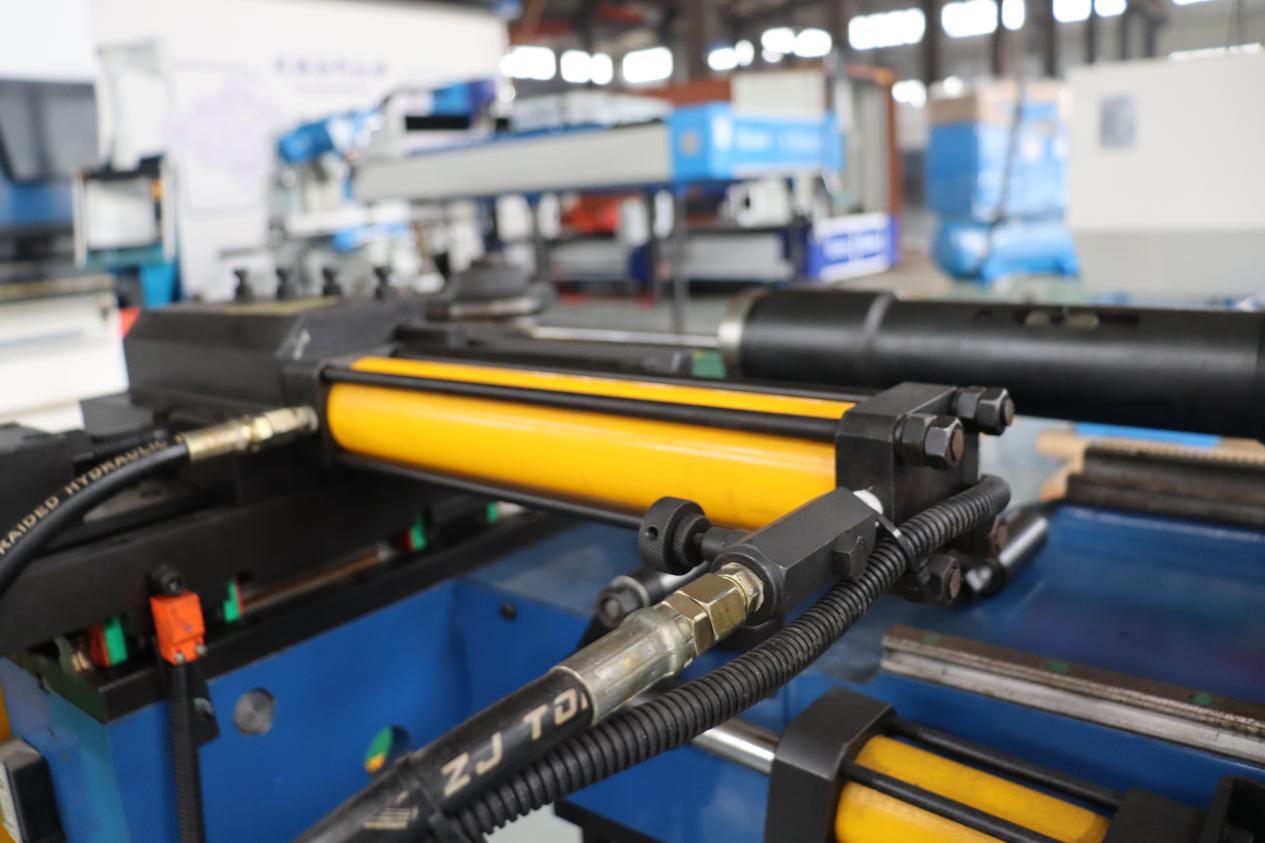
III. पहली परीक्षण बेंड से पहले
कोई भी ट्यूब-बेंडिंग कार्यक्रम चलाने से पहले, प्रत्येक अक्ष की गति सीमाओं की पुष्टि करें। प्रत्येक अक्ष को स्वतंत्र रूप से जॉग करें और ई-स्टॉप ट्रिगर करें ताकि सुनिश्चित किया जा सके कि मशीन सही ढंग से रुकती है। यह चरण वास्तविक उत्पादन के दौरान बेंडिंग भुजा, क्लैम्पिंग डाइज़ और दबाव डाइज़ के बीच टकराव को रोकने में सहायता करता है।
इसके अतिरिक्त, जब ई-स्टॉप ट्रिगर किया जाता है तो हाइड्रोलिक दबाव और सर्वो टॉर्क के सुरक्षित सीमाओं के भीतर रहने की पुष्टि करें। दबाव को सुचारू रूप से जारी किया जाना चाहिए, मशीन के रुकने के बाद कोई अचानक प्रतिक्रिया या देरी वाली गति नहीं होनी चाहिए—यह उपकरणों और ऑपरेटरों दोनों की सुरक्षा के लिए एक उपाय है।
IV. पहली परीक्षण चाल के बाद
पहली प्रयोगात्मक वक्रता के बाद, भार के अधीन एक और ई-स्टॉप जाँच करें। यह जाँच मशीन पर वास्तविक वक्रण बल लगाए जाने के दौरान ई-स्टॉप कार्यक्षमता का परीक्षण करती है। ट्यूब-बेंडिंग मशीन को ट्यूब को विकृत किए बिना, मैंड्रल पर अतिभार न डालते हुए, या उपकरण को क्षतिग्रस्त किए बिना सुरक्षित रूप से रुकना चाहिए। भार के अधीन ई-स्टॉप प्रदर्शन अक्सर ऐसी समस्याओं को उजागर करता है जो बिना भार के परीक्षण के दौरान ध्यान में नहीं आ सकती हैं।
अंत में, ई-स्टॉप के बाद रीसेट और पुनः प्रारंभ करने की प्रक्रियाओं की पुष्टि करें। मशीन स्वतः पुनः प्रारंभ नहीं होनी चाहिए; इसके लिए एक मैनुअल रीसेट और पुष्टि की आवश्यकता होती है। प्रारंभिक स्थापना चरण के दौरान, गलत पुनः प्रारंभ प्रक्रियाएँ जोखिम का एक सामान्य स्रोत होती हैं।
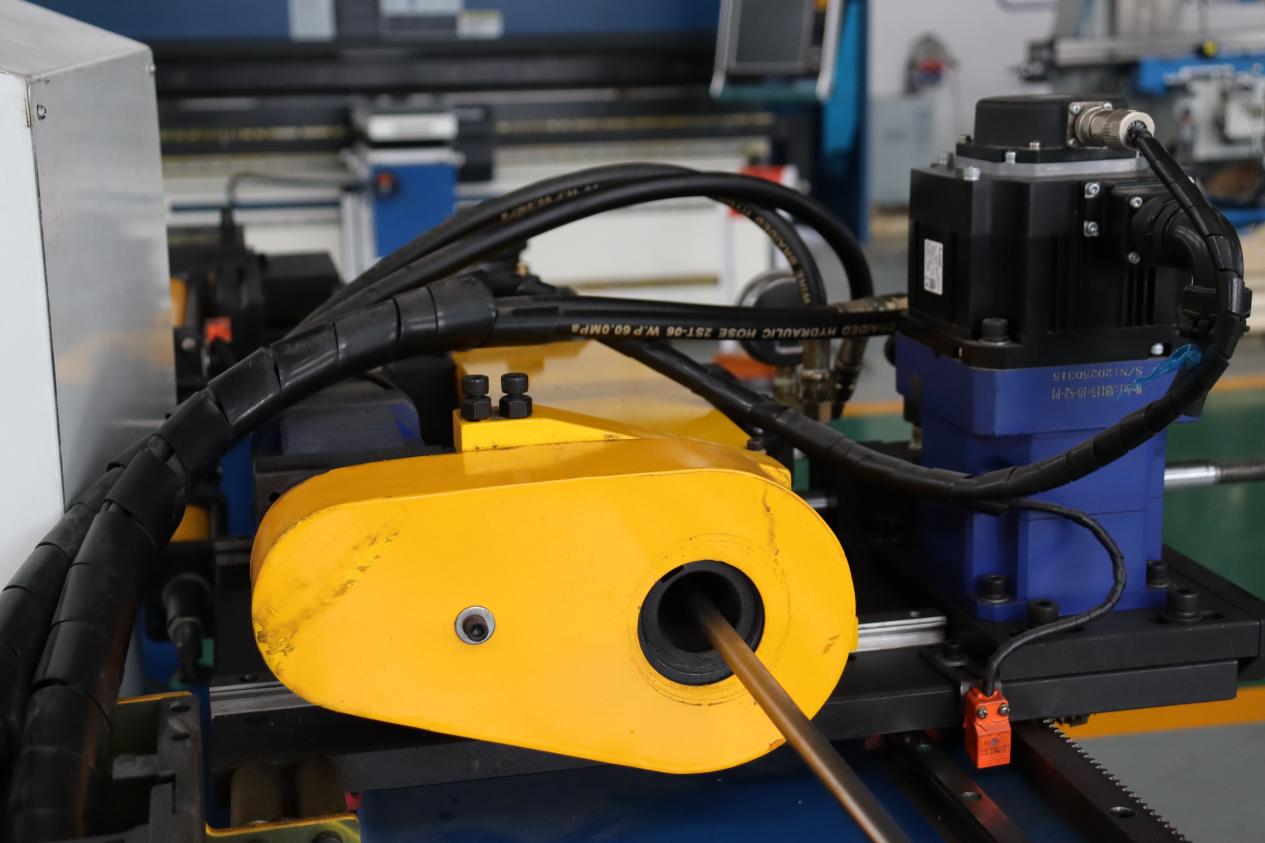
वी. संचालन के पहले सप्ताह के दौरान
ऑपरेटरों के प्रशिक्षण पूरा करने के बाद एक अनुवर्ती निरीक्षण निर्धारित किया जाना चाहिए। वास्तविक संचालन के दौरान, नए ऑपरेटर कुछ मुद्दों—जैसे आपातकालीन स्टॉप बटन की असुविधाजनक स्थिति या अनुपयुक्त प्रतिक्रिया समय—की पहचान कर सकते हैं, और उनकी प्रतिक्रिया सुरक्षा प्रोटोकॉल को सुदृढ़ बनाने में सहायता कर सकती है।
उत्पादन के प्रारंभिक चरण के दौरान कंपन और आवृत्ति गतियाँ विद्युत टर्मिनलों या यांत्रिक स्विचों को ढीला कर सकती हैं। पहले सप्ताह के भीतर पुनः निरीक्षण करने से ऐसी समस्याओं—जैसे क्षरण, गलत संरेखण या सिग्नल अस्थिरता—का शुरुआती पता लगाया जा सकता है, जिससे सुरक्षा प्रदर्शन को नुकसान पहुँचने से पहले ही रोका जा सके।
इसके अतिरिक्त, किसी भी सॉफ़्टवेयर या पैरामीटर परिवर्तन के बाद जाँच करना आवश्यक है।
किसी भी सॉफ़्टवेयर अपडेट, पैरामीटर संशोधन या कार्यक्रम अनुकूलन के बाद, यह सुनिश्चित करना आवश्यक है कि सुरक्षा तर्क पर अनजाने में कोई प्रभाव न पड़ा हो। विशेष रूप से, स्वचालित मोड में आपात बंद कार्यक्रम का परीक्षण अलग से किया जाना चाहिए—क्योंकि मैनुअल मोड में आपात बंद प्रतिक्रिया आवश्यक रूप से स्वचालित उत्पादन चक्र के दौरान इसके प्रदर्शन को नहीं दर्शाती है।
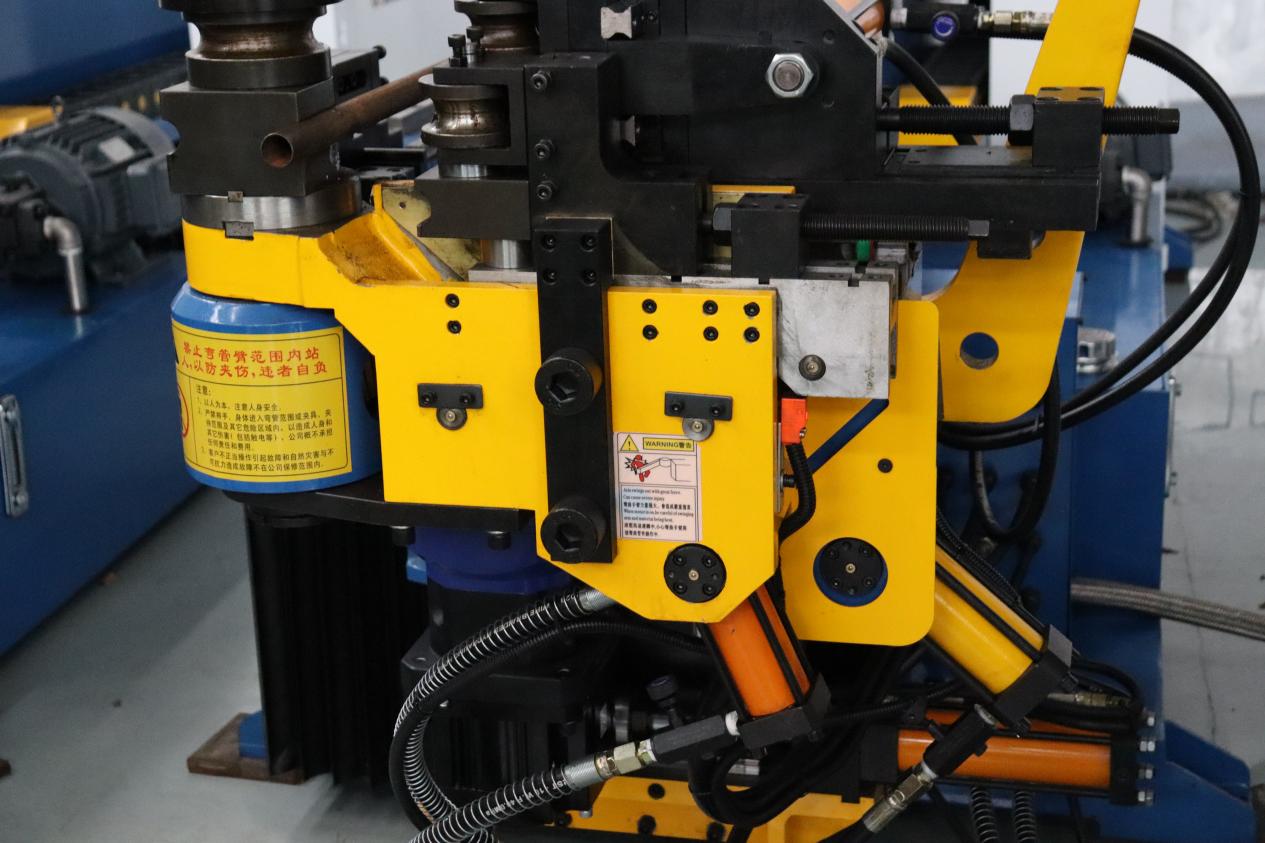
स्थापना के बाद आपातकालीन निरीक्षणों का समय और सामग्री दोनों समान रूप से महत्वपूर्ण हैं। स्थापना से शुरुआती उत्पादन तक प्रत्येक महत्वपूर्ण चरण की जाँच करके सुरक्षा जोखिम को काफी कम किया जा सकता है, प्रारंभिक दोषों का पूर्व में पता लगाया जा सकता है, और लंबे समय तक पाइप बेंडिंग की सटीकता की अधिक गारंटी दी जा सकती है।

