





हाइड्रोलिक प्रेस ब्रेक संचालन निर्देश
क्यू235 शीट धातु को संसाधित करने के लिए हाइड्रोलिक प्रेस ब्रेक के उपयोग का संक्षिप्त परिचय:
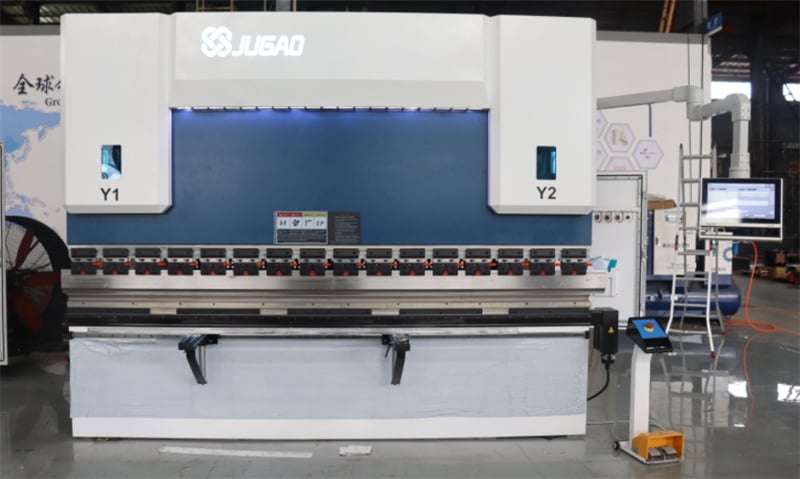
1. सबसे पहले, बिजली की आपूर्ति को कनेक्ट करें। नियंत्रण पैनल पर कुंजी स्विच को चालू करें, फिर तेल पंप प्रारंभ बटन दबाएँ। आप तेल पंप के चलने की आवाज़ सुनेंगे। (इस समय मशीन काम नहीं करेगी।)
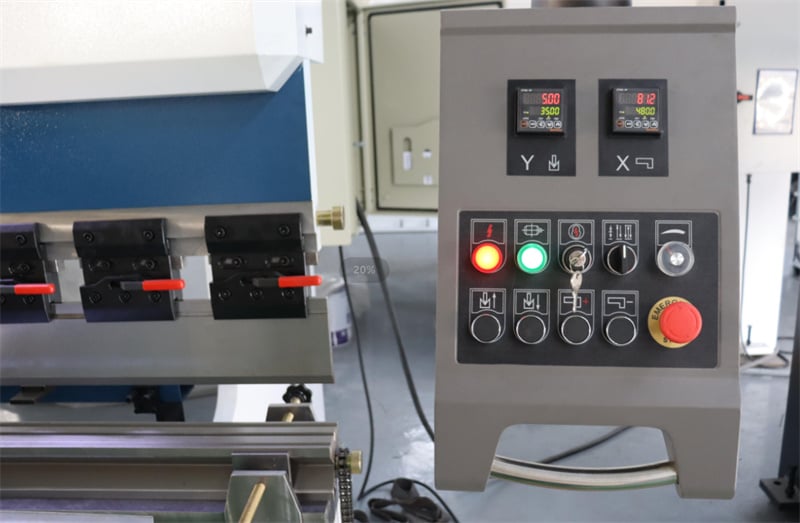
2. स्ट्रोक समायोजन: बेंडिंग मशीन का उपयोग करते समय स्ट्रोक समायोजन पर ध्यान दें। बेंडिंग से पहले हमेशा परीक्षण चलाएँ। जब ऊपरी डाई नीचे तक उतरती है, तो शीट की मोटाई के बराबर एक अंतर सुनिश्चित करें। अन्यथा, डाई और मशीन को नुकसान पहुँच सकता है। स्ट्रोक समायोजन त्वरित समायोजन के लिए विद्युत रूप से या सूक्ष्म समायोजन के लिए हस्तचालित रूप से किया जा सकता है।
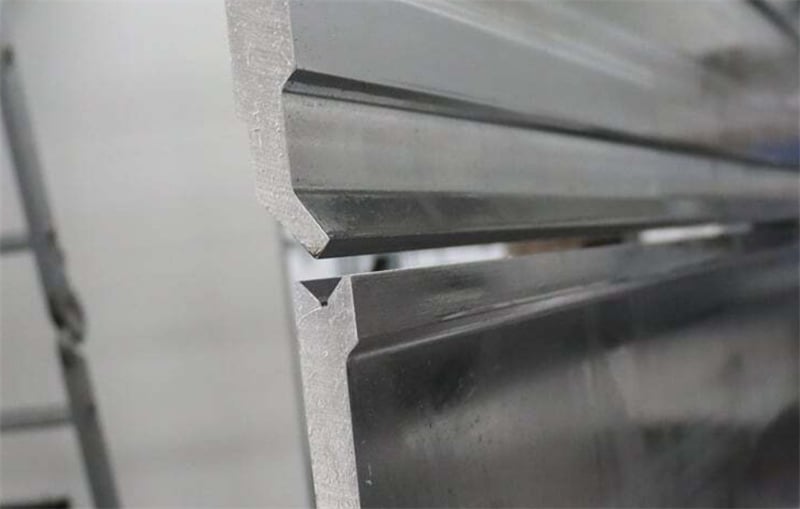
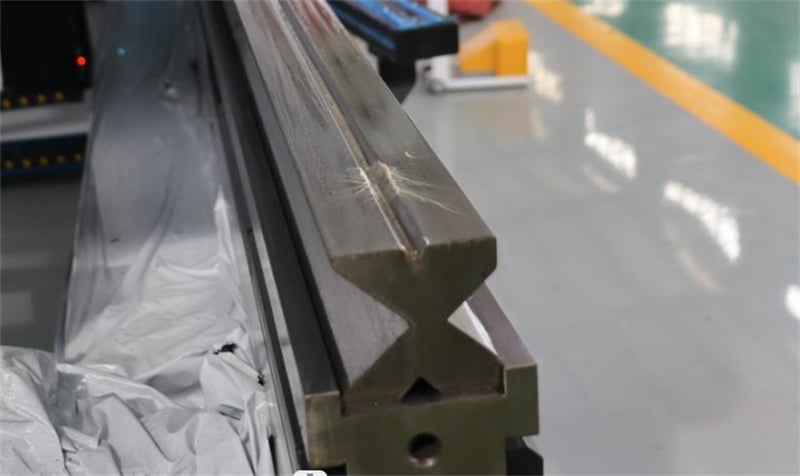
3. बेंडिंग ग्रूव चयन: आमतौर पर, शीट की मोटाई के आठ गुना चौड़ाई का ग्रूव चुनें। उदाहरण के लिए, 4 मिमी शीट धातु को मोड़ते समय लगभग 32 मिमी का ग्रूव चुनें।
4. बैक गेज समायोजन: आमतौर पर, विद्युत त्वरित समायोजन और हस्तचालित सूक्ष्म समायोजन के विकल्प होते हैं; विधियाँ कतरन मशीनों के समान ही होती हैं।
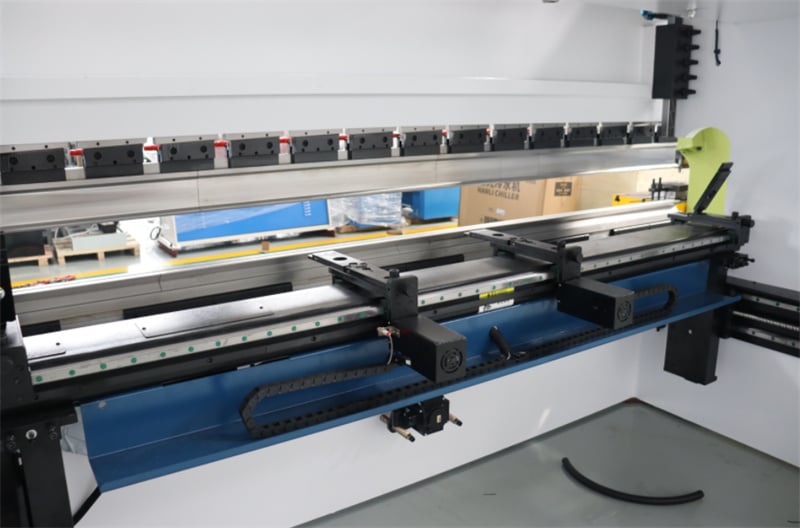
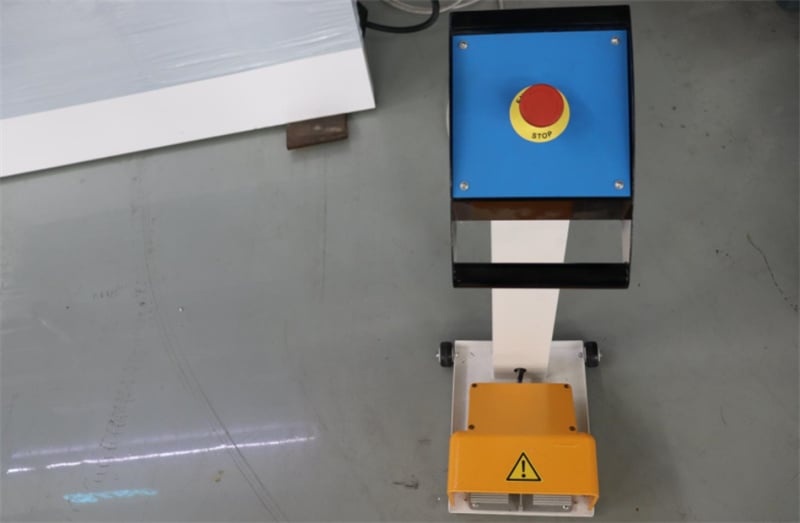
५. बेंडिंग शुरू करने के लिए पैर के स्विच को दबाएँ। कतरन मशीनों के विपरीत, बेंडिंग मशीनों को पैर के स्विच को छोड़कर किसी भी समय रोका जा सकता है; इसे फिर से दबाने पर बेंडिंग फिर से शुरू हो जाएगी। बेंडिंग मशीन सुरक्षा संचालन प्रक्रियाएँ: १. मशीन टूल ऑपरेटर सुरक्षा संचालन प्रक्रियाओं का सख्ती से पालन करें और आवश्यकतानुसार उचित व्यक्तिगत सुरक्षा उपकरण पहनें।
६. शुरू करने से पहले, ध्यान से जाँचें कि मोटर, स्विच, वायरिंग और ग्राउंडिंग सामान्य और सुरक्षित हैं। सभी संचालन भागों और बटनों की सही स्थिति की जाँच करें।
ऊपरी और निचले डाई के अतिव्यापन और दृढ़ता की जाँच करें; सभी स्थान निर्धारण उपकरणों की जाँच करें कि क्या वे कार्य-टुकड़े की आवश्यकताओं को पूरा करते हैं।
७. जब ऊपरी स्लाइड और सभी स्थान निर्धारण अक्ष अपनी मूल स्थिति पर नहीं होते हैं, तो मूल स्थिति पर वापस जाने का कार्यक्रम चलाएँ।
8. उपकरण को चालू करने के बाद, इसे 1-2 मिनट तक निष्क्रिय अवस्था में चलाएँ, जिससे ऊपरी स्लाइड 2-3 बार पूरी स्ट्रोक के साथ गति कर सके। यदि कोई असामान्य ध्वनि या खराबी देखी जाती है, तो मशीन को तुरंत रोक दें, समस्या का निवारण करें और केवल तभी संचालन शुरू करें जब सब कुछ सामान्य हो। 9. संचालन के दौरान, एक व्यक्ति एकीकृत आदेश देगा, जिससे ऑपरेटर और फीडिंग तथा प्रेसिंग कर्मियों के बीच घनिष्ठ समन्वय सुनिश्चित हो सके। सभी कर्मी सुरक्षित स्थिति में होने के बाद ही बेंडिंग संकेत दिया जाना चाहिए।
10. बेंडिंग के दौरान शीट धातु को दृढ़ता से दबाया जाना चाहिए ताकि यह विकृत न हो और कोई चोट न लगे।
11. शीट धातु प्रेसिंग डाई को समायोजित करने से पहले बिजली को काट देना चाहिए और मशीन को रोक देना चाहिए।
12. परिवर्तनशील निचली डाई के खुलने को बदलते समय, कोई सामग्री निचली डाई के संपर्क में नहीं होनी चाहिए।
13. मशीन के संचालन के दौरान कोई भी व्यक्ति मशीन के पीछे नहीं खड़ा हो सकता है।
14. शीट धातु को केवल एक सिरे पर मोड़ना पूर्णतः वर्जित है।
15. यदि कार्य-टुकड़े या डाई को संचालन के दौरान गलत संरेखित पाया जाता है, तो मशीन को रोककर सुधार किया जाना चाहिए। मशीन के चलते हुए हाथ से सुधार करना हाथ के चोट लगने के जोखिम को रोकने के लिए पूर्णतः वर्जित है।
16. मशीन की क्षमता सीमाओं से अधिक मोटी लोहे की चादरें, क्वेंच्ड स्टील की चादरें, मिश्र धातु स्टील, वर्गाकार स्टील या पतली चादरें मोड़ना वर्जित है, क्योंकि इससे मशीन को क्षति पहुँच सकती है।
17. ऊपरी और निचली छाँचों के संरेखण की नियमित जाँच करें; सुनिश्चित करें कि दबाव गेज के पाठ्यांक विनिर्दिष्ट मानदंडों के अनुरूप हों।
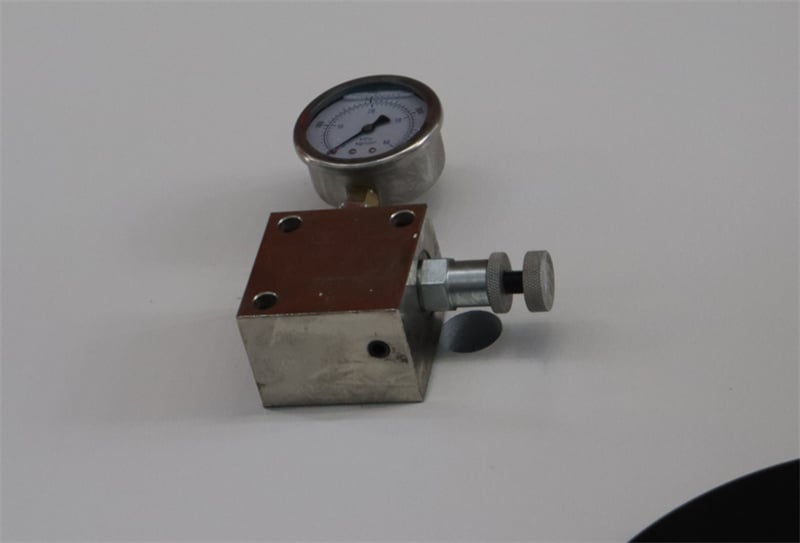
18. किसी भी असामान्यता की स्थिति में, तुरंत मशीन को रोकें, कारण की जाँच करें और समस्या का त्वरित समाधान करें।
19. मशीन को बंद करने से पहले, पार्श्व सिलेंडरों के नीचे निचली छाँच पर लकड़ी के ब्लॉक रखें ताकि ऊपरी स्लाइड को ब्लॉकों पर नीचे लाया जा सके।
20. पहले नियंत्रण प्रणाली के कार्यक्रम से बाहर निकलें, फिर बिजली की आपूर्ति को डिस्कनेक्ट करें।

