





Que factores deben considerarse ao adquirir unha prensa plegadora de acero inoxidable?
1. Peza de traballo: As pezas que pretende fabricar son unha consideración fundamental; o obxectivo é adquirir unha máquina capaz de realizar as tarefas, minimizando ao mesmo tempo a lonxitude da cama e a tonelaxe. Considere con coidado o grao do material, o grosor e a lonxitude. Se a maioría do seu traballo implica lonxitudes de 10 pés de acero doce de calibre 16, unha forza de dobrado ao aire de 50 toneladas é suficiente. Con todo, se realiza unha cantidade considerable de operacións de dobrado en fondo (cunyado), pode ser necesario considerar unha máquina de 160 toneladas.
Por exemplo, se o material ten un grosor de 1/4 de polegada, a dobreza ao aire dunha lonxitude de 10 pés require 200 toneladas, mentres que a dobreza por fondo (coining) require polo menos 600 toneladas. Se a maioría das pezas teñen 5 pés ou menos de lonxitude, a tonelaxe necesaria redúcese aproximadamente á metade, reducindo considerablemente o custo de adquisición. A lonxitude da peza é un factor crítico na determinación das especificacións dunha máquina nova.
2. Desviación: Baixo a mesma carga, a desviación do bastidor e do émbolo nunha máquina de 10 pés é catro veces maior ca nunha máquina de 5 pés. Isto significa que as máquinas máis curtas requiren menos axustes con folgas para producir pezas aceptables. Reducir os axustes con folgas tamén reduce o tempo de preparación.
O grao do material é outro factor clave. Comparado co acero doce, o acero inoxidábel require normalmente un 50 % máis de forza, mentres que a maioría dos graos de aluminio brando requiren un 50 % menos. Pode obter táboas de tonelaxe dos fabricantes de prensas dobradoras; estas táboas ofrecen estimacións da forza necesaria por pé de lonxitude para distintos grosos e graos de material.
3. Raio de curvatura da parte: Na dobreza ao aire, o raio de curvatura é 0,156 veces a anchura da abertura da matriz. Durante a dobreza ao aire, a anchura da abertura da matriz debe ser oito veces a espesura do material. Por exemplo, ao formar acero suave de calibre 16 cunha abertura de matriz de 1/2 polgada, o raio de curvatura resultante é aproximadamente 0,078 polgadas. Se o raio de curvatura requirido é próximo á espesura do material, é necesario realizar un dobrado en fondo (acuñado). Con todo, a presión necesaria para o dobrado en fondo é aproximadamente catro veces maior ca a da dobreza ao aire.
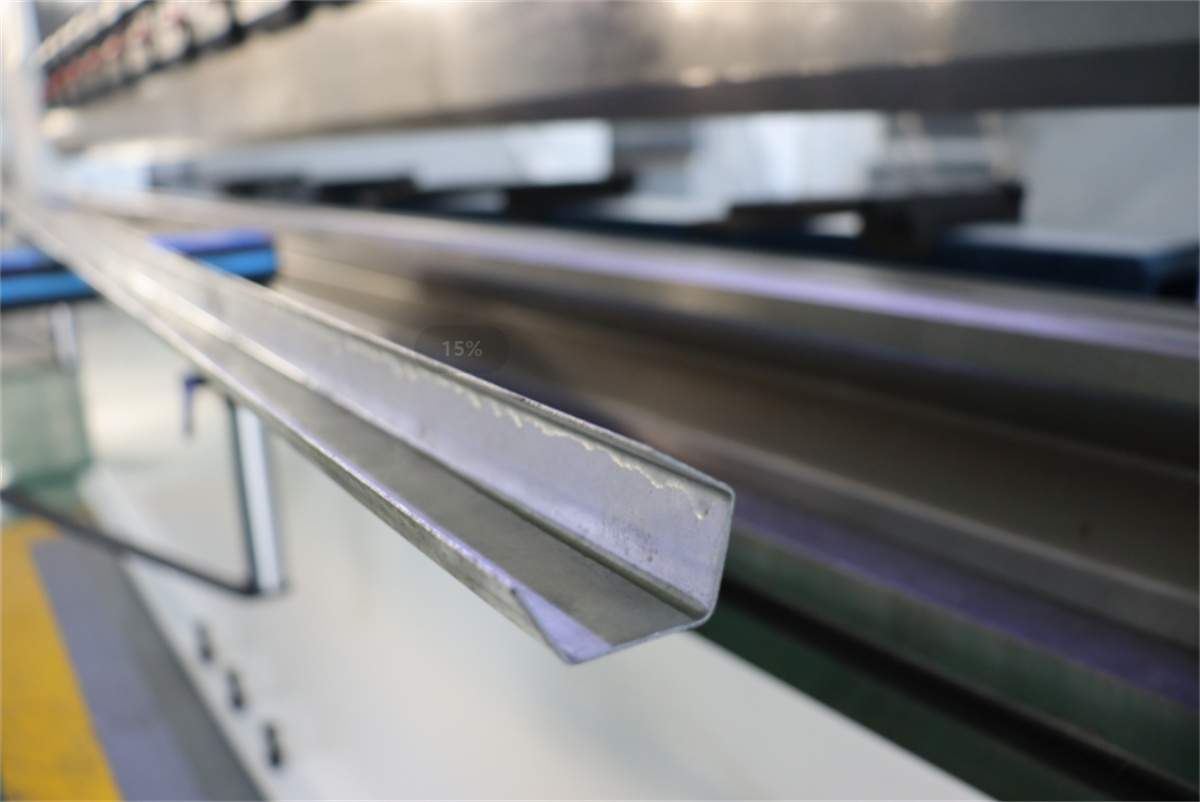
Se o radio de curvatura é menor que o grosor do material, debe empregarse un punzón cun radio na punta menor que o grosor do material e aplicar o método de acuñación. Isto require dez veces a presión empregada na curvatura ao aire. Para a curvatura ao aire, o punzón e a matriz están mecanizados cun ángulo de 85° ou menos (é preferible un ángulo menor). Ao empregar esta ferramenta, débese prestar atención ao xogo entre o punzón e a matriz na parte inferior da carrera, así como á «sobrecurvatura» suficiente para compensar o resalte elástico e obter un ángulo final de aproximadamente 90°. Normalmente, as matrices para curvatura ao aire producen un ángulo de resalte elástico de ≤2° nas prensas de dobre novas, cun radio de curvatura igual a 0,156 veces a anchura da abertura da matriz. Para a curvatura en fondo, o ángulo da matriz é xeralmente de 86° a 90°. Na parte inferior da carrera, debe haber un xogo entre o punzón e a matriz lixeiramente maior que o grosor do material. O ángulo de conformado modifícase porque a tonelaxe para a curvatura en fondo é maior (aproximadamente catro veces a da curvatura ao aire), o que reduce a tensión na zona do radio de curvatura que normalmente provoca o resalte elástico.
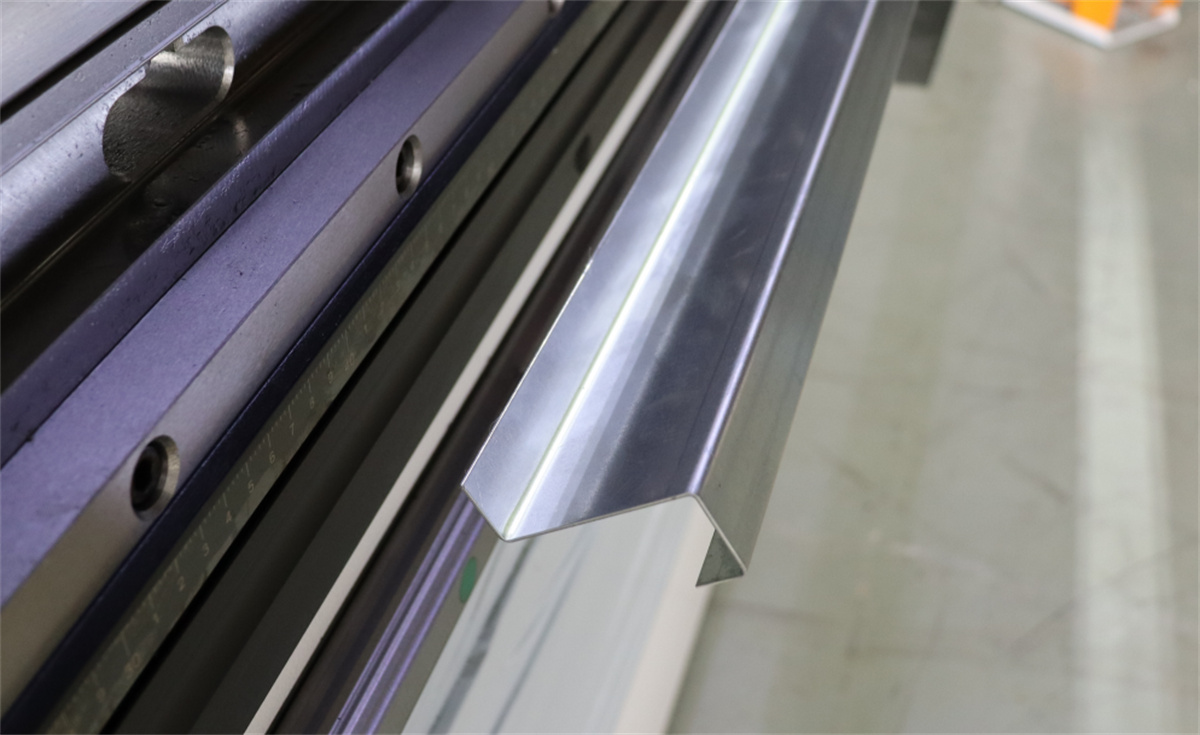
A conformación é similar á dobradura inferior, agás que a punta do punzón está mecanizada co radio de dobradura desexado e o xogo entre o punzón e a matriz na parte inferior da carrera é menor que o grosor do material. Ao aplicar presión suficiente (aproximadamente dez veces maior ca na dobradura ao aire) para forzar o contacto da punta do punzón co material, elimínase case por completo o resalte. Para seleccionar unha clasificación de tonelaxe máis baixa, é aconsellable planificar un radio de dobradura maior que o grosor do material e empregar o método de dobradura ao aire sempre que sexa posible. Un radio de dobradura maior normalmente non compromete a calidade da peza acabada nin a súa utilidade posterior.
4. Precisión: Os requisitos de precisión na dobradura son un factor que require unha consideración minuciosa; de feito, este factor determina se se debe considerar unha prensa de dobrar CNC ou unha manual. Se o requisito de precisión na dobradura é de ±1° e non é negociábel, debe centrarse nas máquinas CNC.
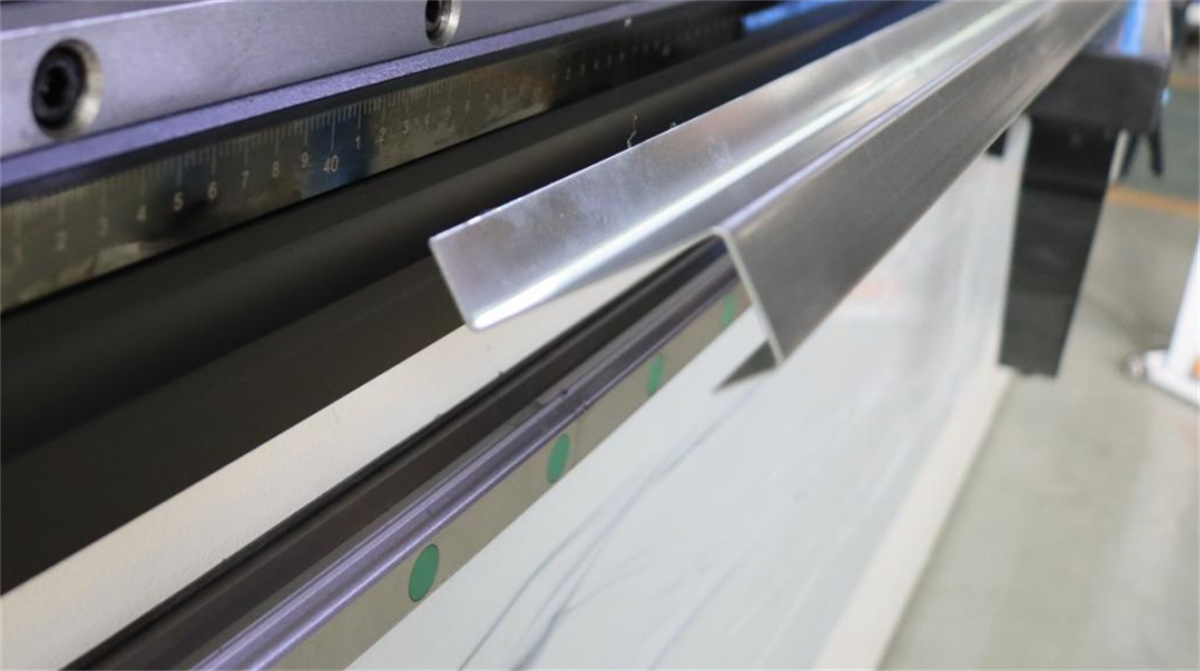
A repetibilidade do carrete dunha prensa de dobre CNC é de ±0,0004 polgadas; para acadar ángulos de conformación precisos é necesario este nivel de exactitude combinado con ferramentas de alta calidade. Por outra parte, as prensas de dobre manuais teñen unha repetibilidade do carrete de ±0,002 polgadas e normalmente producen desviacións angulares de ±2–3°, incluso cunhas ferramentas axeitadas. Ademais, as prensas de dobre CNC facilitan a configuración rápida das ferramentas, un factor crucial a ter en conta ao dobrar múltiples pequenos lotes de pezas.
5. Ferramentas: Aínda que teña un estante cheo de ferramentas, non asuma que son adecuadas para a súa nova máquina. Inspeccione cada ferramenta en busca de desgaste medindo a distancia desde a punta do punzón até o ombro e as dimensións entre os ombros da matriz.
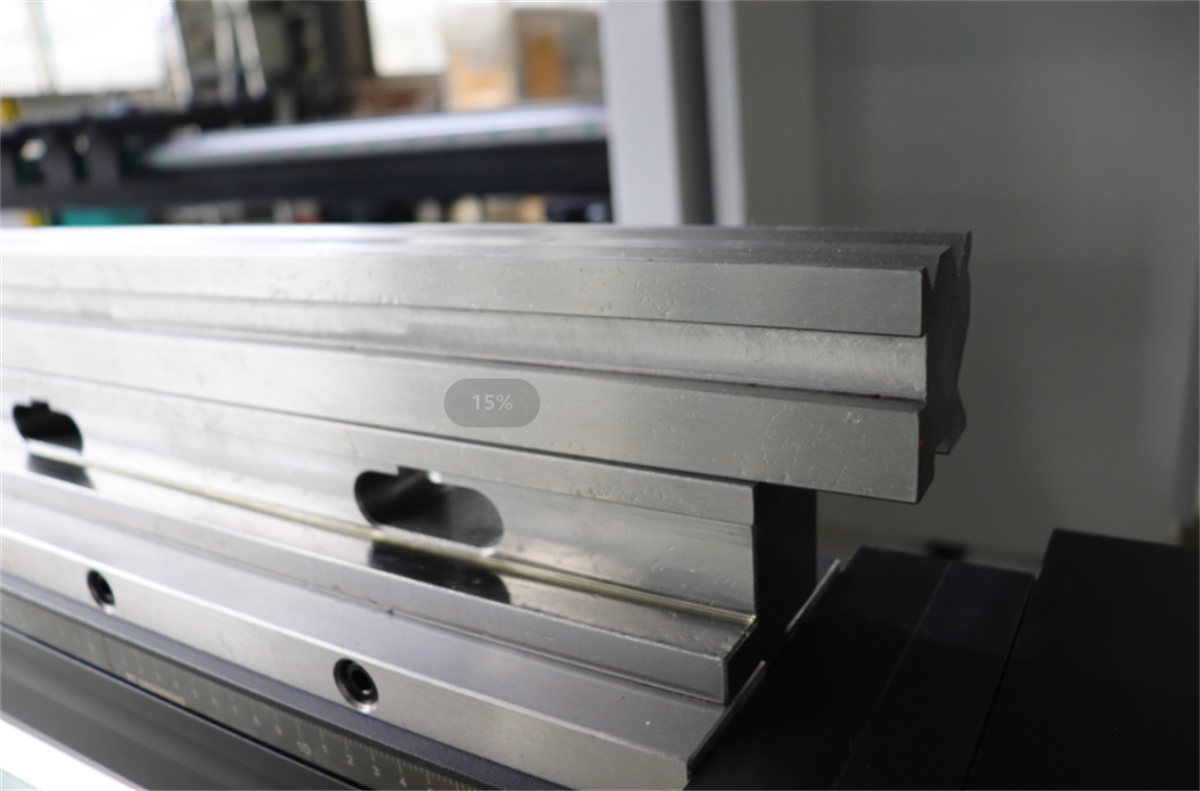
Para as ferramentas estándar, a desviación por pé debe ser aproximadamente de ±0,001 polgadas, coa desviación total de lonxitude que non supera ±0,005 polgadas. Para as ferramentas rectificadas con precisión, a precisión debe ser de ±0,0004 polgadas por pé, cunha tolerancia total de precisión de non máis de ±0,002 polgadas. Utilice ferramentas rectificadas con precisión para as dobradoras CNC e ferramentas estándar para as dobradoras manuais.
6. Lonxitude da pestana de dobrado: Considere dobrar unha chapa de acero doce de calibre 10 de 5×10 pés a 90 graos; a dobradora debe exercer aproximadamente 7,5 toneladas de forza adicional para levantar a chapa, mentres que o operario debe estar preparado para manexar o peso de 280 libras da pestana ao caer.

