





Optimización das técnicas de operación dun laminador de chapa de catro rolos para unha produción de alta eficiencia
O laminador de chapa de catro rolos, como equipo fundamental no procesamento de láminas metálicas, desempeña un papel esencial na produción industrial. Para mellorar a eficiencia produtiva e garantir a calidade dos produtos, optimizar as técnicas de operación do laminador de chapa de catro rolos é particularmente importante. A continuación descríbense en detalle as formas de optimizar as técnicas de operación dun laminador de chapa de catro rolos para acadar unha produción de alta eficiencia, abarcando aspectos como a preparación do equipo, o proceso de operación, as técnicas de axuste e a mantención.
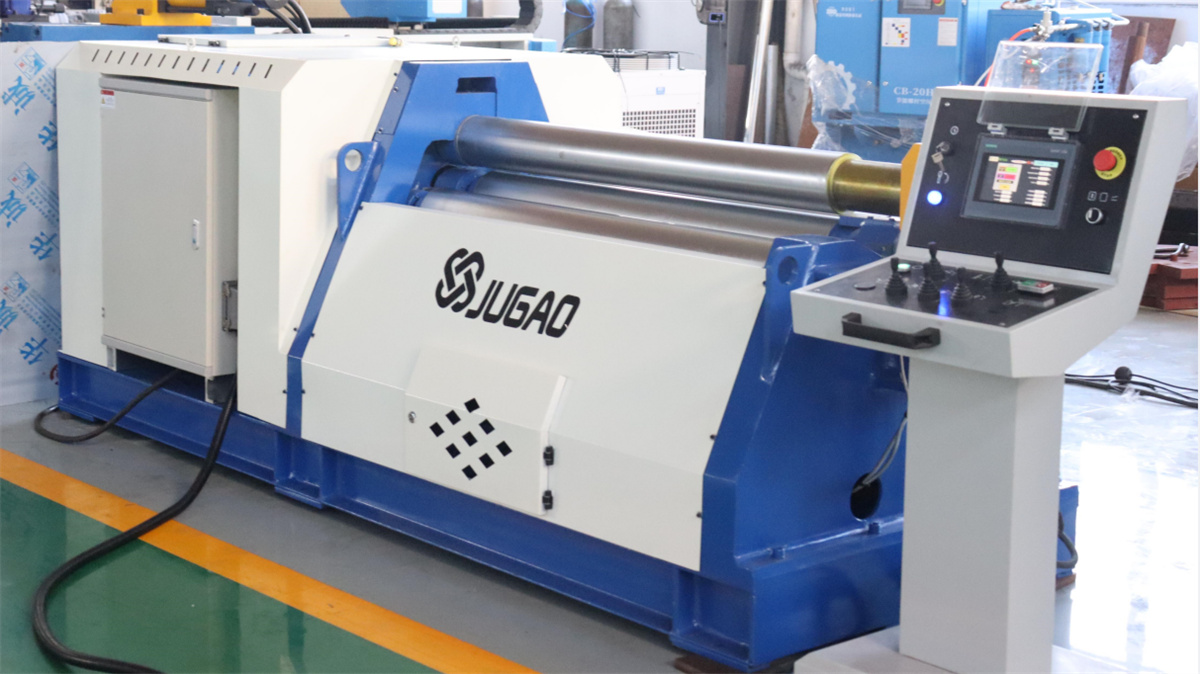
I. Preparación do equipo
Antes de operar o laminador de catro rolos, asegúrese primeiro de que o equipo está íntegro e funciona normalmente. Comprobe que todos os compoñentes están ben apretados, que o sistema de transmisión funciona sen problemas e que a presión do sistema hidráulico é normal. Ao mesmo tempo, leve o equipo de protección individual adecuado, como un casco de seguridade, gafas de seguridade e guantes, para garantir a seguridade durante a operación.
II. Posicionamento e suxeición da chapa
Axuste as posicións dos rolos inferior e laterais segundo a anchura e o grosor do material en chapa para asegurar que esta se coloque de forma estable na máquina. Axustando a distancia entre os rolos superior e inferior, aplique unha presión axeitada ao material en chapa, logrando así un dobrado estable. Antes de introducir o material en chapa, asegúrese de que as súas extremidades están aliñadas para evitar desalinhamentos durante o proceso de laminado.
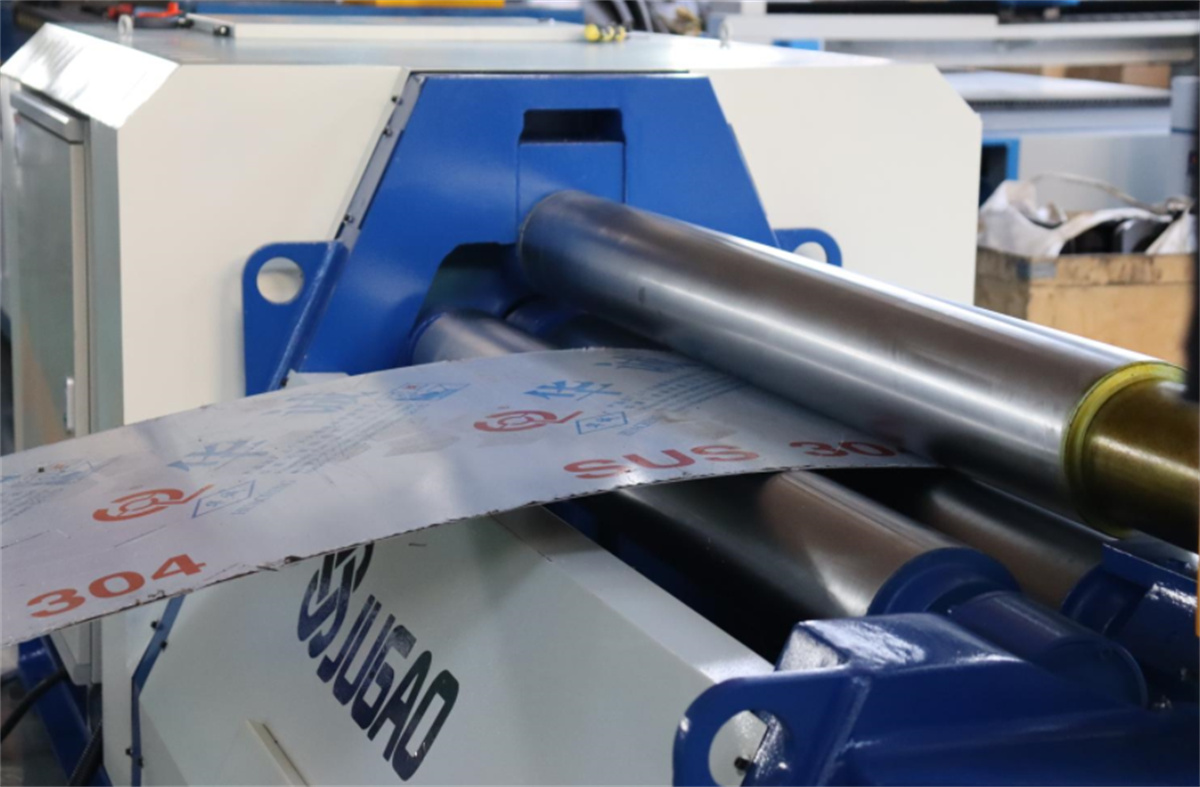
III. Axuste preciso da posición e da presión dos rolos
A clave para operar unha máquina de curvado de chapa de catro rolos radica no axuste preciso da posición e presión de cada rolo. Utilizando o dispositivo de axuste fino da máquina, axuste minuciosamente a posición de cada rolo para asegurar que se atopen nas condicións óptimas de traballo. Ao axustar a posición e a presión dos rolos superior e inferior e dos rolos laterais, é necesario unha precisión ao nivel do milímetro. Isto require o uso de ferramentas profesionais de medición para realizar medicións e axustes precisos e garantir que o radio de curvatura e a forma da chapa cumpran os requisitos de deseño.
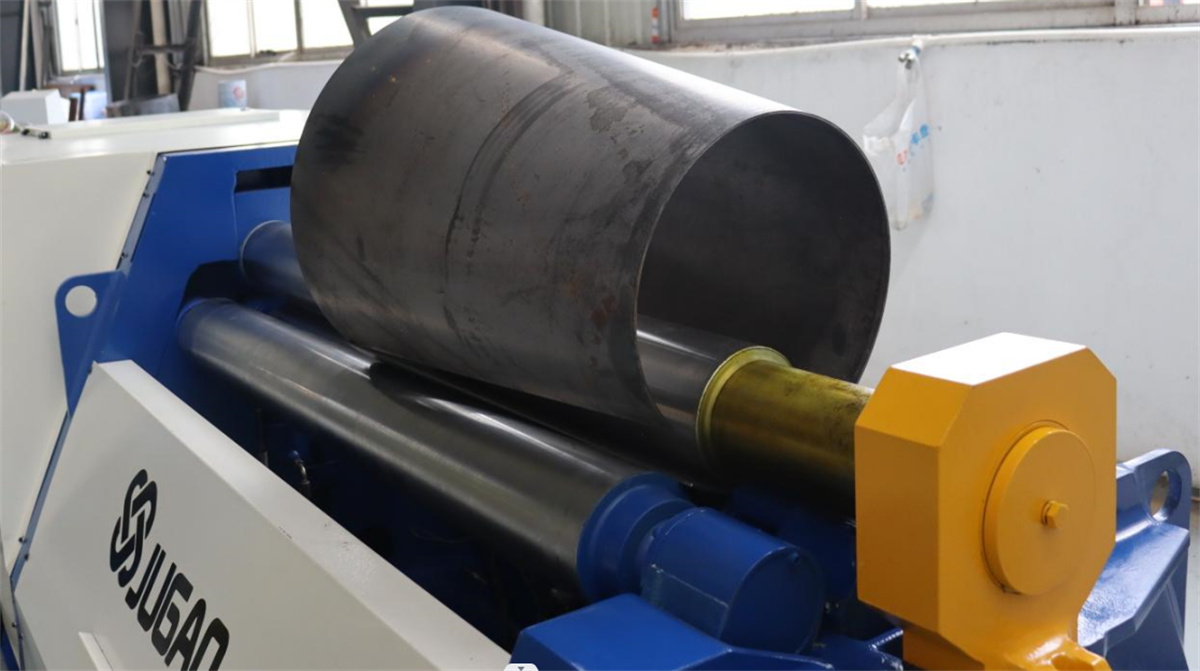
IV. Axuste flexible do rolo lateral e da velocidade de alimentación
Durante o proceso de dobrado, o movemento e o control da presión dos rolos laterais son cruciais. A posición e a presión dos rolos laterais deben axustarse flexiblemente segundo a condición de dobrado do material en lámina e os requisitos do proceso. Ao mesmo tempo, é necesario supervisar de perto a velocidade de alimentación e o ángulo de dobrado do material en lámina, axustándoos cando sexa necesario para garantir un dobrado uniforme e esteticamente agradable. Estas variables poden controlarse con precisión mediante os axustes de parámetros no panel de control para cumprir distintos requisitos do proceso.
V. Observación e axuste
Durante o proceso de dobrado, obsérvese atentamente a condición de dobrado e as variacións na forma do material en lámina. Se se detectan anomalías ou problemas, como fendas, arrugas ou outros defectos no material en lámina, deben realizarse axustes e reparacións inmediatas. Ademais, os parámetros de laminación e as etapas do proceso deben axustarse flexiblemente segundo as condicións reais para garantir a calidade e o rendemento do produto.
VI. Técnicas para enrollar conos
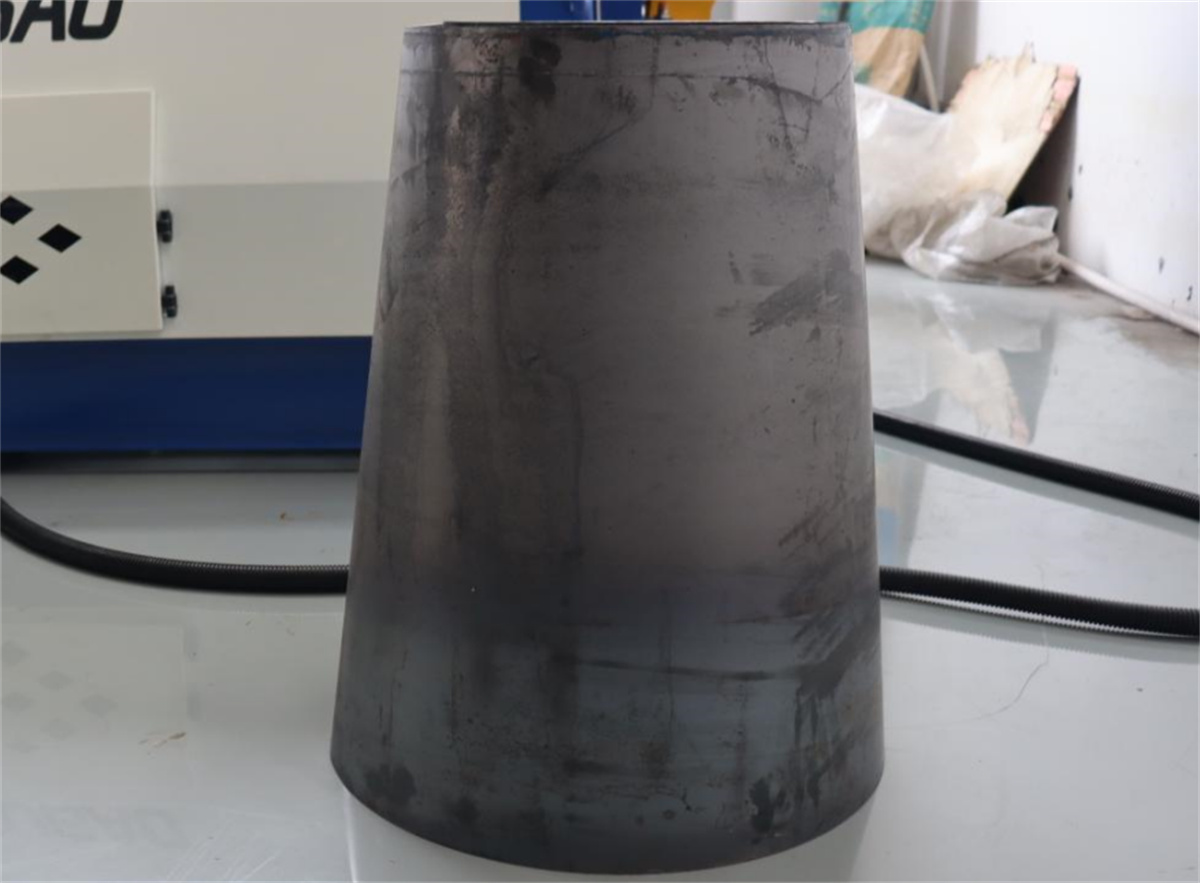
Ao enrollar conos, débese prestar especial atención á selección do material da chapa, ao axuste preciso das posicións dos rolos e á aplicación uniforme da presión. Debe escollerse un material de chapa que cumpra os requisitos de tamaño e forma do cono, e deben axustarse con precisión a posición e a presión de cada rolo para garantir que a chapa sofra unha tensión uniforme durante o proceso de enrollado. Ao mesmo tempo, a posición e a presión dos rolos laterais deben axustarse de forma flexible para acadar o mellor efecto de enrollado.
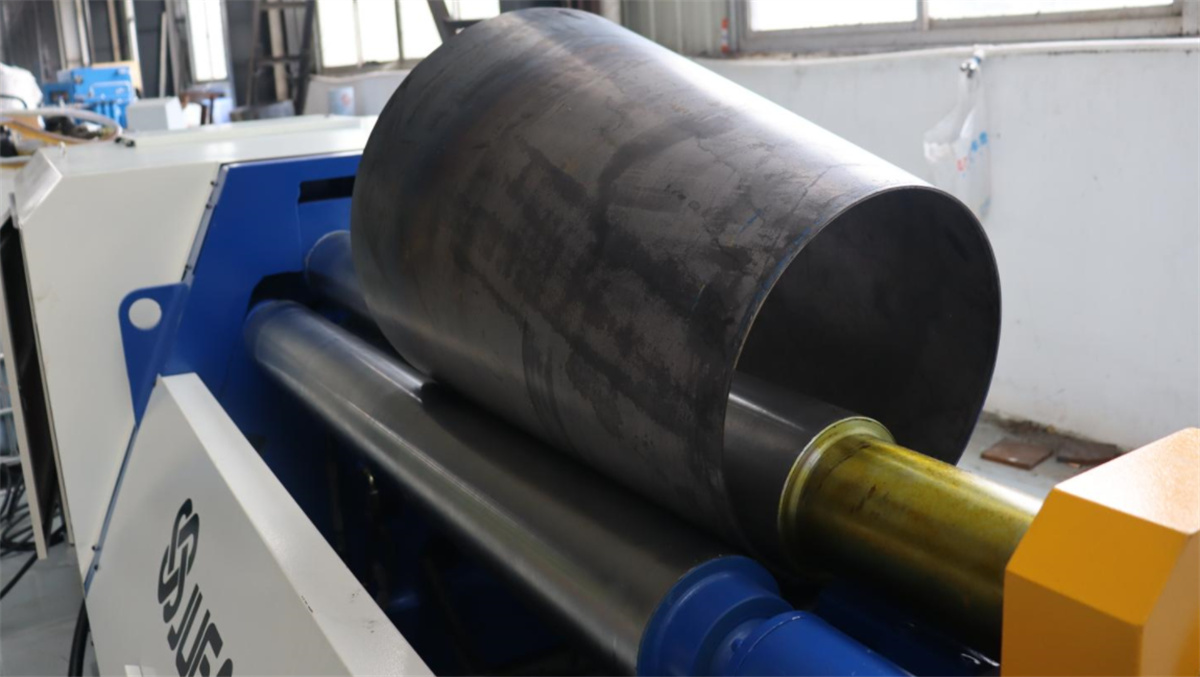
VII. Mantemento e conservación
Para alargar a vida útil da máquina de laminación de chapa de catro rolos e mellorar a eficiencia produtiva, é fundamental realizar un mantemento e unha atención regulares do equipo. Debe comprobarse regularmente o estado de desgaste de cada compoñente e substituír prontamente as pezas danadas. Ao mesmo tempo, debe manterse o equipo limpo e lubrificado para garantir o funcionamento suave de todos os compoñentes.
VIII. Organización racional das tarefas produtivas
En función do plan produtivo e dos requisitos do produto, deben organizarse de maneira racional o tempo de funcionamento e as tarefas produtivas do equipo. Evítense períodos prolongados de funcionamento continuo que poidan provocar sobrecalentamento ou desgaste acelerado do equipo, afectando á eficiencia produtiva e á calidade do produto.
En resumo, optimizar o funcionamento dunha máquina de dobre de chapa de catro rolos require atención a múltiples aspectos, incluída a preparación do equipo, o posicionamento e suxeición da chapa, o axuste preciso das posicións dos rolos e da presión, o axuste flexible dos rolos laterais e da velocidade de alimentación, a observación e axuste, as técnicas para dobrar conos, a manutención e unha programación razoable da produción. Só deste xeito pode lograrse unha produción eficiente, garantirse a calidade do produto e xerar maiores beneficios económicos para a empresa.

