





Procedementos operativos para máquinas de dobrado de perfís
Unha máquina de curvado de perfís é unha máquina especializada para curvar perfís metálicos (como acero en ángulo, acero en canal, vigas en I, tubos redondos, tubos cadrados, acero plano, etc.). Aplica unha forza de curvado controlable ao perfil mediante transmisión mecánica ou accionamento hidráulico, dándolle formas específicas (como arcos, ángulos rectos, curvas en S, etc.) segundo ángulos ou curvaturas preestablecidos.
As máquinas de dobre de perfís úsanse amplamente na construción de estruturas de acero (como enquadramento de fachadas, soportes de pontes), fabricación de maquinaria (como estruturas de equipos, codos de tubos), industria automobilística (como compoñentes de chasis), proxectos de mobles e decoración (como tiras decorativas curvas) e outros campos. Son equipamento clave para o procesamento de formas non lineares de perfís metálicos.
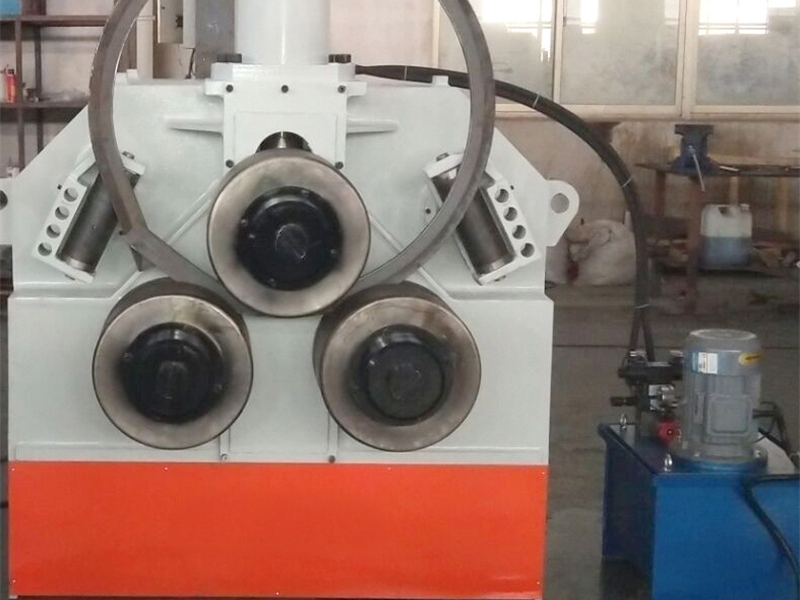
Funcións das máquinas de dobre de perfís
As máquinas de dobre de perfís, mediante o posicionamento de moldes e o control da presión, poden axustar con precisión o ángulo de dobre, o radio e os segmentos de lonxitude para cumprir as necesidades de procesamento de formas tridimensionais complexas. Tamén admiten a produción continua, mellorando a eficiencia e a consistencia na formación de perfís.
Segundo o método de accionamento, os tipos máis comúns inclúen o mecánico (accionado por un motor e un reductor), o hidráulico (que emprega cilindros hidráulicos para fornecer presión) e o totalmente automático CNC (controlado por un programa para axustar o ángulo e a velocidade). Os modelos CNC poden automatizar o procesamento de curvas complexas e son adecuados para aplicacións personalizadas de alta precisión.
Procedementos operativos para máquinas de dobrado de perfís
I. Preparación antes da operación
Inspección do equipo
Verifique que todos os compoñentes da máquina (como o bastidor, o mecanismo de transmisión e o soporte do molde) están ben apretados. Asegúrese de que o sistema hidráulico (se é un modelo hidráulico) ten o nivel correcto de aceite (por encima da liña central do indicador de nivel de aceite) e de que non hai fugas nas tuberías.
Verifique que as especificacións das matrices de dobrado (como matrices de dobrado, matrices de suxeición e mandrís) coincidan co perfil a procesar (por exemplo, para o dobrado de tubos redondos, é necesario unha matriz de roda de dobrado do diámetro correspondente). Asegúrese de que a superficie da matriz non teña grietas nin desgaste excesivo (unha profundidade de desgaste > 1 mm require substitución).
Limpe a mesa de traballo e as matrices de restos (como limaduras de metal e manchas de aceite) para evitar raiar a superficie do perfil ou afectar a precisión de posicionamento.
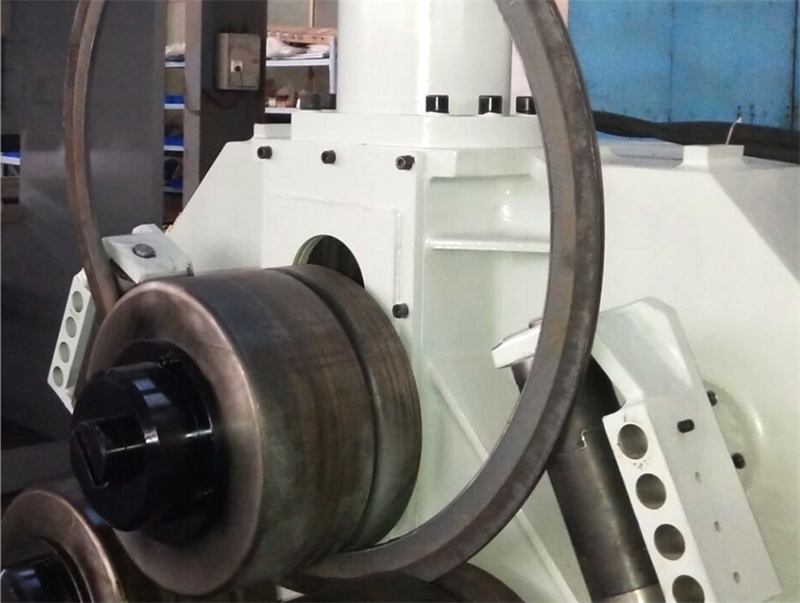
Axustes de parámetros
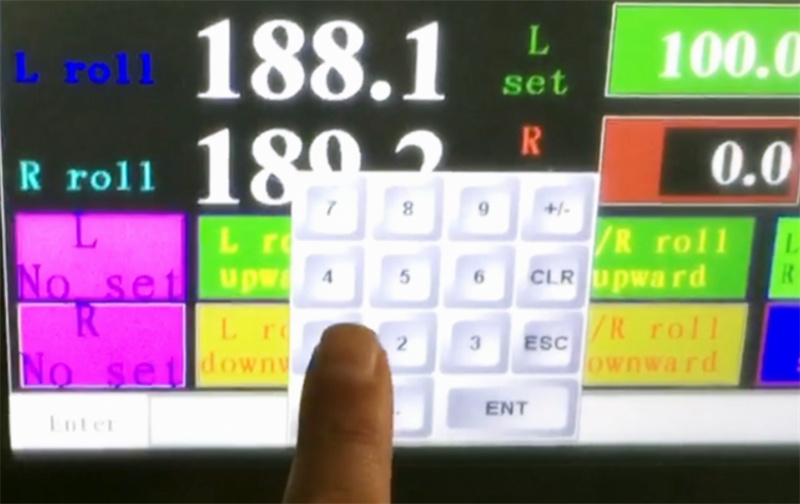
Baséase no material do perfil (por exemplo, acero Q235, acero inoxidable), na forma da sección transversal (por exemplo, lonxitude do lado do tubo cadrado, diámetro do tubo redondo) e no ángulo/radio de dobrado desexado para consultar o manual do equipo ou os documentos de proceso e axustar unha velocidade de dobrado razoable (normalmente de 5° a 30° por segundo) e os parámetros de presión (evitando sobrecargas). Para os modelos CNC, o programa de mecanizado (incluídos a secuencia de dobrado e os valores de compensación de ángulo) debe introducirse con anterioridade. Durante a depuración, debe realizarse primeiro unha proba en baleiro para verificar a coordinación entre a lóxica do programa e os movementos do molde.
Pretreitolamento do perfil
Verifique se as dimensións do perfil a procesar cumpren os requisitos de tolerancia (por exemplo, desviación na lonxitude ≤ ±2 mm) e se presenta ferruxe grave ou deformación na superficie. Para perfís de paredes finas facilmente deformables (por exemplo, tubo cadrado de aluminio con grosor de parede < 2 mm), debe aplicarse unha pequena cantidade de aceite lubrificante (por exemplo, emulsión de grafito) na zona de dobrado ou empregarse un soporte interior especial (mandril) para evitar pregas internas ou roturas.
II. Procedementos operativos
Aprexamento e fixación: Coloque o perfil na zona de posicionamento da matriz da máquina de dobrado. Aprexe firmemente unha das extremidades do perfil mediante a matriz de aprexamento (ou dispositivo de presión) (a forza de aprexamento debe ser uniforme para evitar indentacións localizadas), asegurando que o eixe do perfil estea aliñado coa liña central de dobrado (desviación ≤ 1 mm). Para perfís longos (> 2 m), utilice un bastidor de apoio auxiliar (como un soporte con roldas) para evitar a flexión debida ao seu propio peso, o que podería provocar un desprazamento da posición de dobrado.
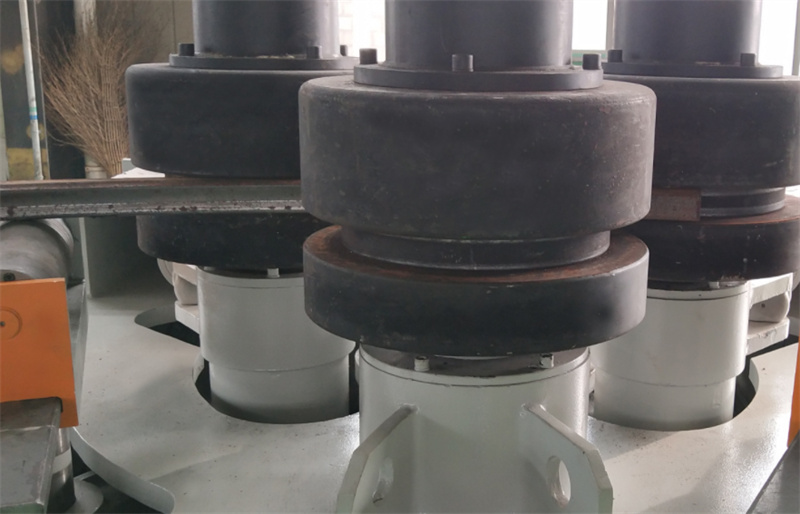
Inicio da dobradura: Despois de confirmar que os dispositivos de seguridade (como cubertas protetoras e botóns de parada de emerxencia) están en bo estado de funcionamento, pon en marcha o equipo. Nas máquinas manuais, aplique gradualmente presión co manexo de operación, observe o proceso de dobradura do perfil e axuste o ángulo en tempo real. Nas máquinas CNC, opere automaticamente segundo as instrucións do programa. O operario debe supervisar os valores de retroalimentación de presión e ángulo mostrados na pantalla e detener inmediatamente a operación se detecta calquera anomalía (como cambios bruscos de presión ou desviación excesiva do ángulo).
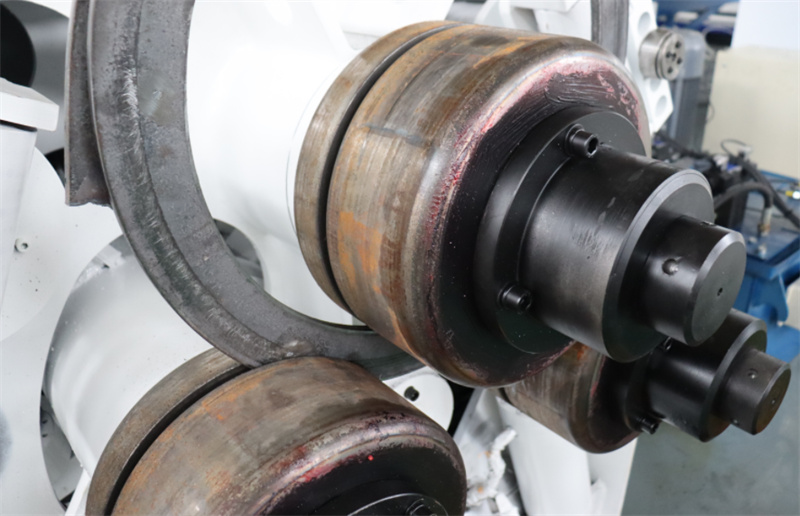
Vixilancia do proceso: Durante a dobra, débese prestar atención estreita ao estado de deformación do perfil. Se se observa un adelgazamento da parede exterior, arrugas ou fisuras na parede interior (como pequenas fisuras en perfís de aceiro inoxidable), deténgase inmediatamente e verifíquense o xogo do molde, os parámetros de presión ou o material do perfil. Ao dobrar varios tramos de forma continua, cada ángulo debe completarse paso a paso segundo a secuencia preestablecida para evitar erros acumulados causados por apilar varios ángulos de forma simultánea.
Descarga e inspección: Unha vez rematada a dobra, libérese o molde de suxeición e úsanse ferramentas de elevación (ou axuda manual) para retirar suavemente o perfil, evitando choques coas partes formadas. Utilícese un goniómetro, un calibrador de radio ou un instrumento de medición 3D para comprobar o ángulo e o radio reais da dobra, compárense cos requisitos de deseño e refáxanse os produtos defectuosos.
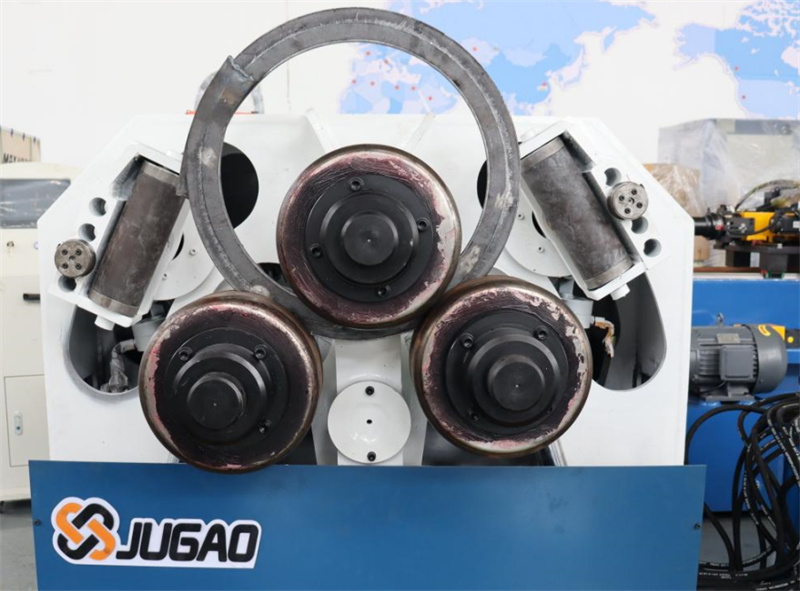
En resumo, a máquina de dobra de perfís é unha ferramenta importante no campo do procesamento de metais para converter liñas rectas en curvas. O seu uso correcto depende de procedementos de preparación estandarizados, control preciso da operación e mantemento de seguridade rigoroso. Os operarios deben coñecer ben o rendemento do equipo e as características dos perfís, e seguir estritamente as normas para operar o equipo, garantindo así unha produción segura e eficiente.

