





Pasos clave e precaucións para operar unha máquina de curvado de perfís
Unha máquina de curvado de perfís pode completar os procesos de precurvado, laminado e enderezamento de perfís nunha soa operación de alimentación. Coa súa estrutura e funcións avanzadas, pode colocarse vertical ou horizontalmente segundo as necesidades do usuario. As máquinas de curvado de perfís están dispoñíbeis en tipos de curvado plano e curvado vertical. Son máquinas avanzadas para curvar acero plano, acero cadrado, acero redondo, acero en ángulo, acero en forma de I, acero en forma de H, tubos cadrados, tubos rectangulares e outros perfís.
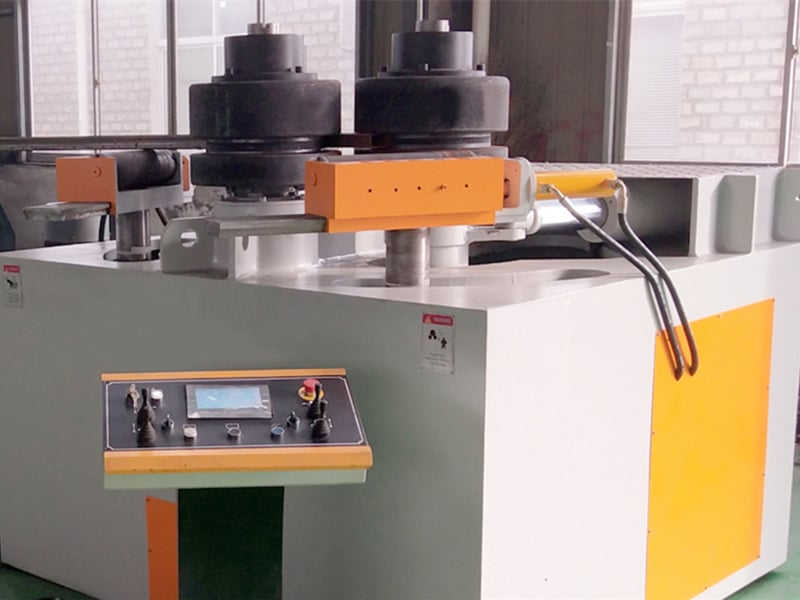
Explicación dos pasos clave e precaucións para a operación dunha máquina de curvado de perfís
I. Proba de funcionamento sen carga
1. A proba en baleiro do accionamento principal e do accionamento de elevación debe realizarse de forma intermitente. Cada ciclo dura 15 minutos, e a proporción entre o tempo de funcionamento dunha soa pasada do accionamento principal e do accionamento de elevación en cada ciclo é de 2:1.
2. Durante unha única operación do accionamento auxiliar, deben repetirse os procesos de elevación e descenso.
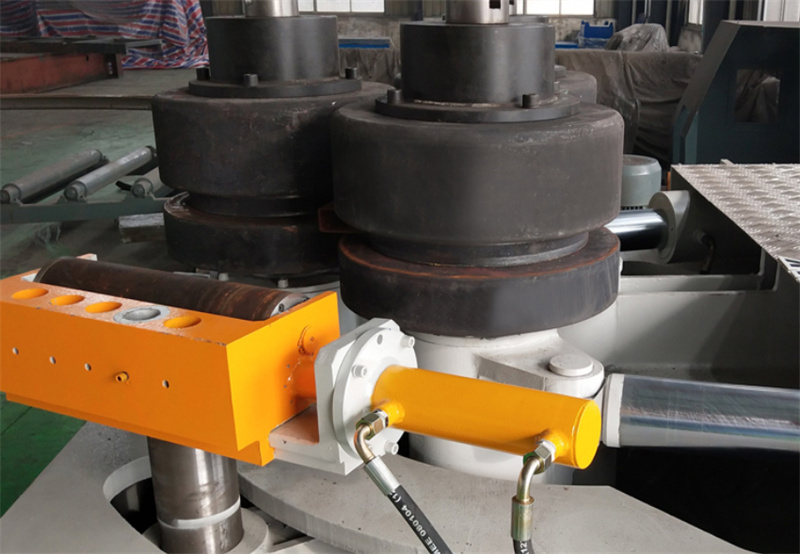
3. Durante unha única operación do accionamento principal, a roda matriz principal debe contactar coa roda matriz lateral para xirar. Os tempos de xiro en sentido horario e antihorario deben representar cada un a metade do tempo total.
II. Probas con carga
1. As probas con carga só poden realizarse despois de que se complete con normalidade a proba en baleiro.
2. A máquina debe estar ben lubrificada para funcionar de maneira normal.
3. Cortar o material segundo os parámetros de perfil correspondentes especificados na táboa de parámetros básicos, alisalo e precurvar as extremidades da chapa ao diámetro especificado.
4. Enrolar a chapa en pezas de traballo circulares do diámetro especificado por etapas, segundo o nivel de habilidade do operador.
5. As probas de carga deben cumprir as especificacións de rendemento relevantes nos parámetros básicos.
6. Durante a carga e o funcionamento, o sistema de transmisión debe ser suave, sen impactos nin ruídos anómalos.
7. Durante o laminado, os rolos laterais só poden subirse ou baixarse despois de que a transmisión principal se detenha. O perfil debe moverse xunto cos rolos, e non debe haber deslizamento.
8. Para a descarga, os rolos laterais deben baixarse despois de que a máquina se detenha antes de poder retirar a peza de traballo.
9. O sistema de traballo e o sistema de operación deben ser flexibles, precisos e fiables. Os rolos non deben bambolearse, e a temperatura de cada rodamiento non debe superar os 80 ℃.
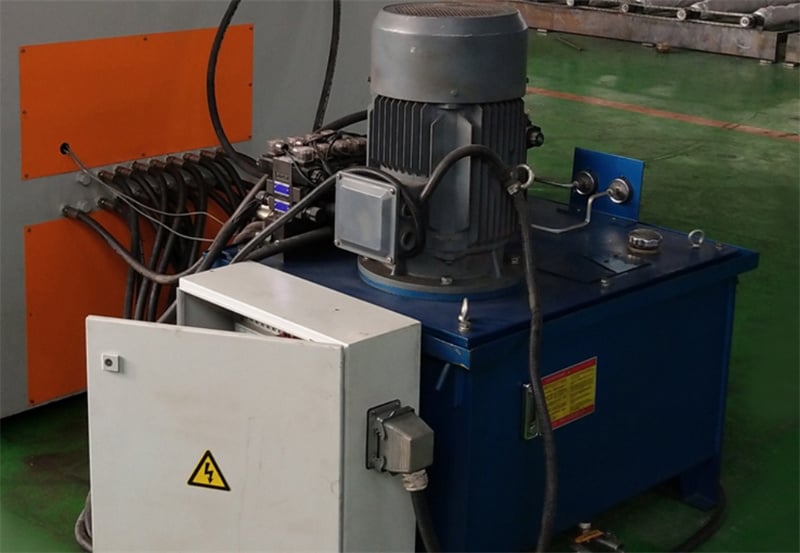
10. O mecanismo de traballo e o mecanismo de operación da máquina deben estar coordinados e funcionar con flexibilidade, sen ruídos anómalos nin atascos. 11. Durante o uso, debe comprobarse frecuentemente o suministro de aceite en cada punto de lubrificación para garantir un suministro suficiente. O nivel de aceite do redutor debe manterse no nivel especificado.
12. Se detecta algún ruído anormal, impacto, vibración ou fuga de aceite, a máquina debe pararse inmediatamente para inspeccionala. Só se pode reanudar a operación normal despois de corrixir a anormalidade. Ao reparar o sistema hidráulico, tómense precaucións estritas para evitar que o aceite a alta presión saia disparado e provoque lesións.
13. Durante o uso, deben comprobarse frecuentemente todos os mecanismos de transmisión e as pezas de unión para asegurarse de que non están afrouxadas nin danadas.

