





Como solucionar problemas ao arrincar unha máquina de dobrado de tubos? Segue esta secuencia
Cando unha máquina de dobrado de tubos non responde ao premer o botón «iniciar»—especialmente cunha liña de produción á espera—é natural sentir ansiedade. Non obstante, o pánico non axudará; é necesario seguir un proceso sistemático de resolución de problemas. Na miña experiencia xestionando este tipo de problemas de arranque, a causa raramente é un fallo grave; con máis frecuencia, trátase simplemente dun detalle que se pasou por alto. A seguinte estratexia de resolución de problemas—movéndose dende o exterior cara ao interior e dende o máis sinxelo ao máis complexo—axudará xeralmente a identificar o problema.
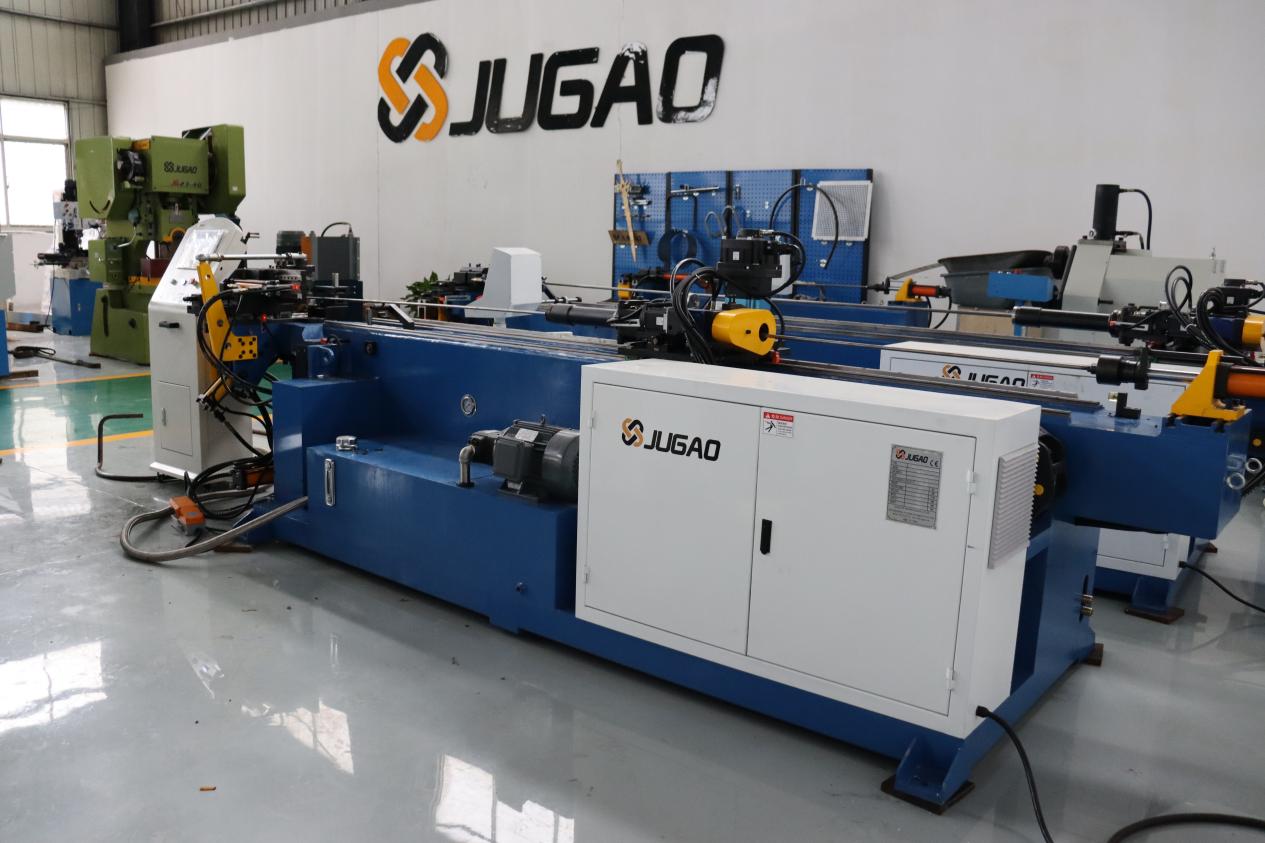
I. Comece verificando a alimentación principal—non complique as cousas.
Está o interruptor principal activado? Saltou algún disxuntor? Queimouse algún fusible? Corresponde a tensión de entrada coas especificacións da placa de características da máquina? Se a tensión é inestable ou falta unha fase, a máquina simplemente non responderá.
Ademais, eche unha ollada rápida aos cables e as fichas. Terminais floxos, fichas chamuscadas ou cables danados (por exemplo, esmagados por unha carretilla elevadora) poden impedir que a máquina se poña en marcha. Isto é especialmente frecuente no equipamento que foi trasladado, xa que as conexións dos cables poden afrouxarse facilmente durante o transporte.
II. Botóns de parada de emerxencia: se nin sequera un deles non foi restablecido, a máquina non arrincará.
As máquinas de dobrado de tubos adoitan ter varios botóns de parada de emerxencia—situados no panel de control, na maneta portátil ou na porta do armario eléctrico. Se se premiu calquera deles, toda a máquina perderá a alimentación. Dê unha volta pola máquina e comprobe cada un: os botóns de liberación por xiro deben xirarse, e os botóns de liberación por tracción deben extraerse.
Nalgúns modelos, simplemente soltar o botón de parada de emerxencia non é suficiente; tamén pode ser necesario confirmar o restablecemento na pantalla ou premer un botón específico de "restablecemento" para restabelecer a operación.
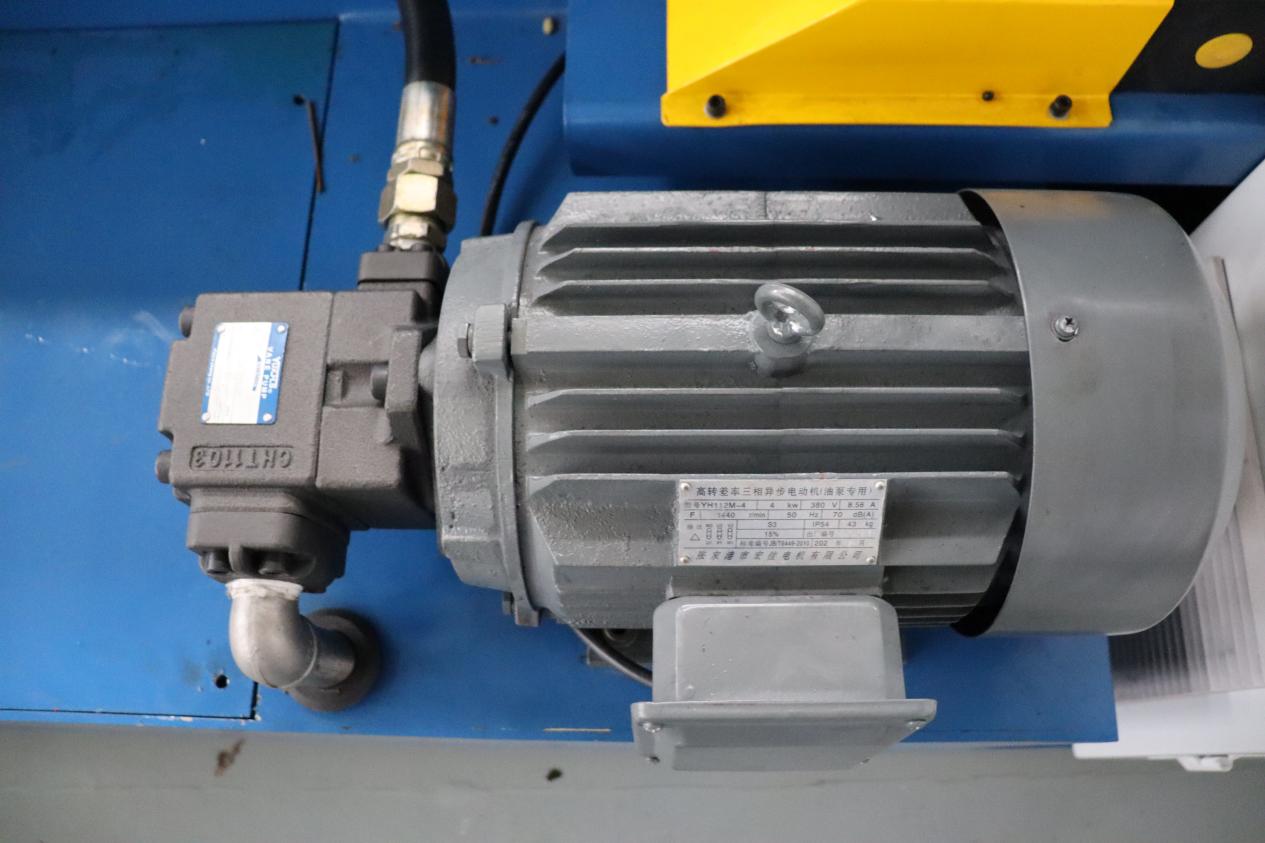
III. Circuitos de seguridade: portas, cortinas de luz e interruptores de fin de curso.
As modernas máquinas de dobrado de tubos están equipadas con sistemas de interbloqueo de seguridade. Se unha porta protectora non está pechada correctamente, se se obstrúe unha cortina de luz ou se un interruptor de seguridade non está na posición axeitada, o controlador impedirá que a máquina se ponha en marcha. Ademais, o po ou o aceite na superficie dunha cortina de luz poden provocar un disparo falso, facendo que o sistema "crea" que alguén entrou na zona de perigo.
Ao comprobar estes dispositivos de seguridade, verifique tamén que os parafusos de montaxe están ben apretados. Se un interruptor de seguridade se desprazou, a porta pode estar pechada, pero non se activará a señal, deixando á máquina sen posibilidade de operar.
IV. Comprobe o controlador en busca de códigos de alarma—non adiviñe.
Se aparece un código de alarma na pantalla do PLC ou do CNC, anótao e consulta o manual. Os problemas máis comúns inclúen baixa temperatura do aceite hidráulico, erros de comunicación, perda de sinais dos sensores ou sobrecargas nos eixos. A máquina non executará unha orde de inicio ata que se resolva a alarma.
Algunhas alarmas están interconectadas; por exemplo, se a temperatura do aceite hidráulico é demasiado baixa, pode activarse un mecanismo de protección. Neste caso, premendo o botón "inicio" non funcionará: primeiro debes permitir que a temperatura do aceite suba ao nivel requirido.
V. Inspeccionar o armario eléctrico
Comproba o armario eléctrico para detectar terminais floxos, fusibles fundidos ou interruptores automáticos disparados. O exceso de po ou unha humidade elevada tamén poden provocar curto-circuitos ou contactos eléctricos deficientes. Cando a alimentación estea desactivada, usa un aspirador para eliminar o po; non uses aire comprimido, pois isto podería forzar a entrada de po nos compoñentes internos.
VI. Condicions de arranque do sistema hidráulico
Algunhas máquinas de dobrado de tubos requiren que a presión hidráulica estea dentro dun rango normal antes de poderse arrancar. Un nivel baixo de aceite, unha temperatura baixa do aceite ou un fallo na rotación do motor da bomba hidráulica activarán os bloqueos de protección. Comprobe o nivel de aceite, escoite se hai algún ruído anormal procedente do motor da bomba e verifique que o manómetro amosa unha lectura.
No inverno, cando as temperaturas do aceite son baixas, algunhas máquinas requiren un período de prequentamento antes de poderse arrancar. Esta lóxica operativa está xeralmente descrita no manual do usuario.
VII. Panel de control e selección de modo
Está o interruptor de chave na posición «ON»? Selecionou o modo de funcionamento correcto: manual, automático ou jog (avance por pasos)? Se se selecciona o modo incorrecto, a máquina non responderá ao premir o botón de arranque. Trátase dun pequeno detalle que se pasa facilmente por alto, pero que ocorre con bastante frecuencia.
VIII. Reinicio seguro
Unha vez que confirmou que todo o indicado arriba está en orde, apague a alimentación principal, agarde de 10 a 15 segundos e volva a acendela. Isto reiniciará o PLC e o CNC. Ás veces, o sistema simplemente está conxelado; un ciclo de alimentación é, con frecuencia, a solución máis eficaz.
IX. Se o problema persiste, comprobe o seguinte
Comprobe se un protector contra sobrecargas ou un relé térmico disparou; en caso afirmativo, restabelezao manualmente. A fiação solta dos sinais do sensor ou unha realimentación anormal do codificador tamén poden impedir que o sistema arranque. Se o fallo apareceu despois de modificar algún parámetro, probe a restaurar o sistema usando unha copia de seguridade.
Se o sistema segue sen arrancar despois destes pasos, o problema non se pode resolver no lugar. Póñase en contacto co soporte técnico do fabricante e estea preparado para facilitar os códigos de alarma específicos e unha descrición clara dos síntomas.

