





Mitä aiheuttaa taivutusvirheitä lämpötilaongelmien vuoksi putkien taivutuskoneissa?
Putkien taivutuskoneiden lämpötilaongelma on itse asiassa melko hienovarainen. Ohjelmasi ja muottisi voivat olla kunnossa, mutta taivutetut putket eivät kuitenkaan tule oikein – ensimmäinen erä on hyvä, toinen erä on keskittänyt väärin; aamulla kuivatut putket läpäisevät tarkastuksen, mutta iltapäivällä kuivatut ovat kaikki keskittäneet väärin. Usein kone ei ole rikki, vaan lämpötila vaikuttaa hiljaa.
I. Metallin laajeneminen kuumennettaessa
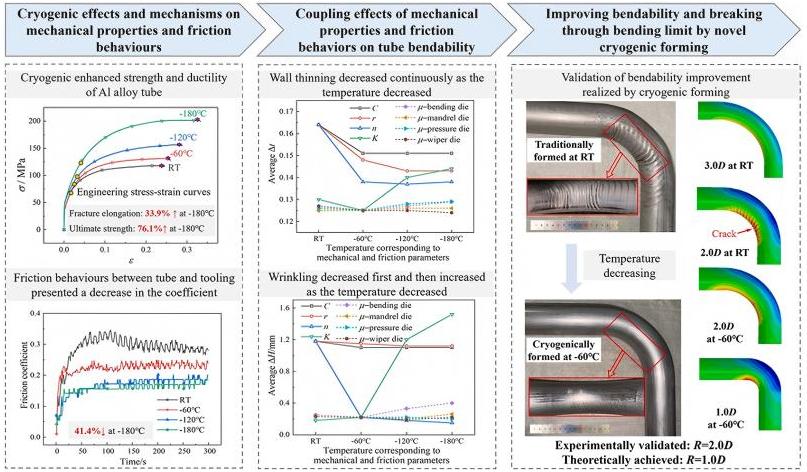
Putken taivuttamisen aikana putki itse lämpenee vähitellen muodonmuutoksen ja kitkan vuoksi. Korkeammat lämpötilat aiheuttavat metallin laajenemisen, mikä johtaa pieniin muutoksiin seinämänpaksuuden jakautumisessa, halkaisijassa ja jopa pituudessa. Teräksellä tämä muutos saattaa olla huomaamaton, mutta alumiinilla lämpölaajenemisen vaikutus on merkittävämpi.
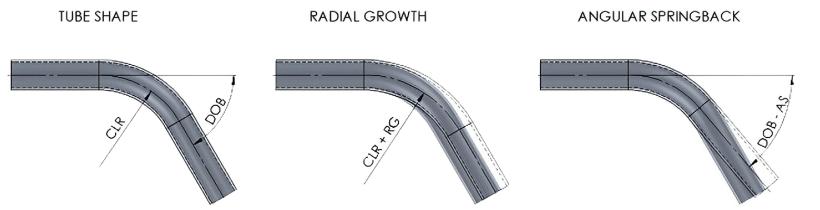
Entistä hankalampaa on se, että materiaalien kimmoisuusominaisuudet eroavat kuumassa ja kylmässä tilassa. Sama ohjelma saattaa tuottaa täydellisen taivutuskulman kylmällä putkella, mutta kuumalla putkella kimmoisuus voi olla pienempi tai suurempi. Siksi saman koneen valmistamien putkien laatu vaihtelee eri aikoina – ympäröivä lämpötila muuttuu, ja myös materiaalin lämpötila muuttuu.
II. Myös muottien lämpötila muuttuu
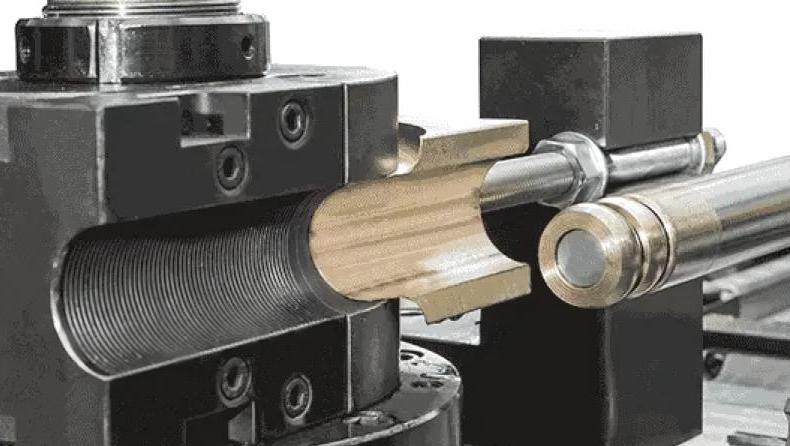
Putken taivutusprosessin aikana putken ja muotin välillä esiintyy jatkuvaa kitkaa. Tietyn määrän taivutuksia suoritettuaan taivutusmuotin, kiinnitysmuotin ja sisäytimen lämpötilat nousevat vähitellen. Korkeammat muottilämpötilat muuttavat putken ja muotin välistä kosketustilannetta.
Tässä vaiheessa mahdollisia ongelmia ovat: naarmut putken pinnalla, epätasainen taivutusvastus ja taivutusöljyn toiminnan heikkeneminen kosketuspinnalla. Nämä ongelmat eivät ilmene välittömästi; ne usein ilmaantuvat vähitellen käyttöjakson jälkeen. Käyttäjät eivät yleensä yhdistä näitä ongelmia muottilämpötilaan.
III. Hydrauliöljyn lämpötila vaikuttaa suoraan taivutusvoimaan
Hydrauliöljy on voiman siirtämisen väliaine hydrauli-putkentaivutuskoneessa. Öljyn lämpötilan muutokset vaikuttavat sen viskositeettiin, mikä puolestaan vaikuttaa järjestelmän painonsiirtohyöttyvyyteen.
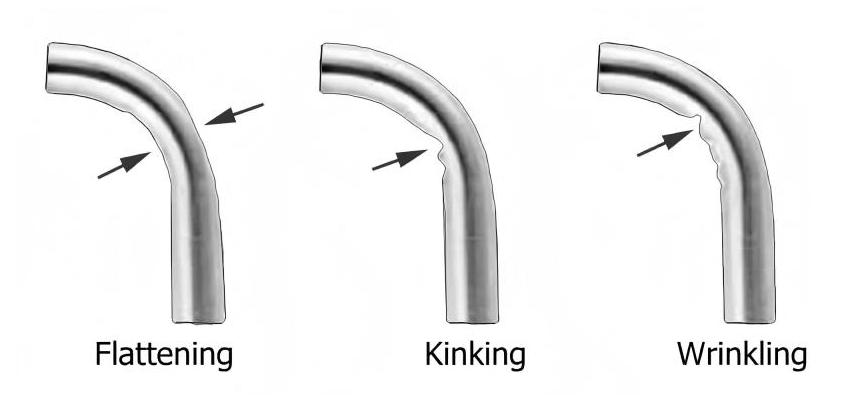
Alhaisissa lämpötiloissa öljy on paksua, mikä johtaa hitaampaan järjestelmän reaktioon ja mahdollisesti heikompiin puristus- ja taivutustoimiin. Korkeissa lämpötiloissa öljy on ohutta, mikä lisää sisäistä vuotamista ja vaikeuttaa paineen säilyttämistä, mikä voi johtaa riittämättömään taivutusvoimaan. Lopputuloksena on taivutuskulma, joka on joko liian suuri tai liian pieni.
Pitkäaikaisen jatkuvan tuotannon aikana öljyn lämpötila nousee edelleen. Jos lämpötilaa ei säädä, se voi ylittää sallitun alueen, mikä vaikuttaa paitsi tarkkuuteen myös tiivisteen ikääntymisen nopeuttamiseen.
IV. Ulkoisen lämpötilan kausivaihteluiden vaikutus
Tehdasrakennuksen alhainen lämpötila talvella ja korkea lämpötila kesällä vaikuttavat myös putkitaivutuskoneeseen.
Kun kone käynnistetään kylmänä talvella, komponenttien väliset välykset ovat pienempiä alhaisen lämpötilan vuoksi ja hydraulinen öljy on myös viskoosimpi. Jos sarjatuotanto aloitetaan suoraan ilman esilämmitystä, ensimmäisten putkien laatu saattaa poiketa myöhempien putkien laadusta.
Jotkut kokemukselliset käyttäjät ovat kehittäneet tapana pyörittää konetta tyhjäkäynnillä kymmenen minuuttia käynnistyksen jälkeen, jotta koneen lämpötila saa tasaantua ennen työn aloittamista. Tämä käytäntö on täysin perusteltu.
V. Useita lämpötilan säätömenetelmiä
Käynnistä kone joka päivä ja pyöritä sitä tyhjäkäynnillä tietyn ajan, jotta hydraulisen öljyn lämpötila nousee ja kaikki komponentit saavuttavat lämpötilatasapainon ennen virallisen tuotannon aloittamista.
Jatkuvassa suurmittaisessa tuotannossa tarkkaile huolellisesti öljyn lämpötila-astikkoa. Jos öljyn lämpötila pysyy jatkuvasti korkeana, tarkista, toimiko jäähdytysjärjestelmä oikein, pyöriikö jäähdytyspuhallin ja onko öljyn jäähdytin tukossa.
Putken taivutusöljyn valinta on myös erinomaisen tärkeää. Eri merkkisten putken taivutusöljyjen soveltuvat lämpötila-alueet vaihtelevat. Öljyn valinta, joka sopii tuotantoympäristölle, johtaa vakavampaan voiteluun.
Korkean tarkkuuden tuotannossa kannattaa harkita ilmastointilaitteiden tai ilmanvaihtolaitteiden asentamista teollisuushallille, jotta ympäristön lämpötilan vaihteluiden vaikutusta koneisiin voidaan vähentää.
VI. Joitakin menetelmiä päivittäiseen havainnointiin
Öljyn lämpömittari on tärkeä viitearvo siitä, toimiko jäähdytysjärjestelmä oikein. Kiinnitä myös huomiota liikkuvien osien kosketuslämpötilan muutoksiin koneen käytön aikana. Myös päivittäin havaittavat eroavaisuudet, joita käyttäjät huomaavat, voidaan käyttää viitearvona.
Jos havaitset merkittävän korrelaation taivutettujen putkien laadun ja ajan sekä lämpötilan muutosten välillä, voidaan periaatteessa päätellä, että lämpötila vaikuttaa tarkkuuteen. Merkitse ylös ympäröivän ilman lämpötila, öljyn lämpötila, koneen käyttöaika ja taivutettujen putkien laatutiedot, ja vertaa niitä löytääksesi säännönmukaisuuden.
Oletko kohdannut tuotannossa tilanteita, joissa laatumuutokset johtuivat lämpötilan vaihteluista? Miten pääsit siihen johtopäätökseen, että kyseessä oli lämpötila? Ota rohkeasti osaa jakamaan kokemuksiasi. Lämpötilan vaikutus putkitaivutuskoneisiin on itse asiassa melko hienovarainen ilmiö. Ohjelmasi toimii moitteetta, muotti on kunnossa, mutta taivutetut putket eivät kuitenkaan ole oikein – ensimmäinen erä on hyvä, toinen erä on keskittänyt väärin; aamulla tehtyjä putkia hyväksytään tarkastuksessa, mutta iltapäivällä tehtyjä putkia ei hyväksytä keskittämisessä. Usein kyse ei ole siitä, että kone olisi rikki, vaan lämpötila vaikuttaa prosessiin.
Oletko kohdannut tuotannossa tapauksia, joissa laatuvaihtelut johtuivat lämpötilan muutoksista? Kuinka teit päätelmän siitä, että syy liittyy lämpötilaan?

