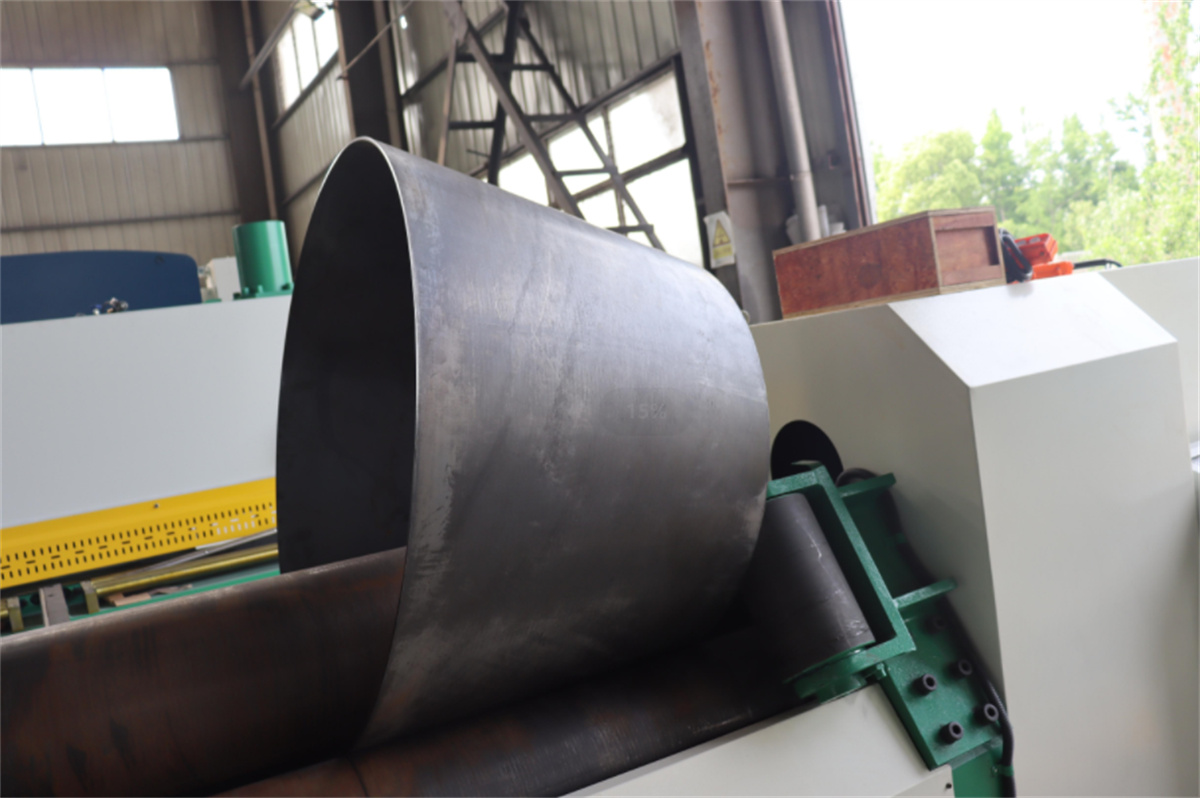
ترکیب ساختاری دستگاه غلتکی صفحهبردار سیانسی سهغلتکی چیست و چگونه مخروطها را غلتک میزنند؟
دستگاه غلتکی سهغلتکی یک ابزار ماشینکاری شکلدهنده است که خمکردن پیوستهٔ نقطهای ورقها را انجام میدهد. این دستگاه میتواند ورقهای فلزی را در محدودهای مشخص به قطعات دایرهای، کمانی و مخروطی تبدیل کند.
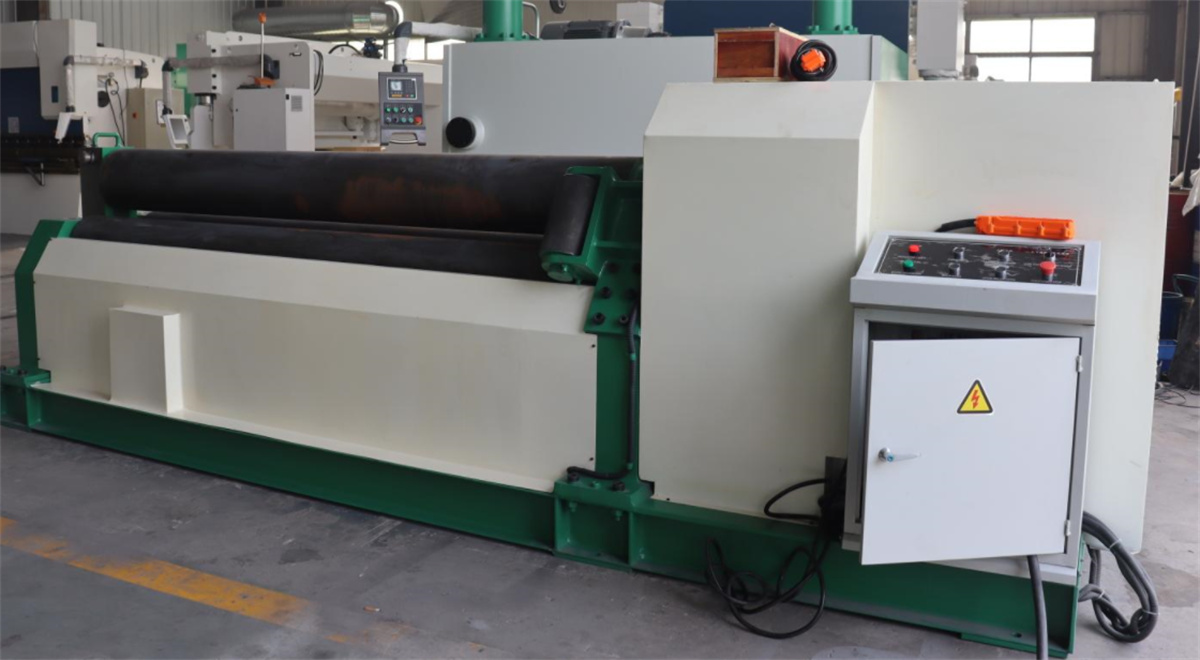
شش مؤلفهٔ اصلی ساختاری دستگاه غلتکی سهغلتکی:
(۱) غلطکهای بالایی و پایینی: این قطعات از اجزای مهم دستگاه نورد صفحهای هستند و از فولاد کربنی با کیفیت بالا به روش آهنگری ساخته شدهاند.
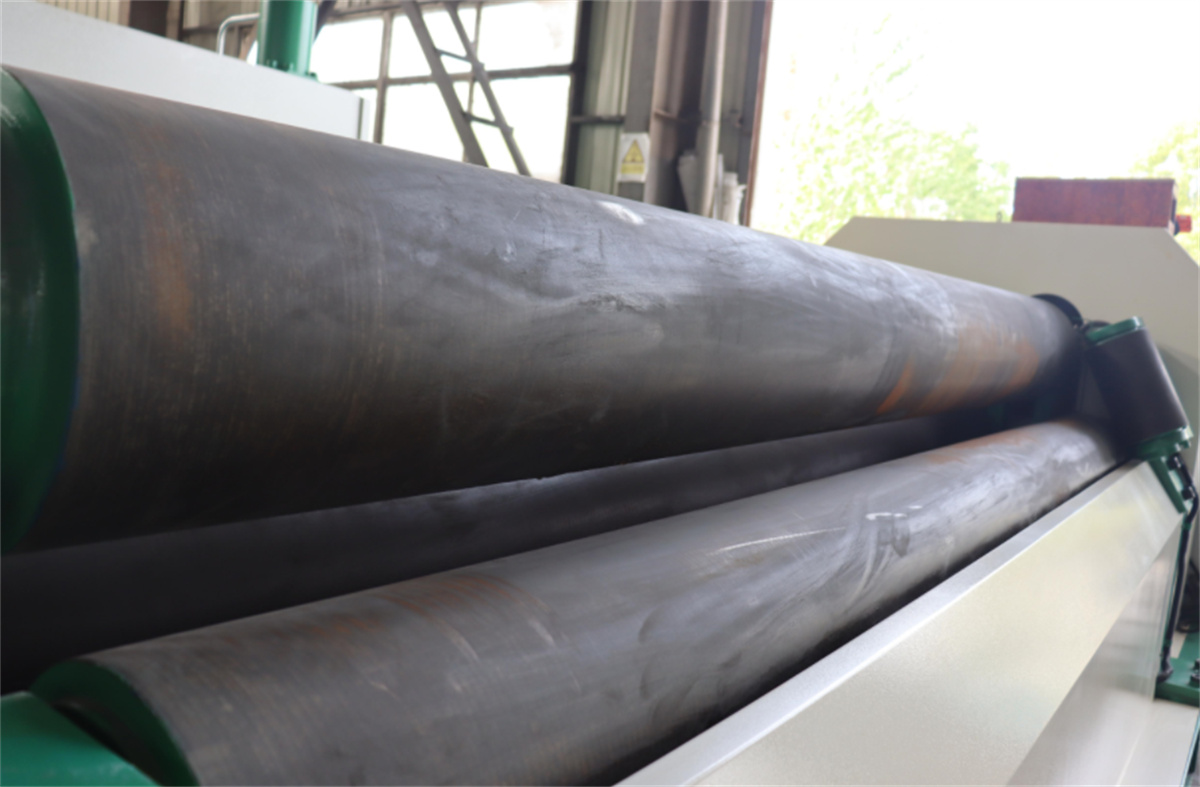
(۲) قاب: یک قاب سمت چپ و یک قاب سمت راست وجود دارد؛ و یاتاقان غلطک پایینی روی قاب نصب میشود. در داخل قاب یک پیچ چهارگوش وجود دارد و سر بالایی این پیچ به نشیمنگاههای یاتاقان در دو انتهای غلطک بالایی با اتصال مفصلی متصل است.
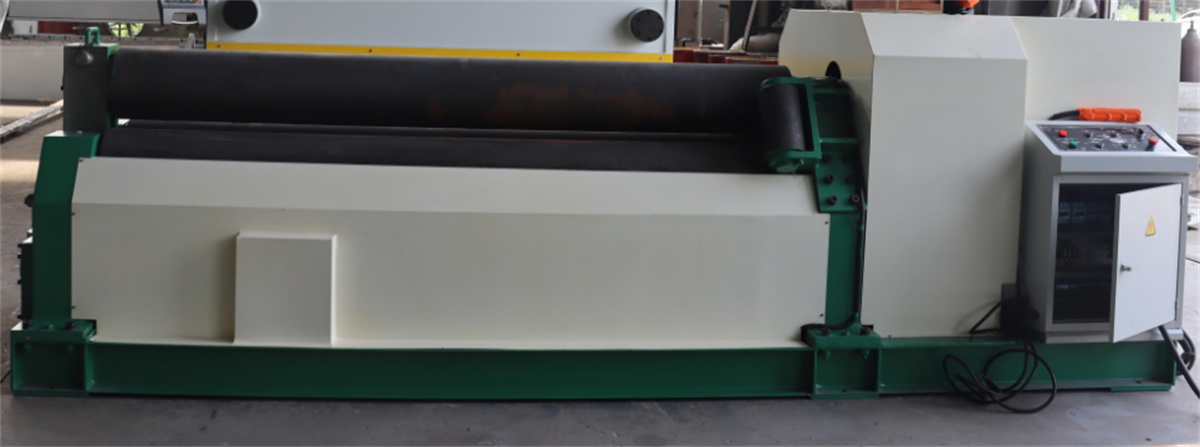
(۳) کاهشدهنده: کاهشدهندهٔ نوع ZSY280 با سطح دندانهٔ سخت روی پایهٔ فولادی کانالی همراه با زیرلایه نصب میشود.
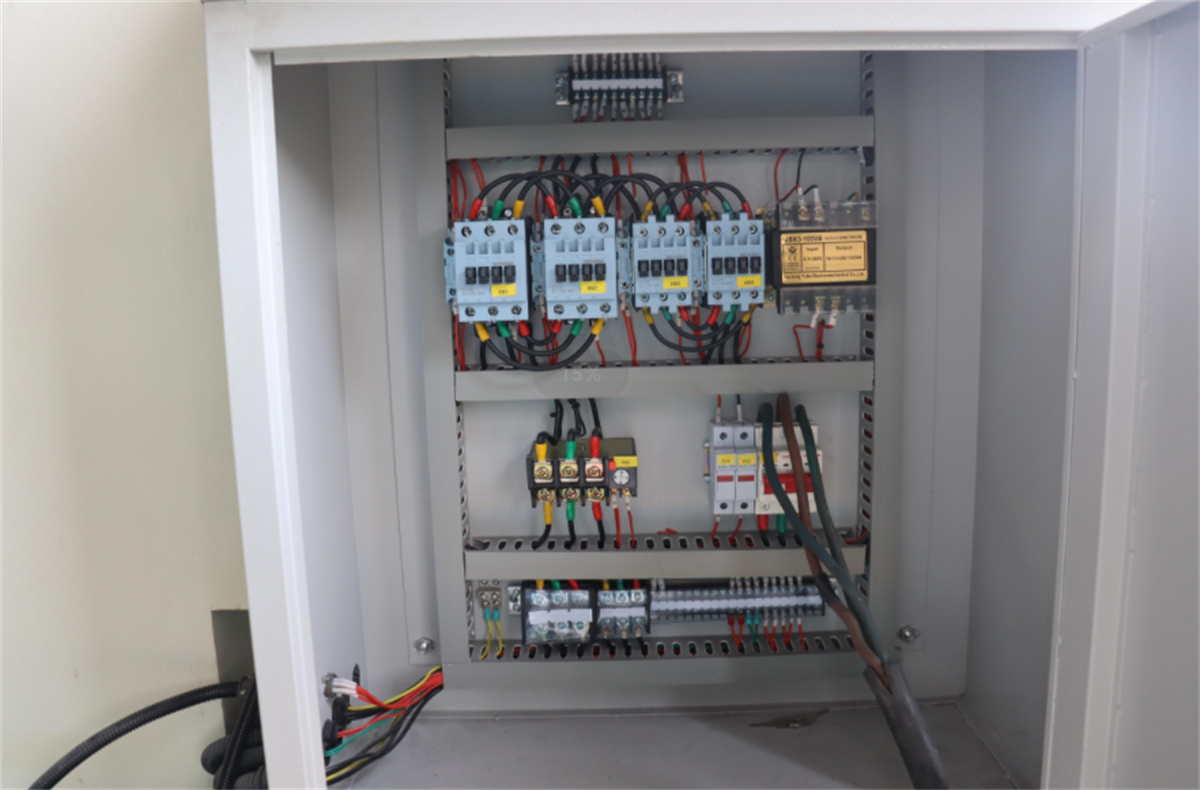
(۴) بخش الکتریکی: تمام این قطعات در یک جعبهٔ کنترل نصب شدهاند تا کاربری آسانتر باشد.
(۵) دستگاه تخلیه بار: این دستگاه در کنار کاهشدهنده نصب میشود تا در هنگام تخلیهٔ بار، غلطک بالایی را تعادل بخشد؛ و عملیات تخلیه و بازگرداندن بار توسط سیلندر هیدرولیک انجام میشود.
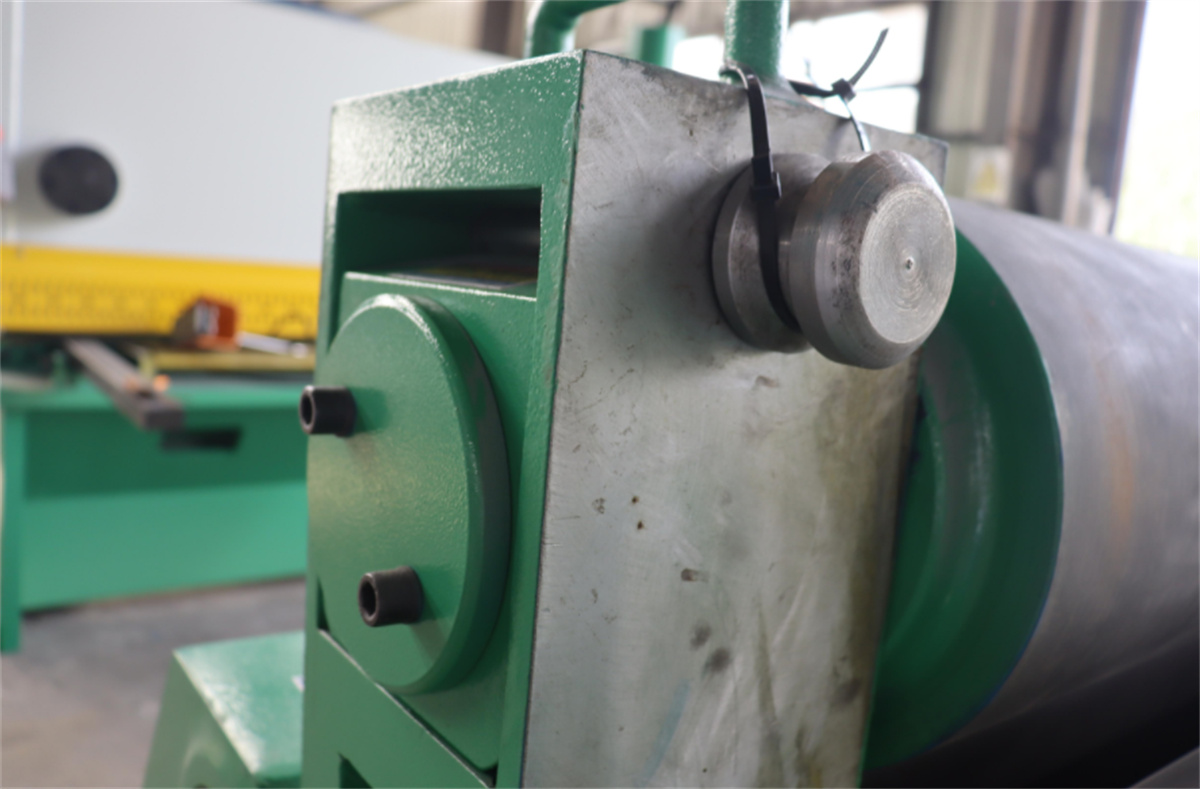
(۶) پایه: از فولاد جوشکاریشده و ورقهای فولادی ساخته شده است. قاب، کاهشدهنده، موتور و سایر قطعات روی آن نصب میشوند تا یک واحد کامل تشکیل دهند.
چگونه از یک دستگاه نورد صفحهای CNC سه غلطکی برای پردازش قطعات مخروطی استفاده کنیم؟
۱. بهطور کلی، دستگاههای غلتکی ورق میتوانند مخروطهایی با شیب کم (۳۰ درجه) را غلتک بزنند. نکتهٔ اصلی در غلتک زدن مخروطها این است که سرعت خطی دو سر بزرگ و کوچک تقریباً یکسان باشد. از آنجا که سرعت خطی غلتک بالایی ثابت است، باید سرعت خطی سر بزرگ کنترل شود. اگر دستگاه تنظیم مخروطی داشته باشید، این کار حتی آسانتر خواهد بود.
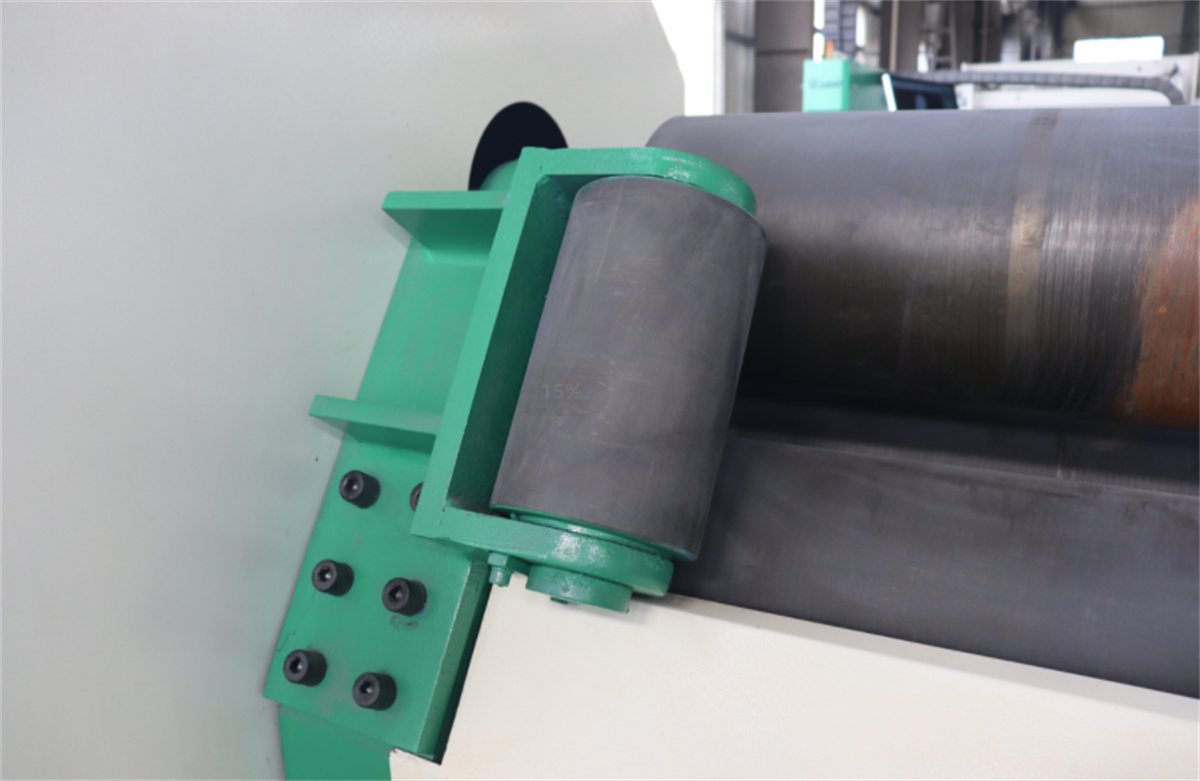
۲. یک سر لوله را روی دستگاه غلتکی ورق بلند کنید، سطح مخروطی کوچک را در سر پایینتر قرار دهید و در حین غلتک زدن، سر بزرگ را بهصورت مداوم جابهجا کنید و سرعت سر بزرگ را افزایش دهید. یک دستگاه مخروطی جانبی به بخشی از غلتک اضافه کنید. دو مخروط در دو طرف غلتک پایینی دستگاه غلتکی ورق نصب شدهاند. هنگام غلتک زدن، سر کوچک به مخروط فشار میآورد و لبهٔ سر کوچک بهسوی مخروط حرکت میکند.
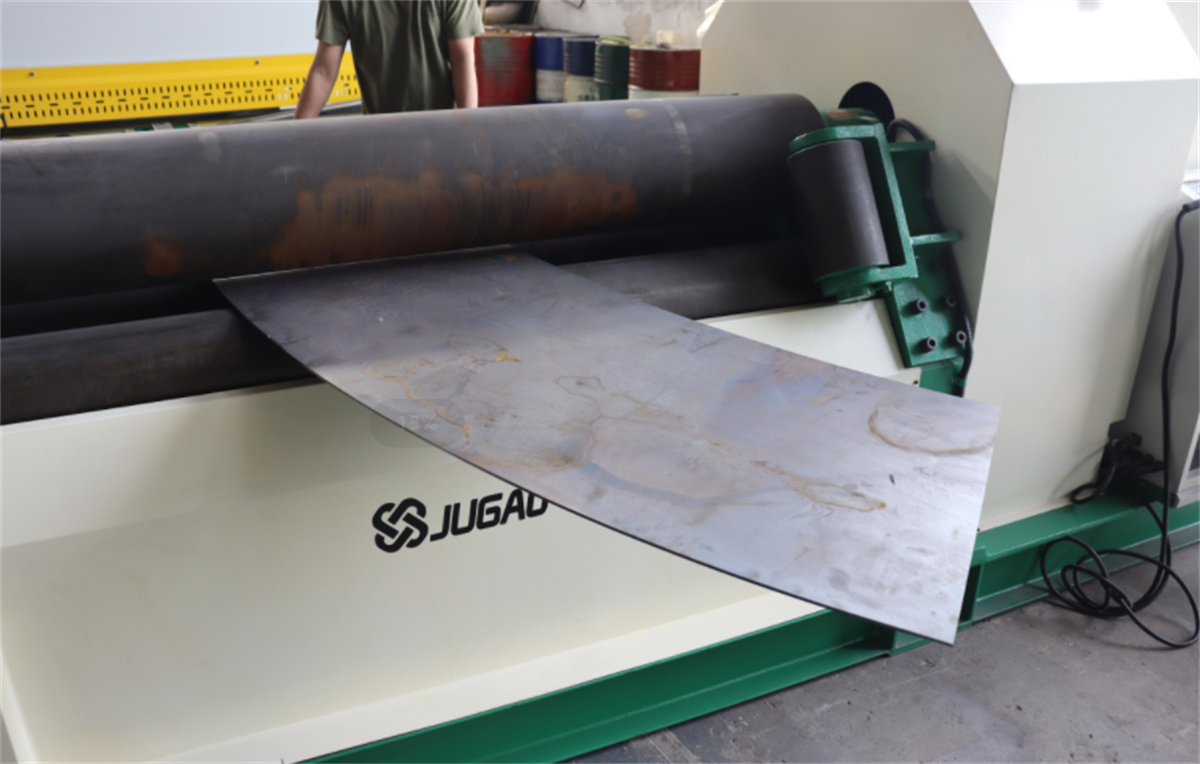
غلطک دارای شیب مشخصی است و نیروی جانبی در حین غلتیدن بسیار زیاد میباشد. لازم است چرخدندهٔ کاهش سرعت جانبی اضافه شود و چرخدنده باید عملیات حرارتی کوئنچ را طی کند. اگر قطر غلطک کوچک باشد، ورق نازک باشد و غلطک بلند باشد، میتوان سه غلطک را بهصورت غلطکهای مخروطی ساخت، اما قوس مورد نیاز باید بهدرستی محاسبه شود.
۳. تنظیم محور همزمان با دستگاه مخروطی. پیش از اینکه ماشین غلتکزنی ورق استوانهای شود، لبهٔ صاف استوانه باید ابتدا حذف گردد. طول این لبهٔ صاف بسته به مدل و نوع ماشین غلتکزنی ورق متفاوت است و میتوان آن را با مراجعه به دفترچهٔ راهنمای تجهیزات تعیین کرد.