





دستگاه خمکننده ورق با سه غلتک و کنترل عددی
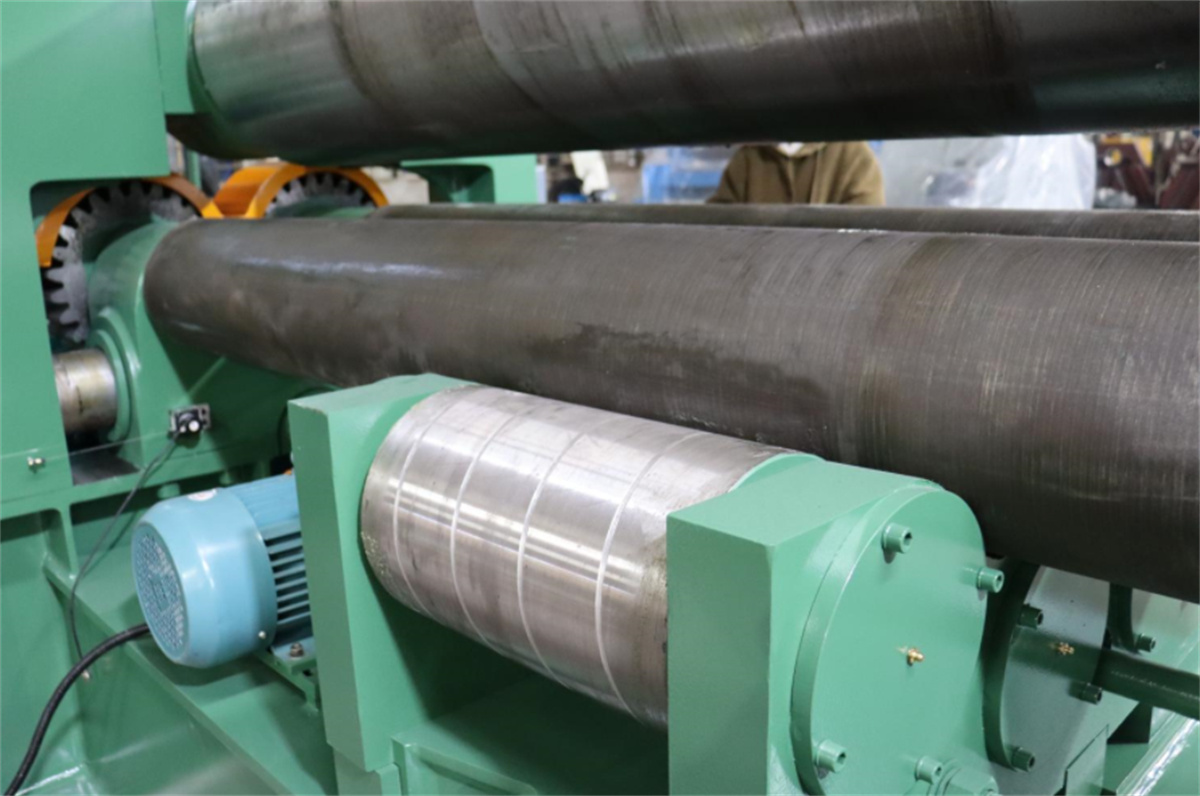
این دستگاه دارای ساختار متقارن با سه غلتک است. غلتک بالایی در مرکز بین دو غلتک پایینی قرار دارد؛ سیلندر هیدرولیکی باعث حرکت عمودی (بالا و پایین) پیستون و در نتیجهٔ آن غلتک بالایی میشود. توان از طریق مرحلهٔ نهایی دندههای کاهندهٔ اصلی منتقل میشود تا دندههای دو غلتک پایینی با یکدیگر درگیر شوند و چرخش آنها فرآیند خمکردن ورق را انجام دهد.
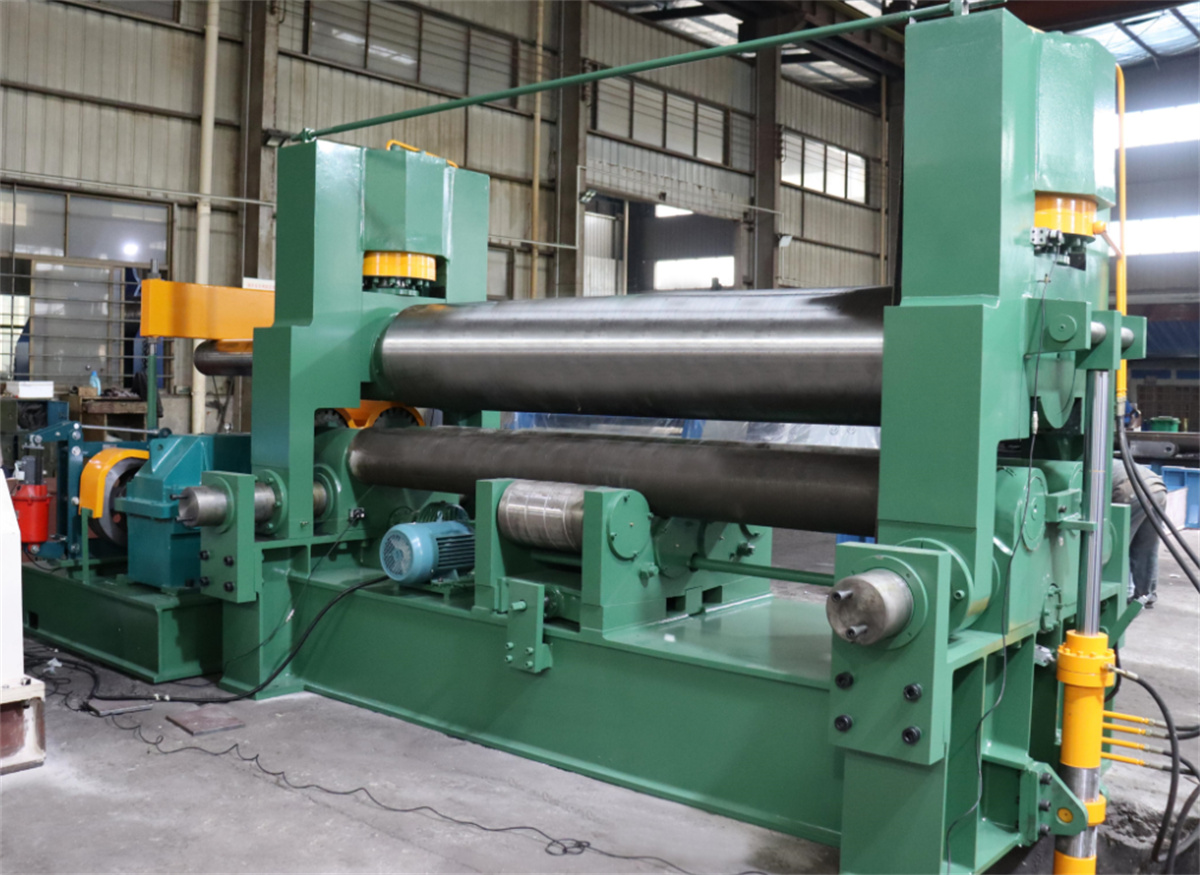
اصول کار به این صورت است: یک صفحهٔ فلزی تخت و شکلپذیر بین سه غلطک کاری دستگاه (دو غلطک پایینی و یک غلطک بالایی) قرار میگیرد. با فشار رو به پایین غلطک بالایی و چرخش غلطکهای پایینی، صفحه دچار خمشدن پیوسته و تکرارشونده میشود. این امر باعث ایجاد تغییر شکل پلاستیک دائمی میگردد و در نهایت شکل استوانهای، مخروطی یا بخشی از استوانهای یا مخروطی مورد نظر را ایجاد میکند.
یکی از معایب این دستگاه خمکن سهغلتکی هیدرولیکی این است که انتهای صفحه نیازمند خمکردن پیشین با تجهیزات جداگانه است.
این دستگاه در ردهٔ ماشینآلات بزرگ طبقهبندی میشود و برای خمکردن صفحات با ضخامت بیش از ۵۰ میلیمتر مناسب است. ردیفی از غلطکهای تکیهگاهی ثابت زیر دو غلطک پایینی نصب شدهاند؛ این امر فاصلهٔ بین غلطکهای پایینی را کاهش داده و دقت قطعهٔ خمشده را بهبود بخشیده و عملکرد کلی دستگاه را افزایش میدهد.
روشهای نگهداری دستگاه خمکن سهغلتکی به شرح زیر است:
۱. تمامی جعبههای روغنکاری، نقاط روغنکاری و نواحی که نیاز به روغنکاری دستی دارند را مطابق با نمودار روغنکاری دستگاه روانسازی کنید.
۲. دستگاه را در محدودهٔ پارامترهای تعیینشده بهکار ببرید: ضخامت صفحه نباید از ۲۰ میلیمتر، طول آن بیش از ۲۵۰۰ میلیمتر و استحکام تسلیم ماده کمتر از ۲۵۰ مگاپاسکال باشد.
۳. پس از اتصال برق، غلطکهای پایینی را هم در جهت رو به جلو و هم در جهت معکوس بهکار ببرید و غلطک بالایی را بهصورت بالا و پایین حرکت دهید تا از وجود هرگونه قفلشدگی یا گیرکردن غیرعادی اطمینان حاصل شود.
۴. دقیقاً از رویههای پردازشی و روشهای بهکاربردی تعیینشده پیروی کنید؛ هنگامی که غلطک بالایی به بالاترین یا پایینترین موقعیت خود میرسد، به ایمنی عملیات توجه ویژه داشته باشید. ۵. انجام عملیاتی مانند بالا بردن یا پایین آوردن غلطک بالایی، کج کردن و بازنشانی یاتاقان انتهایی سقوطی و کج کردن غلطک بالایی تنها پس از توقف کامل درایو اصلی مجاز است.
۶. در صورت شنیدن صدای غیرعادی، ضربه یا هرگونه ناهنجاری دیگر در حین کار دستگاه، بلافاصله دستگاه را متوقف کرده و بررسی لازم را انجام دهید.
۷. کارکنان باید با یکدیگر هماهنگ شوند و دستورالعملهای شخص مسئول عملیات غلتکزنی ورق را اجرا کنند؛ بدون دستور مستقیم شخص مسئول، ماشین نباید روشن شود.
۸. در طول عملیات غلتکزنی ورق، باید با احتیاط بسیار زیادی عمل کرد تا از گیر افتادن دستها بین ورق فولادی و کشیده شدن آنها به داخل ماشین جلوگیری شود.
۹. هنگام استفاده از بالابر قلابی برای بلند کردن ورقهای فولادی یا استوانههای غلتکخورده، باید مراقب برخورد آنها با ماشین بود.
پس از اتمام کار غلتکزنی ورق، باید اطمینان حاصل شود که قطعه کار تمام شده، مواد از محل کار برداشته شده و فضای کار تمیز شده است؛ همچنین باید نگهداری لازم از تجهیزات انجام شود و برق ماشین بلافاصله قطع گردد.

