





دستورالعملهای کار با دستگاه ترمز هیدرولیکی فشاری
مقدمهای کوتاه بر استفاده از دستگاه خمکن هیدرولیکی برای پردازش ورق فلزی Q235:
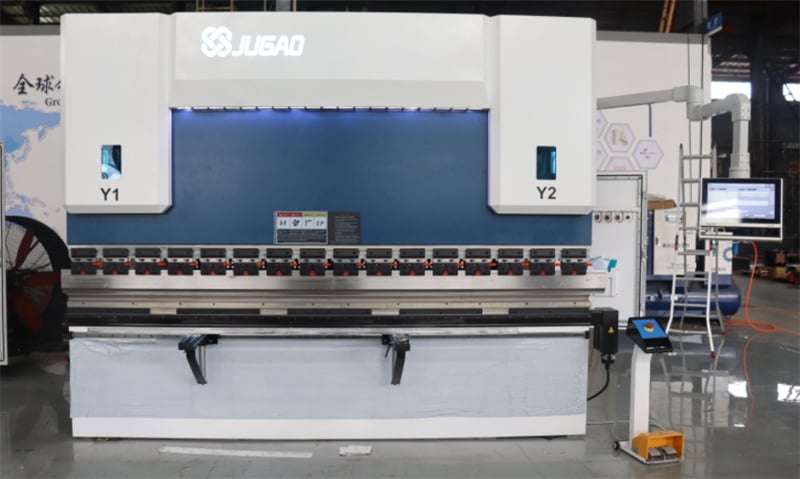
۱. ابتدا منبع تغذیه را وصل کنید. کلید اصلی روی صفحه کنترل را روشن کنید، سپس دکمه راهاندازی پمپ روغن را فشار دهید. صدای کارکرد پمپ روغن را خواهید شنید. (دستگاه در این مرحله کار نخواهد کرد.)
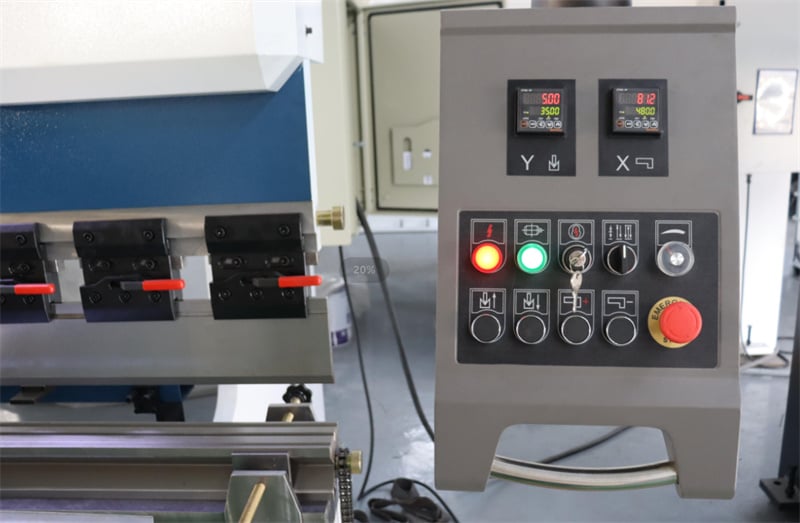
۲. تنظیم حرکت بالا و پایین: هنگام استفاده از دستگاه خمکن، به تنظیم حرکت بالا و پایین توجه کنید. همیشه قبل از خمکردن، آزمایشی انجام دهید. وقتی قالب بالایی به پایینترین نقطه میرسد، باید فاصلهای معادل ضخامت ورق بین آن و قالب پایینی وجود داشته باشد. در غیر این صورت، قالب و دستگاه آسیب میبینند. تنظیم حرکت بالا و پایین میتواند بهصورت الکتریکی برای تنظیم سریع یا بهصورت دستی برای تنظیم دقیق انجام شود.
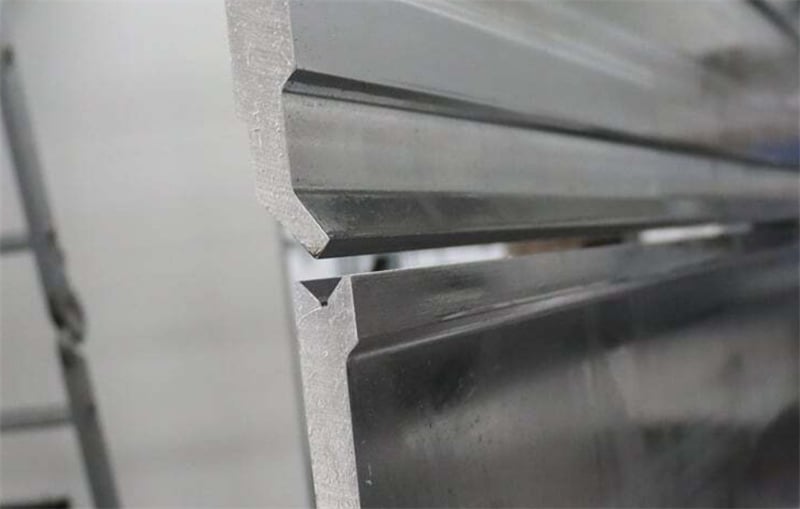
۳. انتخاب شیار خمکن: معمولاً عرض شیار را هشت برابر ضخامت ورق انتخاب کنید. برای مثال، هنگام خمکردن ورق فلزی ۴ میلیمتری، شیاری حدود ۳۲ میلیمتری انتخاب کنید.
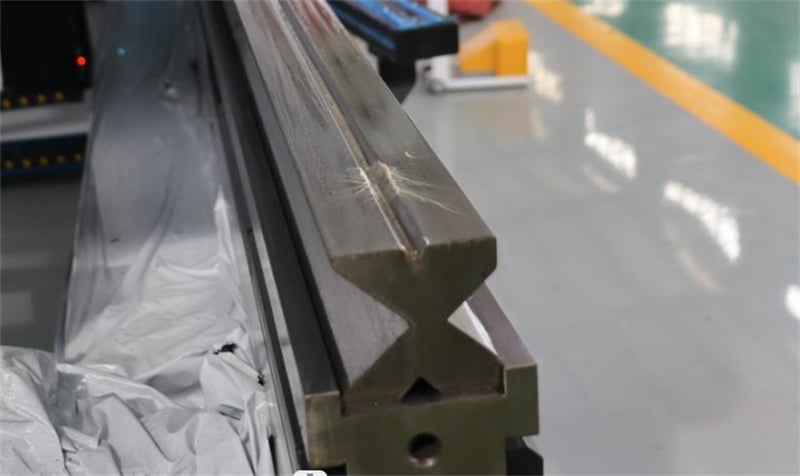
۴. تنظیم چوبانداز پشتی: معمولاً گزینههای تنظیم سریع الکتریکی و تنظیم دقیق دستی وجود دارد؛ روشها مشابه دستگاههای برشزن هستند.
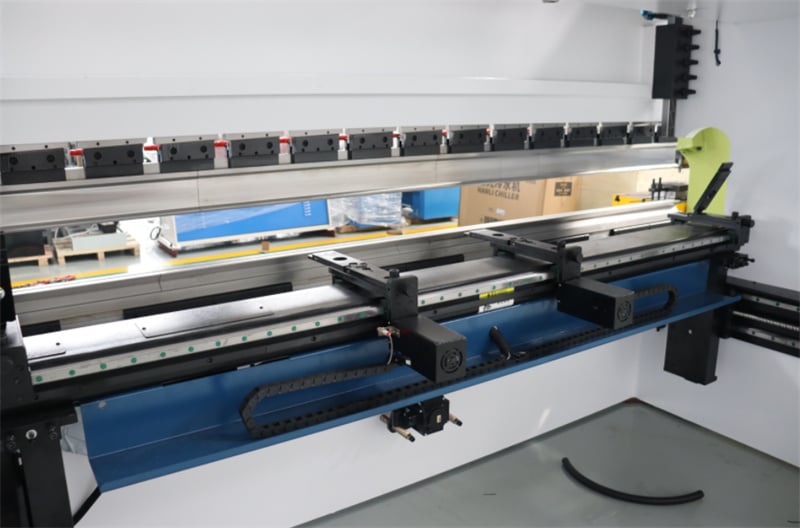
۵. برای شروع خمکردن، پدال را فشار دهید. برخلاف ماشینهای برش، ماشینهای خمکننده را میتوان با رها کردن پدال در هر لحظهای متوقف کرد؛ و با فشار دوبارهی پدال، خمکردن ادامه مییابد. رویههای ایمنی کار با ماشین خمکننده: ۱. دقیقاً به رویههای ایمنی کار با ابزار ماشینی پایبند باشید و تجهیزات حفاظت فردی مناسب را مطابق نیاز بپوشید.
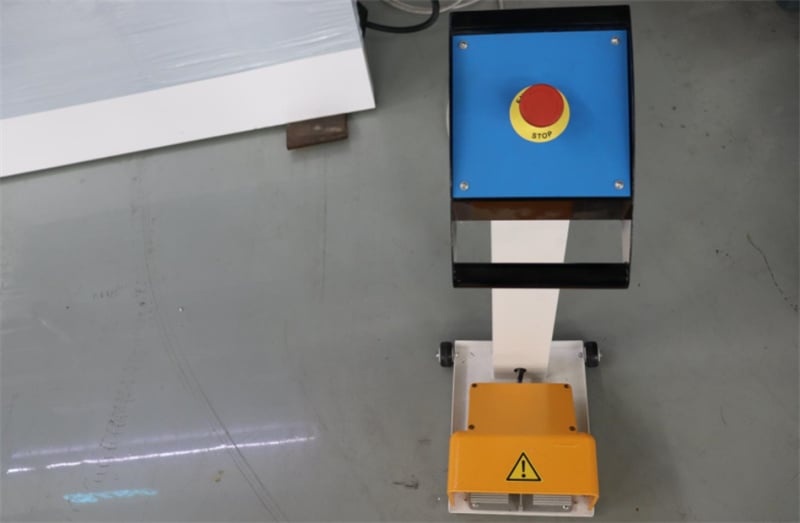
۶. پیش از راهاندازی، با دقت بررسی کنید که موتور، کلیدها، سیمکشی و اتصال به زمین سالم و محکم باشند. همچنین مطمئن شوید که تمام قسمتهای کاری و دکمهها در موقعیت صحیح قرار دارند.
همپوشانی و محکمبودن قالب بالایی و پایینی را بررسی کنید؛ همچنین مطمئن شوید که تمام دستگاههای موقعیتیابی نیازهای قطعهی کار را برآورده میکنند.
۷. هنگامی که غلتک بالایی و تمام محورهای موقعیتیابی در نقطهی مبدأ نباشند، برنامهی بازگشت به مبدأ را اجرا کنید.
۸. پس از روشنکردن تجهیزات، آن را به مدت ۱ تا ۲ دقیقه بدون بار به کار اندازید و اجازه دهید سوئینگ بالایی ۲ تا ۳ بار در تمام طول حرکت خود جابهجا شود. در صورت شنیدن هرگونه صدای غیرعادی یا مشاهده هرگونه نقص فنی، دستگاه را بلافاصله متوقف کنید، عیبیابی انجام دهید و تنها پس از بازگشت کامل وضعیت به حالت عادی، عملیات را آغاز کنید. ۹. در طول عملیات، یک نفر باید فرماندهندهٔ متمرکز باشد تا هماهنگی دقیق بین اپراتور و افراد مسئول تغذیه و فشاردهی تضمین شود. سیگنال خمکردن تنها زمانی داده میشود که تمام افراد در موقعیتهای ایمن قرار گرفتهاند.
۱۰. در حین خمکردن ورق فلزی، باید آن را بهطور محکم فشار داد تا از تابخوردن و ایجاد آسیب جلوگیری شود.
۱۱. پیش از تنظیم قالب فشاردهندهٔ ورق فلزی، باید برق دستگاه قطع و خود دستگاه متوقف شود.
۱۲. هنگام تغییر بازشوی قالب پایینی متغیر، هیچ مادهای نباید با قالب پایینی در تماس باشد.
۱۳. در زمان کارکرد دستگاه، ایستادن در پشت آن ممنوع است.
۱۴. خمکردن ورق فلزی تنها از یک سر آن بهطور کامل ممنوع است.
۱۵. اگر در حین کار، قطعهٔ کار یا قالب بهصورت نامتعادل تشخیص داده شود، دستگاه باید متوقف و اصلاح گردد. اصلاح دستی در حین کار دستگاه ممنوع است تا از آسیب به دست جلوگیری شود.
۱۶. خمکردن ورقهای آهنی بسیار ضخیم، ورقهای فولاد سختشده، فولاد آلیاژی، فولاد مربعی یا ورقهای فلزی که از حد عملکرد دستگاه فراتر میروند، ممنوع است؛ زیرا ممکن است باعث آسیب به دستگاه شود.
۱۷. همترازی قالبهای بالایی و پایینی را بهطور منظم بررسی کنید؛ مطمئن شوید که نشانههای فشارسنج مطابق با مشخصات باشند.
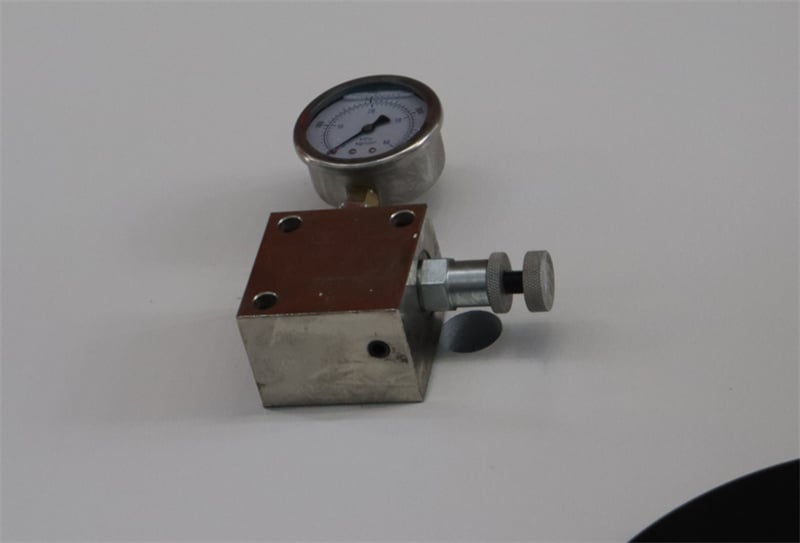
۱۸. در صورت بروز هرگونه ناهنجاری، دستگاه را بلافاصله متوقف کرده، علت را بررسی و مشکل را بهسرعت رفع کنید.
۱۹. پیش از خاموش کردن دستگاه، بلوکهای چوبی را روی قالب پایینی زیر سیلندرهای جانبی قرار دهید تا صفحهٔ بالایی روی این بلوکها فروآید.
۲۰. ابتدا برنامهٔ سیستم کنترل را ببندید، سپس منبع تغذیه را قطع کنید.

