





چگونه مادهٔ مناسب برای پانچ کردن را انتخاب کنیم
هر بار که پروژهٔ جدیدی در زمینهٔ پانچکردن بر عهدهٔ من میافتد، اولین سؤالی که از خودم میپرسم ساده و روشن است: کدام ماده برای پانچکردن بهترین ترکیب را از نظر کیفیت قطعه، طول عمر ابزار و بازدهی هزینهها فراهم میکند؟ اگر ورق نامناسبی را انتخاب کنید، لبههای ناهموار، پانچهای شکسته و نرخ ضایعاتی که به سرعت افزایش مییابد، در پی خواهد داشت. اما اگر انتخاب درستی انجام دهید، برشهای تمیز، ابزارهایی با عمر طولانیتر و تولیدی بدون وقفه خواهید داشت. در این راهنما، معیارهایی را که در انتخاب مادهٔ مناسب برای پانچکردن به آنها تکیه میکنم، به اشتراک گذاشتهام تا شما نیز بتوانید نقطهٔ تعادل ایدهآل بین عملکرد و سودآوری را پیدا کنید.
درک ویژگیهای مواد برای پانچکردن فلزات
استحکام کششی و شکلپذیری
هر ورقی نقطهای برای شکستن دارد. موادی با استحکام کششی بالاتر، مانند فولاد ضدزنگ، نیازمند تنمتر بیشتری هستند و عمر قالب را کوتاه میکنند؛ در مقابل، فلزات نرمتر مانند فولاد نرم یا آلومینیوم بهراحتی سوراخ میشوند اما اگر فرآیند بهدرستی تنظیم نشده باشد ممکن است تغییر شکل دهند. من همیشه استحکام ماده را با حاشیه ظرفیت فشاردهنده تطبیق میدهم و حداقل ۲۰ درصد حاشیه ایمنی را حفظ میکنم تا دستگاه هرگز تحت بار اضافی قرار نگیرد.
سختی و سایندگی
سختی مستقیماً بر سایش ابزار تأثیر میگذارد. آلیاژهای ساینده، بهویژه آنهایی که حاوی سیلیکون یا کروم با غلظت بالا هستند، صورت قالب را بهسرعت فرسوده میکنند. برای مقابله با این پدیده، یا به ابزارهای پوششدار (مانند TiN یا TiCN) روی میآورم یا در صورتی که مشخصات قطعه اجازه دهد، از آلیاژی کمی نرمتر استفاده میکنم.
پایاندهی سطحی و پوششها
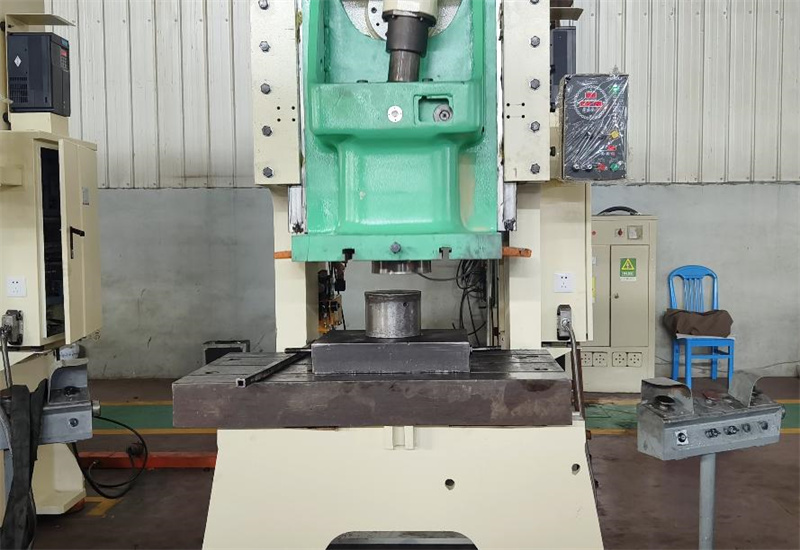
ورقههای گالوانیزه یا پیشرنگشده لایههای سطحی دارند که ممکن است در حین سوراخکاری چسبنده شوند یا از هم جدا شوند. ابتدا نمونهای کوچک را آزمایش میکنم و به دنبال جداشدن لایهها یا تشکیل لبهای متراکم میگردم. اگر پوشش بلند شد، فاصلهی قالب را تنظیم میکنم یا لایهای نازک از روغنکاری اعمال میکنم.
تطابق ماده با قابلیت دستگاه سوراخکاری
نیازمندیهای تنظیم نیروی فشار و ردهبندی پرس
پرس شما بیشترین نیروی سوراخکاری خود را دارد و هر ترکیبی از ماده و ضخامت بخشی از آن را مصرف میکند. من محاسبهای سریع انجام میدهم: مقاومت برشی ماده ضربدر طول محیط ضربدر ضخامت، تا اطمینان یابم که نیروی مورد نیاز زیر حد نیروی اسمی دستگاه باقی میماند. در صورت عبور از این حد، خرابی ابزار تنها مسئلهی زمان میشود.
سازگانی ابزار و فاصلهی قالب
مواد مختلف نیازمند فاصلهی متفاوتی بین قالبها هستند. برای فولاد ضدزنگ ممکن است ۸ درصد ضخامت ورق کافی باشد، در حالی که آلومینیوم میتواند با ۴ درصد نیز کار کند. وقتی فاصلهی صحیح را رعایت میکنم، لبههای تمیزتر، برآمدگی کمتر و عملکرد بیصداتری به دست میآورم.
نسبت ضخامت ماده به قطر سوراخکن
یک قاعدهٔ کلی که من رعایت میکنم این است که در آلیاژهای با استحکام بالا هرگز سوراخی با قطری کوچکتر از ضخامت ورق ایجاد نکنم. اگر این نسبت را نقض کنم، خطر کمانش پانچ و کشیدهشدن تراشه بهطور چشمگیری افزایش مییابد.
ملاحظات هزینه، دسترسپذیری و پایداری
هزینهٔ ورق در برابر نرخ ضایعات
یک مادهٔ ارزانتر لزوماً آنچنان مقرونبهصرفه نیست که بهنظر میرسد. اگر مجبور باشم ۱۰ درصد از هر ورق را بهدلیل برآمدگی یا ترکهای ریز دور اندازم، هزینهٔ هر قطعه بهطور تندی افزایش مییابد. من یک محاسبهٔ سریع بازگشت سرمایه انجام میدهم تا ورقهای با کیفیت بالاتر و ضایعات کمتر را با گزینههای ارزانتر ولی با نرخ رد بالاتر مقایسه کنم.
牢靠性 زنجیره تأمین
یک مشخصات کامل در صورتی که ماده نتواند در زمان تعیینشده تأمین شود، هیچ ارزشی ندارد. من فهرستی از تأمینکنندگان مورد اعتماد برای آلیاژهای حیاتی نگه میدارم و همیشه زمانهای تحویل را پیش از تعیین تاریخ تحویل به مشتریان تأیید میکنم.
بازیافت و تاثیرات زیست محیطی
مشتریان بهطور فزایندهای گزینههای سبزتر را درخواست میکنند. آلومینیوم و فولاد نرم از نظر بازیافتپذیری امتیاز بالایی کسب میکنند، درحالیکه آلیاژهای خاص ممکن است نیازمند دفع ویژه باشند. برجستهسازی ویژگیهای پایدار محیطی یک ماده میتواند در جذب قراردادها در بازارهای آگاه از مسائل زیستمحیطی مؤثر باشد.
مراحل عملی ارزیابی ماده برای یک پروژه جدید سوراخکاری
آزمونهای اولیه سوراخکاری
پیش از انجام تولید انبوه، تعداد کمی نمونه سوراخکاری میکنم و کیفیت لبه، خروج قطعهی جداشده (اسلاگ) و سایش قالب را تحت میکروسکوپ بررسی میکنم. اگر نتایج شفاف و دقیق نباشند، فاصلهی بین ابزار و صفحه را تنظیم میکنم یا از آلیاژ دیگری استفاده میکنم.
چکلیست بازرسی کیفیت لبه
به چهار نشانهی هشداردهنده توجه میکنم: ارتفاع برآمدگی (بر) بیش از ۱۰ درصد ضخامت ورق، چرخش لبه (رولاور) بیش از ۱۵ درصد، ترکهای ریز و کشیدهشدن اسلاگ. وجود هر یک از این موارد نشاندهندهی نیاز به تنظیم تطبیق بین ماده و ابزار است.
تنظیم پارامترها بر اساس بازخورد
گاهی اوقات کاهش سادهٔ سرعت یا تغییر روغن روانکننده مشکل را حل میکند. در برخی موارد دیگر باید به نوک سوراخزنی با پوششی با کیفیت بالاتر روی آورم یا حتی مشخصات مواد را با مشتری دوباره مذاکره کنم. نکتهٔ اصلی ثبت دقیق هر تغییر است تا کار بعدی از پایهای بهینهشده آغاز شود.
پرسشهای متداول
چگونه بفهمم که مادهٔ مورد استفاده برای سوراخزنی برای فشارگاه من خیلی سخت است؟
تنژن لازم را با ضرب کردن استحکام برشی در محیط و ضخامت محاسبه کنید. اگر این مقدار از ۸۰ درصد ظرفیت فشارگاه شما بیشتر شد، آلیاژ نرمتری یا دستگاهی با ظرفیت بالاتر جستجو کنید.
آیا میتوانم فولاد ضدزنگ را بدون از بین رفتن ابزارهایم سوراخ کنم؟
بله. از نوکهای سوراخزنی فولاد سریعالسختشونده با پوشش یا کاربید استفاده کنید، فاصلهٔ قالب را به ۸ تا ۱۰ درصد افزایش دهید و روغن روانکننده اضافه کنید تا گرما و چسبندگی کاهش یابد.
فاصلهٔ ایدهآل برای سوراخزنی آلومینیوم چقدر است؟
به دنبال ۴ تا ۵ درصد ضخامت ماده باشید. فاصلهٔ بیش از حد باعث ایجاد لبهٔ نامنظم میشود، درحالیکه فاصلهٔ کمتر بار واردبر نوک سوراخزنی و سایش آن را افزایش میدهد.
جهت دانهٔ ماده در سوراخزنی اهمیت دارد؟
قطعاً اینگونه است. سوراخکوبی عمود بر جهت دانه، پارگی را کاهش داده و کیفیت لبه را بهبود میبخشد، بهویژه در فولادهای با استحکام بالا.
چگونه میتوانم ارتفاع لبههای نامنظم (بر) را روی مواد با ضخامت زیاد کاهش دهم؟
از تکنیکهای دوبارهکوبی یا نیبلینگ (Nibbling)، ابزارهای تیزتر و تنظیم دقیق فاصله بین قالب و ماتریس استفاده کنید. با تنظیمات مناسب، عملیات ثانویه برداشتن لبههای نامنظم را میتوان به حداقل رساند.
نتیجهگیری
انتخاب مواد مناسب برای سوراخکوبی ترکیبی از علم و تجربه است. با ارزیابی ویژگیهای مواد، تطبیق آنها با ظرفیت پرس شما و در نظر گرفتن عوامل هزینه و پایداری، از شوکهای مالی غیرمنتظره جلوگیری کرده و تولید را در زمان تعیینشده نگه میدارید.
اگر برای آزمایش مواد یا تأمین ورقهای باکیفیت کمکی نیاز دارید، با تیم JUGAO تماس بگیرید. من همیشه آمادهام تا دادههای آزمایشی را در اختیار شما قرار دهم، ابزارهای مناسب را پیشنهاد کنم و به شما کمک کنم تا هوشمندانهتر، نه سختتر، سوراخکوبی کنید.

