





توضیحات دقیق عملکرد دستگاه غلتکی ورقها
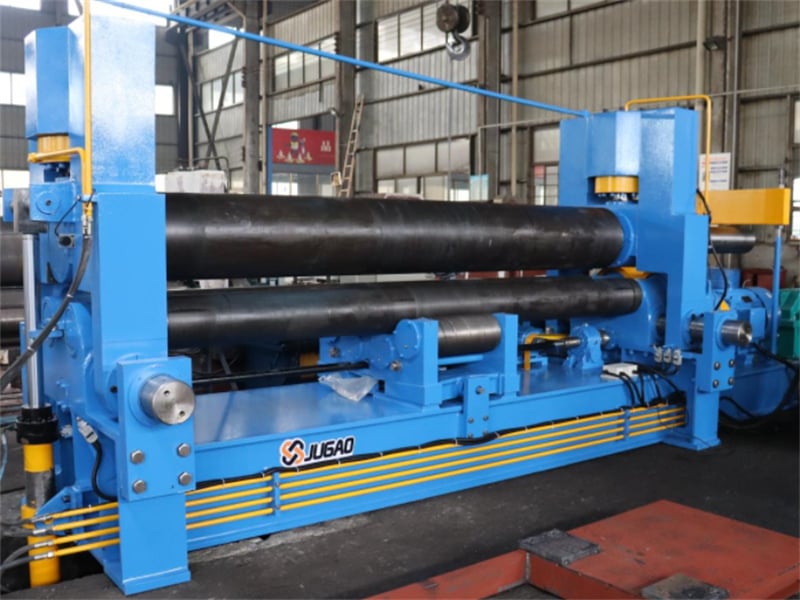
اول. اصل کار دستگاه غلتکزنی ورقها
کاربرد گستردهای در صنایعی مانند پتروشیمی، ساخت کشتی، ظروف فشار و تولید ماشینآلات دارد.
غلطک بالایی دستگاه غلتکزنی ورق در فاصلهی متقارن بین دو غلتک پایینی قرار دارد. روغن هیدرولیک موجود در سیلندر هیدرولیک بر پیستون اثر میگذارد و باعث حرکت عمودی بالا و پایین میشود. چرخدندهی نهایی کاهشدهندهی اصلی، چرخدندههای درگیر شدهی دو غلتک پایینی را به چرخش درمیآورد و گشتاور لازم برای غلتکزنی ورق را تأمین میکند. با فشار رو به پایین غلتک بالایی و چرخش غلتکهای پایینی، ورق فلزی تحت چندین مرحلهی پیوستهی خمشدن قرار میگیرد و تغییر شکل پلاستیک قویای ایجاد میکند تا به استوانه، مخروط یا بخشی از آن تبدیل شود. یکی از معایب این دستگاه غلتکزنی هیدرولیک سهغلتکی این است که انتهای ورق باید پیش از این کار با سایر تجهیزات خمشده شود.
۲. رفع عیب دستگاه غلتکزنی ورق
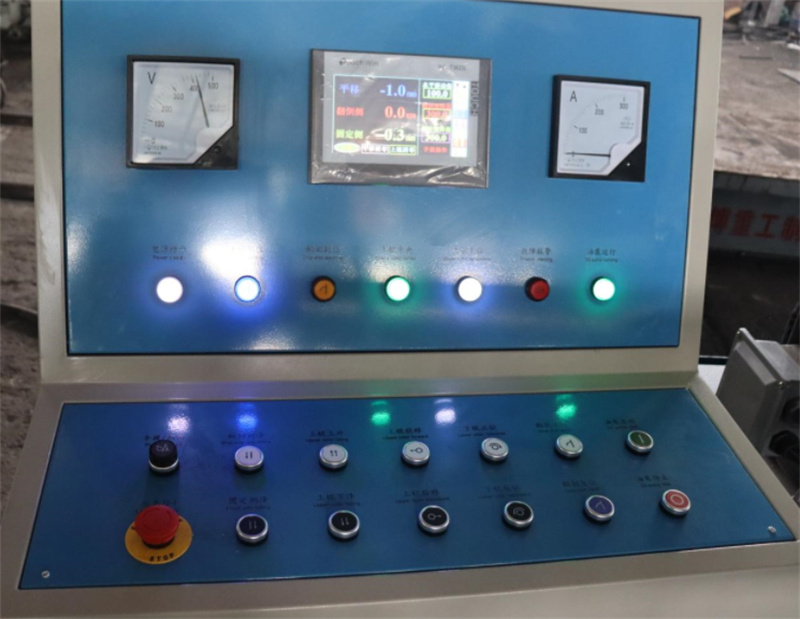
۱. بررسی سیگنالهای رابط: با بررسی سیگنالهای رابط سیستم کنترل دستگاه توسط کنترلکننده ماشین پرچکش صفحهای قابلبرنامهریزی و مقایسهٔ آنها با سیگنالهای صحیح در راهنمای رابط، نقاط عیب مربوطه شناسایی میشوند. ۲. اندازهگیری با ابزارهای اندازهگیری: هنگام بروز نقص در سیستم ماشین پرچکش صفحهای، از ابزارها و وسایل معمول آزمایش الکتریکی برای اندازهگیری ولتاژ، منبع تغذیه و سیگنالهای پالسی قسمت معیوب، مطابق با نمودار مدار سیستم و نمودار مدار دستگاه تکاندهنده، استفاده میشود تا محل دقیق عیب تعیین گردد. اگر ولتاژ ورودی تغذیه از حد مجاز فراتر رود، میتوان از ولتمتر برای اندازهگیری ولتاژ شبکه یا از تستر ولتاژ برای نظارت بلادرنگ بهمنظور رد کردن سایر عوامل احتمالی استفاده کرد. در صورت بروز عیب در حلقهٔ کنترل موقعیت ماشین پرچکش صفحهای، از اسیلوسکوپ استفاده میشود.
۳. تحلیل وضعیت وقفهای کنترلکننده منطقی برنامهپذیر (PLC): هنگامی که یک کنترلکننده منطقی برنامهپذیر (PLC) دچار خرابی میشود، علت وقف در پشته وقف ذخیره میشود. با استفاده از برنامهنویس ماشین غلتان صفحهای، پشته وقف و پشته بلوک را میتوان هنگام توقف سیستم بازیابی کرد و محل خطا را بر اساس علت نشاندادهشده شناسایی نمود.
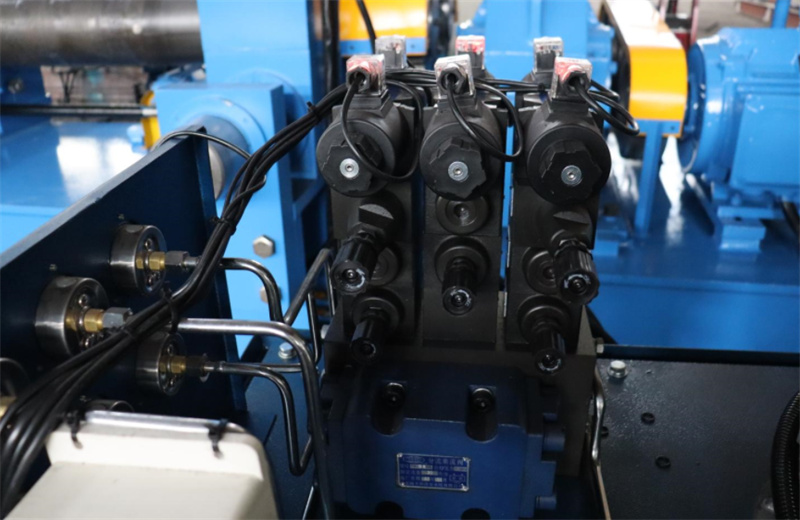
صرفنظر از اینکه کارخانه یا واحد تولیدی که از دستگاههای غلتکی صفحه استفاده میکند، چه اندازه باشد، چنین تجهیزاتی باید مجهز به دستگاههای آببندی باشند تا از نشت و ورود گرد و غبار در حین فرآیند جلوگیری شود. در سیستم هیدرولیک دستگاه غلتکی صفحه، قطعات آببندی یا درزبندها برای جلوگیری از نشت سیال یا ذرات جامد بین سطوح مجاورِ در تماس به کار میروند و همچنین از ورود ناخالصیهای خارجی مانند گرد و غبار و رطوبت به قطعات داخلی دستگاه جلوگیری میکنند. نشت درزبندها در سیستم هیدرولیک دستگاه غلتکی صفحه، علاوه بر هدررفتن محیط کاری، باعث آلودگی دستگاه و محیط اطراف میشود و ممکن است منجر به خرابیهای مکانیکی و حتی حوادث آسیبرسانی به افراد گردد.
قابلیت اطمینان و عمر خدماتی درزبندهای سیستم هیدرولیک دستگاه غلتکی صفحه، شاخصهای مهمی برای ارزیابی کیفیت این سیستم هستند.
به جز درزبندیهای شکاف، درزبندیها برای کنترل فاصله بین دو سطح مجاور و متصل به مقداری کمتر از حداقل فاصلهای به کار میروند که مایع درزبندیشده بتواند از آن عبور کند. در درزبندیهای تماسی، درزبندیهای سیستم هیدرولیک ماشینهای غلتکی صفحهای عموماً به دو دستهٔ درزبندیهای فشاری خودمحکمشونده و درزبندیهای خودتنششوندهٔ خودمحکمشونده (که به نام درزبندیهای لبهای نیز شناخته میشوند) تقسیم میشوند. با این حال، عملکرد انواع مختلف درزبندی در سیستم هیدرولیک ماشینهای غلتکی صفحهای تحت تأثیر عوامل متفاوتی قرار میگیرد. برای مثال، درزبندیهای موجود در ماشینهای غلتکی سهغلتکی نیز تحت تأثیر دما، فشار و محیط موجود قرار دارند.
چهارم. عملکرد انتقال نیرو در ماشینهای غلتکی صفحهای
هنگامی که از کاهشدهندهٔ سرعت در تجهیزات انتقال نیروی ماشینهای غلتکی صفحهای استفاده میشود، با درگیر کردن چرخدندهٔ کوچکتر روی محور ورودی با چرخدندهٔ بزرگتر روی محور خروجی، توان پرسرعت موتور الکتریکی کاهش مییابد.
کاهندهٔ سرعت دستگاه غلتکی ورق، مکانیزمی برای انتقال توان است که از مبدل سرعت دندهای برای کاهش سرعت چرخش موتور به سرعت چرخش مورد نیاز و در عین حال بهدستآوردن گشتاور بزرگتری استفاده میکند.
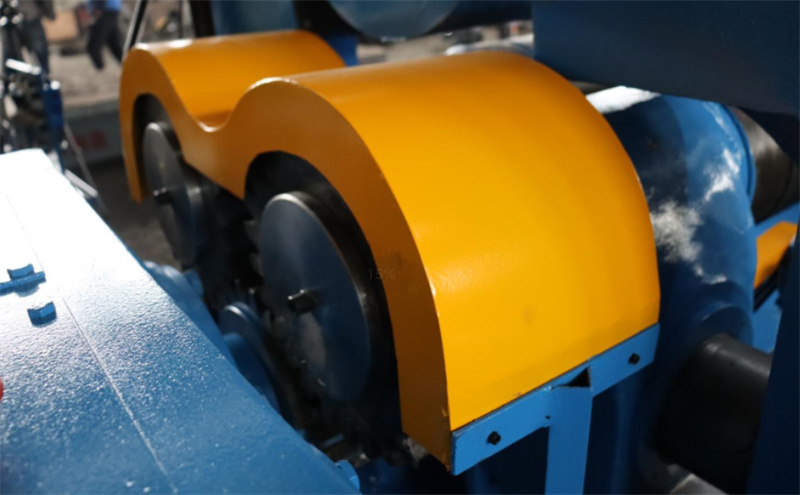
کاهندهٔ سرعت دستگاه غلتکی ورق، گشتاور خروجی را افزایش میدهد و همزمان سرعت را کاهش میدهد. نسبت خروجی گشتاور برابر است با حاصلضرب خروجی موتور در نسبت کاهش، اما باید مراقب بود که گشتاور اسمی کاهندهٔ سرعت تجاوز نشود. در عین حال، لختی بار کاهش مییابد؛ و این کاهش لختی برابر است با مربع نسبت کاهش.

