





مشکلات رایج در بهرهبرداری از دستگاههای خمکننده لوله
مانند هر دستگاهی، دستگاههای خمکننده لوله در طول کار با مشکلات مختلفی روبهرو میشوند. بهعنوان مثال، در فرآیند خمکردن لوله، ممکن است مشکلاتی از قبیل بازگشت انعطافپذیر در محل خم، چینخوردگی، باد کردن و ردپای کششی رخ دهد. امروزه قصد داریم دربارهٔ رایجترین مشکلات در بهرهبرداری از یک دستگاه خمکننده لوله کاملاً خودکار صحبت کنیم. در طول کار عملیاتی، باید به موارد زیر توجه کرد:
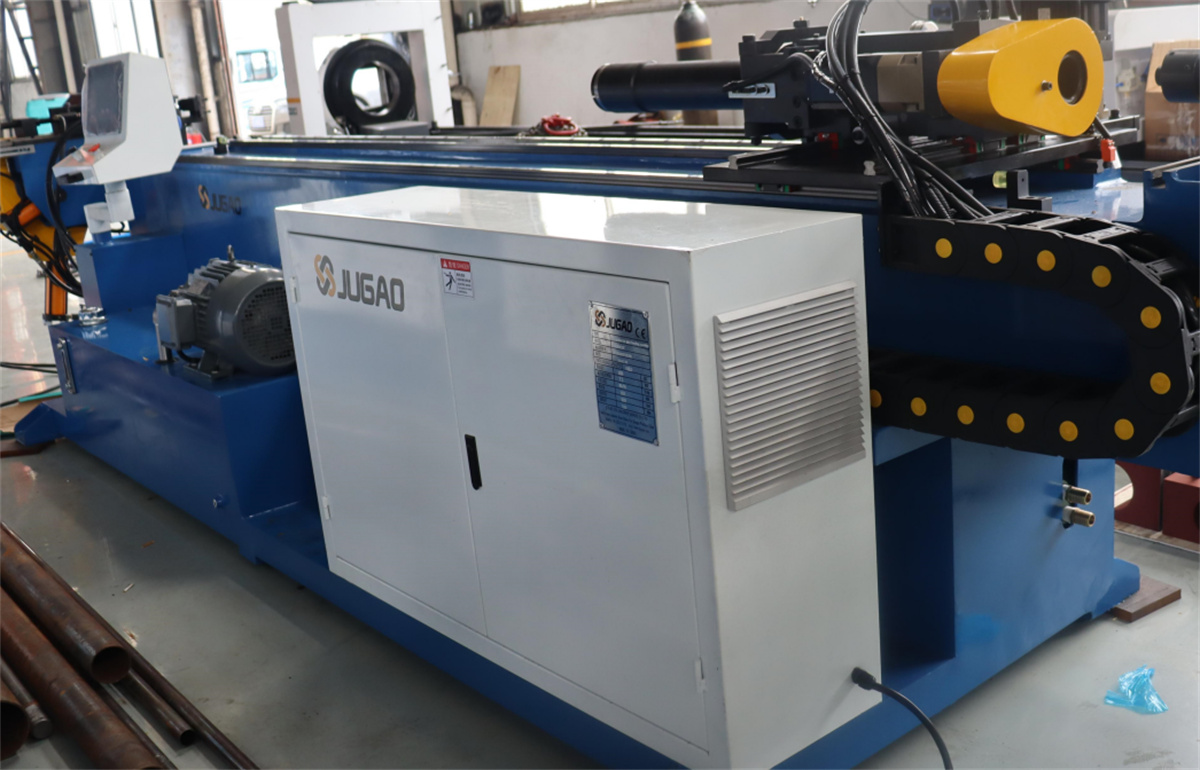
۱. هنگام راهاندازی دستگاه کاملاً خودکار، مطمئن شوید که بدن شما وارد ناحیهای نشود که بازوهای چرخان آن را میپوشانند. هنگام کار این ماشین تراش CNC، ورود تمام افراد به ناحیهای که بازوهای چرخان و لوله آن را میپوشانند، ممنوع است. سیستم انتقال هیدرولیک این ماشین تراش CNC از روغن گیربکس عمومی YA-N32 استفاده میکند که در شرایط عادی باید چند بار در سال تعویض شود و همزمان فیلتر روغن نیز باید پاکسازی گردد.
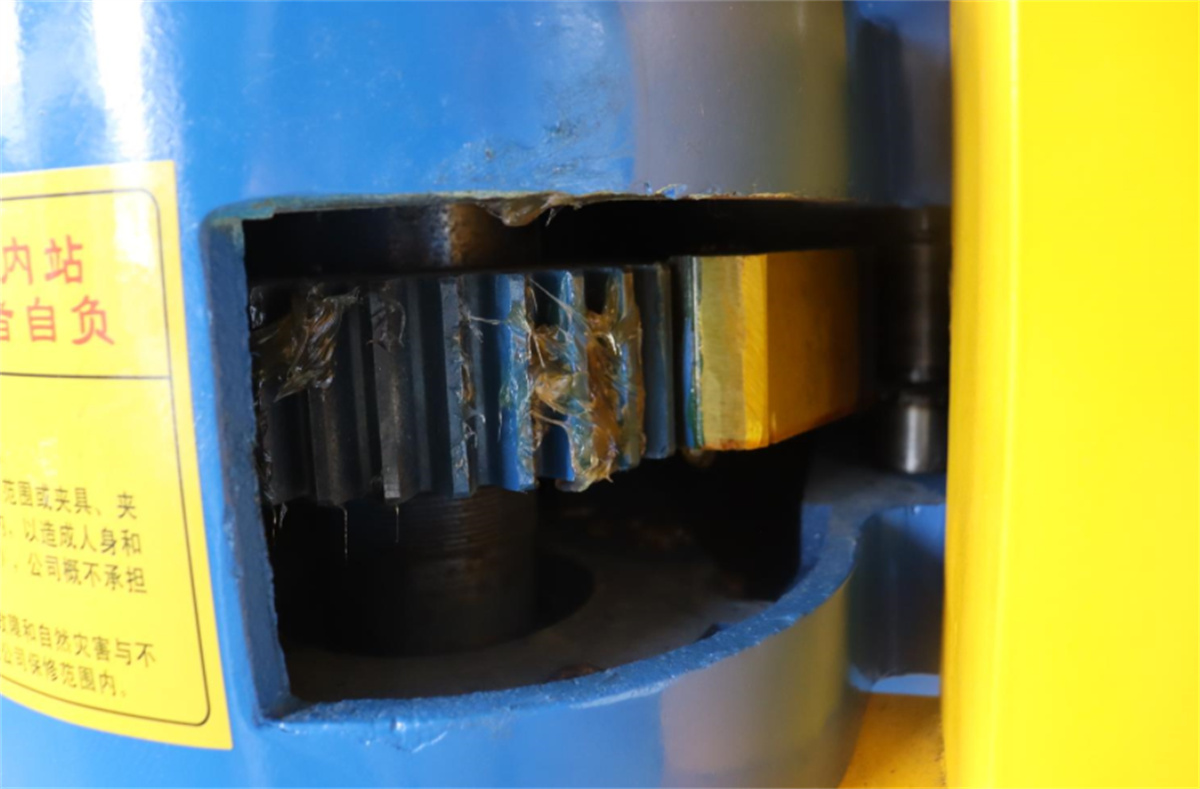
۲. هنگام تنظیم قالب، تنظیمکننده باید دکمه را فشار دهد تا تنظیمات انجام شود. هرگز اجازه ندهید یک نفر در حال تنظیم قالب روی ماشین تراش CNC باشد در حالی که افراد دیگر از جعبه کنترل عملیات انجام میدهند. هنگام تنظیم ماشین تراش CNC یا هنگام کار بدون بار آن، ماندرل باید خارج شود. سیستم انتقال هیدرولیک نیز نیازمند توجه به فشار کاری در حین عملیات است.
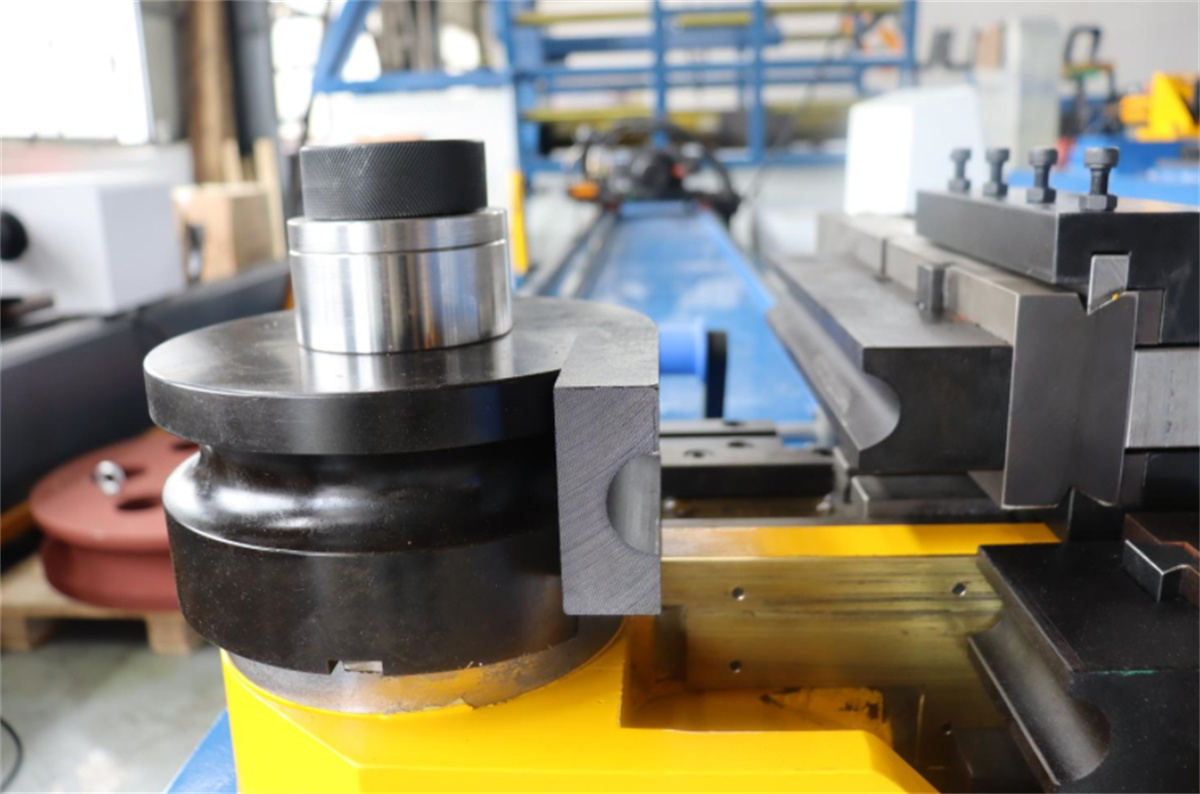
۳. در حالت دستی، بهطور مطلق ممنوع است که دستگاه با سرعتی بیش از سرعت زاویهای لبهٔ چرخان قالب هل داده شود. پس از مدتی استفاده، کشش زنجیر انتقال باید بررسی شود تا اطمینان حاصل شود که کشش زنجیرهای انتقال بالا، پایین و چپ/راست یکسان است.
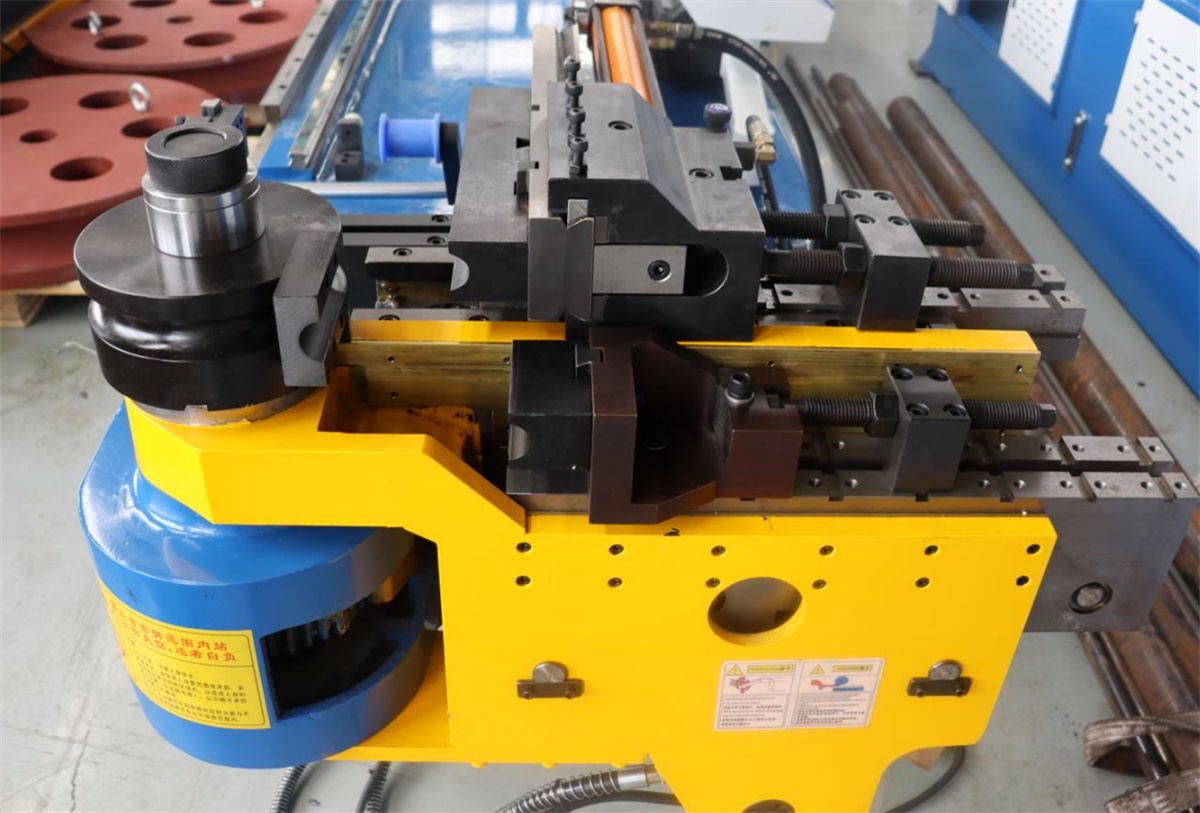
۴. در حالت کاملاً خودکار، هنگام کار در حالت خمکردن با ماندرل، پیش از بازگشت بازوی خمکننده، اپراتور باید اطمینان حاصل کند که سر ماندرل درون لوله قرار دارد یا اینکه هنگام بازگشت بازوی خمکننده مانعی وجود ندارد تا از خمشدن یا شکستن سر ماندرل یا خود ماندرل توسط ورق فلزی جلوگیری شود.

