





Miks on toru painutusmasina katsetöö paigaldamise järgselt nii oluline?
Masin on paigaldatud, juhtmete ühendused on tehtud ja tasandamine on lõpetatud. Kõik näeb valmis välja, kuid paigalduse kvaliteedi tõeline test ei ole hetk, mil sisse lülitatakse toite – see on siis, kui masin painutab esimese toru.
Paljud paigaldusvead on nähtamatud, kui masin töötab koormata; probleemid ilmnevad alles siis, kui masin on koormatud ja torusid tegelikult vormib. Just selleks on katse käivitamine: see on viimane võimalus põhjalikult kontrollida kõike enne täielikku tootmist. Sellisel etapil probleemide tuvastamine ja lahendamine vähendab kulusid ja muudab kohandusi palju lihtsamaks.
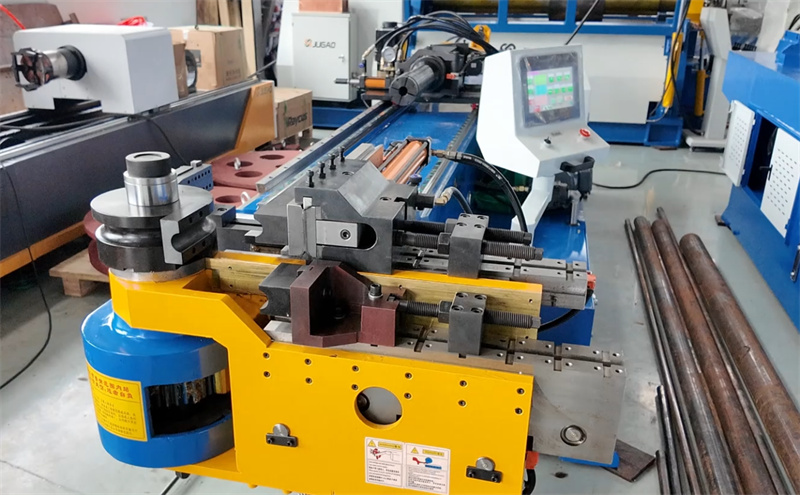
Mida katse käivitamine kontrollib?
Lihtsalt öeldes hõlmab see nelja peamist valdkonda: masina üldist stabiilsust, kas vormimise täpsus ja korduvus vastavad standarditele, kas tööriistad ja toru on õigesti joondatud ning kas paigaldusega seotud mehaanilised ja elektroonilised süsteemid on terviklikud.
Kuigi need eesmärgid võivad tunduda lihtsad, mõjutab igaüks neist otseselt tulevast tootmise efektiivsust ja toote kvaliteeti. Eriliselt oluline on korduvus – ühe vastavusega toru valmistamine pole keeruline; tegelik väljakutse seisneb selles, et *iga* toru vastaks standardile.
Kontrollige kahte asja enne alustamist
Esimesena kontrollige masina tasakaalustatust ja kinnitust. Uuesti kontrollige täpsusnivoo abil masinapõhja ja peamise raami tasakaalustatust, et tagada, et see jääks lubatud piiridesse. Ankrupoldid tuleb pingutada ühtlaselt vastavalt tehnilistele nõuetele; vältige ebavõrdset pinget. Ebavõrdne kinnitamine võib lihtsalt põhjustada vibreerimist ja nihelemist katse käigus.
Teisena kontrollige elektri- ja hüdraulikaliitumisi. Veenduge toitepinge ja faasivahe tasakaalustatuses, tagage usaldusväärne maandus ning kontrollige hüdraulikatorude paigutust ja liitumisi lekkimise suhtes. Ebastabiilne toitepinge või väikesed hüdraulikalekked võivad mõjutada servojuhtimist ja paindemääramist katse tootmisprotsessi ajal.
Katsetootmine toimub mitmes etapis
Esimene samm: Tühikäik. Tehke kõik teljed, pihustusseadmed, mandrelid ja pöörlemisliikumised toru laadimata olekus. Kuulake hoolikalt ebaharilikku müra, vibreerimist või katkendlikku liikumist. Sellised märgid viitavad tavaliselt joondamisprobleemidele või ebaõigele kinnitusele – probleemidele, mida on selles etapis lihtne parandada.
Teine samm: Lihtne paindemiskatse. Alustage ühe painutusega standardraadiuse ja lühikese torupikkusega. Kui paigaldusel on probleeme, siis isegi selline lihtne painutus avaldub nurga kõrvalekaldumisena, pinnakriimustustena või ootamatuna tagasipöördumisena.
Kolmas samm: Täpsuse ja korduvuse kontroll. Painutage sama detaili korduvalt ja võrrelge tulemusi. Kui nurgad erinevad detaililt detailile, võivad põhjusteks olla täielik masina tasandamata jäämine, valesti joondatud tööriistad või paigaldusprotsessi ajal masinaraamis tekkinud jääkpinge. Nende probleemide lahendamine on palju lihtsam just nüüd kui pärast täismahulise tootmise alustamist.
Tavalised paigaldusprobleemid proovitootmisel
Tööriistade ja masina kesktelje vaheline ebakorrapärasus. See on üks levinumaid probleeme katseproduksiooni ajal, mille põhjustab sageli paindepea vale paigaldus või vale tööriistade seadistus. Sümptomid hõlmavad toru ellipskujulisust, ebaühtlast seinapaksuse vähenemist ja pinnale jäävaid tööriistade jälgi.
Piisamatu kinnitumisjõud või vale mandreli asend. Toru libisemine või kortsud katsepaindumiste ajal võivad tunduda protsessiga seotud probleemidena, kuid nad on sageli seotud paigalduse ja täpsusega. Õigesti paigaldatud masinal on parameetrite täpsese seadistamise tulemused ennustatavad.
Vibratsioon või müra koormuse all. Vibratsioon paindumise ajal on selge hoiatusmärk, mis viitab tavaliselt kinnituse probleemidele, ebavõrdsele põrandakontaktile või paigalduse ajal jäetud lahtistele mehaanilistele ühendustele. Katseproduksiooni läbiviimine koormuse all on kiireim viis neid probleeme tuvastada.
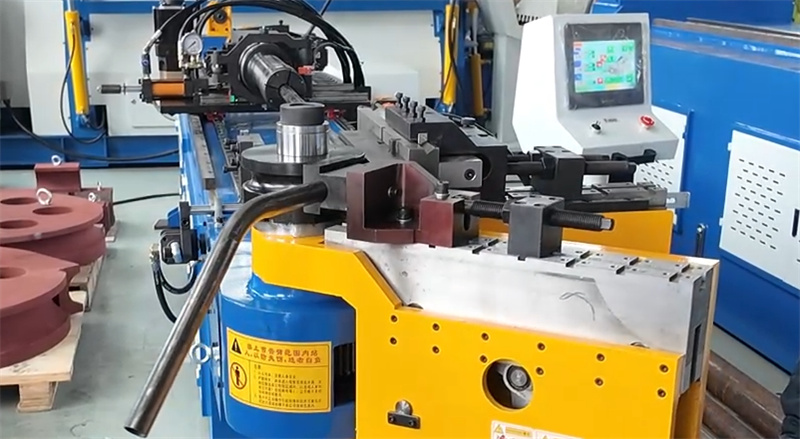
Parameetrite täpsese seadistamise põhimõtted
Vältida maksimaalse kiiruse kasutamist katseproduksiooni ajal. Aeglane, kontrollitud liikumine võimaldab paremat masina tööoleku jälgimist ja aitab eristada paigaldusprobleeme protsessi seadistamisega seotud probleemidest. Rõhku ja kiirust tuleb suurendada ainult pärast seda, kui on kinnitatud, et kõik töötab õigesti.
Pöörlemise ja toitmise täpsus on olulised näitajad õige paigalduse kohta. Katseproduksiooni ajal täheldatud kõrvalekalded viitavad tavaliselt vajadusele kohandada kodeerija paigutust või mehaanilist paigaldust.
Mõned sageli esitatud küsimused
Kui kaua kestab katsekäivitus?
See kestab seni, kuni painutamise täpsus ja korduvus jäävad stabiilseks mitme tsükli vältel. Sõltuvalt detaili keerukusest võib see võtta kuni mõne tunni kuni mitu päeva.
Kas katsekäivitus suudab tuvastada kõik paigaldusvead? Mitte iga probleem ei ilmne kohe, kuid see on kõige tõhusam viis tuvastada suured mehaanilised, elektrilised ja paigaldusseotud probleemid enne täiskogust tootmise alustamist.
Millised materjalid kasutatakse katsetusjooksul?
Peate kasutama sama tootmispartiit materjali, mida kavatsete tegelikus tootmises kasutada. Erinevatel materjalidel on erinevad paindemisomadused; erinevate materjalide kasutamine teeb katsetusjooksu tulemused mittetähenduslikuks.
Katsetusjooks ei ole lihtsalt formaalsus. See on teie parim võimalus varakult tuvastada paigaldusvigasid ja tagada pikaajaline paindemistäpsus. Probleemide varajane tuvastamine ja nende lahendamine tagab sujuva tootmisprotsessi.

