





Kolmerulliline CNC-plaadi painutusmasin
See masin on ülesehitatud sümmeetriliselt kolmerulliliselt. Ülemine rull asub kahe alumise rulli vahel keskel; hüdrauliline silinder liigutab pistont vertikaalselt (üles ja alla), et liigutada ülemist rulli. Võim on edastatud peamise vähendusmehhanismi viimase astme käigukasti kaudu, et sõlmida kahe alumise rulli hambad kokku, põhjustades nende pöörlemise ja plaadi painutamise protsessi.
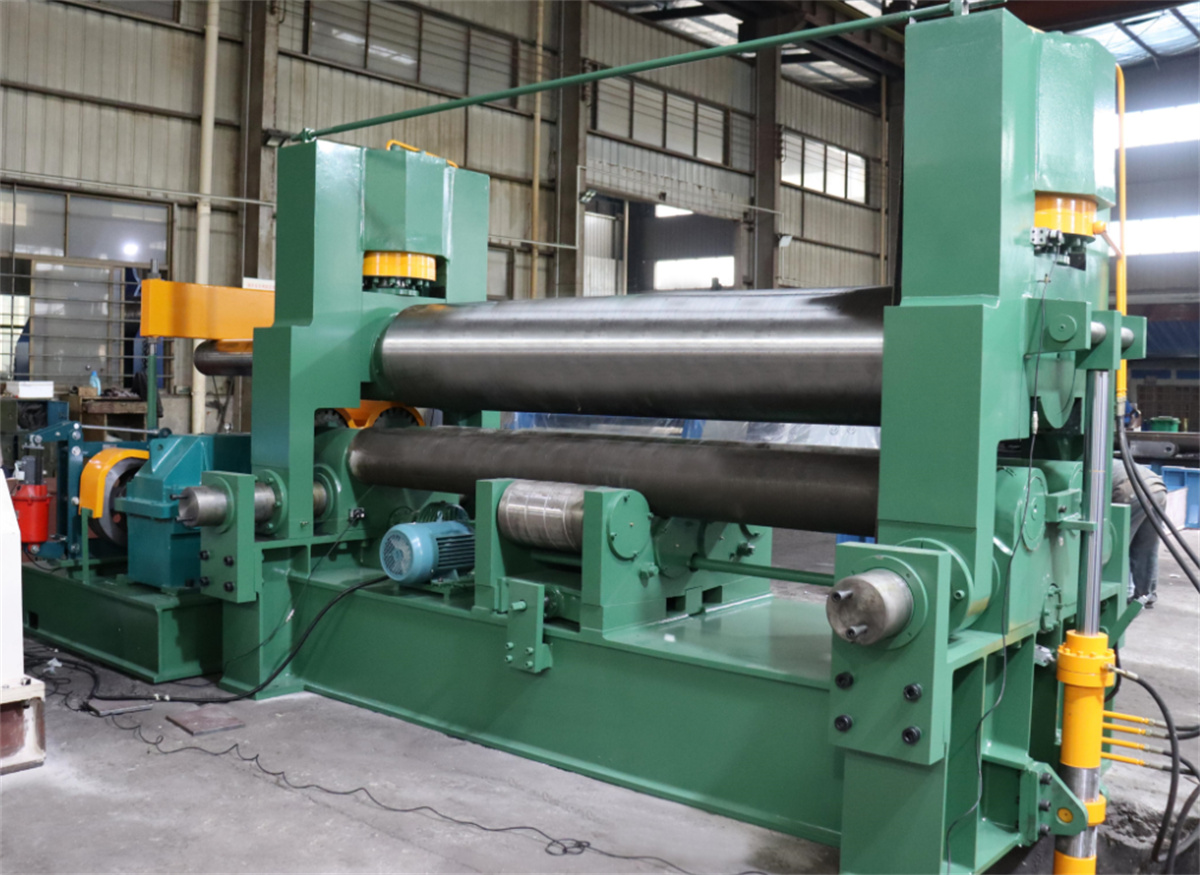
Tööpõhimõte on järgmine: tasane, paindlik metallplaadid paigutatakse masina kolme töörulli vahele (kaks alumist rulli ja üks ülemine rull). Ülemise rulli allavajutusjõu ja alumiste rullide pöörlemise tõttu läbib plaat korduvat pidevat painutamist. See teeb plaadile püsiva plastse deformatsiooni, mille tulemusena saavutatakse soovitud silindri-, koonus- või osalise silindri- ja koonuskujuline kuju.
Selle hüdraulilise kolmerullilise painutusmasina puuduseks on see, et plaadi otsad tuleb eelnevalt painutada eraldi seadmega.
See on suurte masinatega liigitatud ja sobib 50 mm ületava paksusega plaatide painutamiseks. Kahe alumise rulli all on paigaldatud rea fikseeritud toetrullid; see vähendab alumiste rullide vahelist kaugust, parandades painutatava töödeldava osa täpsust ja tõstes masina üldist jõudlust.
Kolmerullilise painutusmasina hooldusprotseduurid on järgmised:
1. Lubritseerige kõik õlirakud, lubritseerimiskohad ja käsitsi lubritseerimist nõudvad alad vastavalt masina lubritseerimisdiagrammile.
2. Kasutage masinat määratud parameetrite piires: plaadi paksus ei tohi ületada 20 mm, pikkus ei tohi ületada 2500 mm ja materjali lubatav paindepinge peab olema väiksem kui 250 MPa.
3. Pärast toiteühenduse loomist käivitage alumised rullid edasi- ja tagasiliikumisel ning liigutage ülemist rulli üles ja alla, et kontrollida ebaharilikku kinnijäämist või takistust.
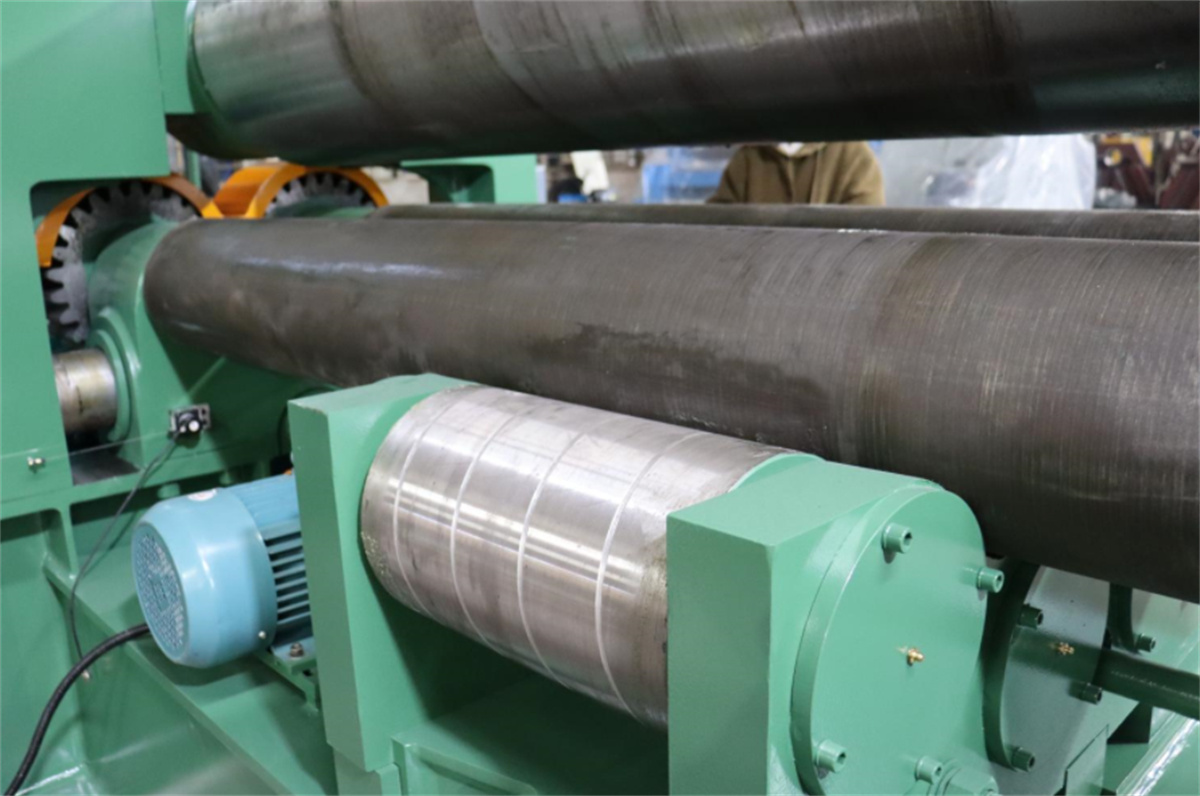
4. Järgige rangelt kehtestatud töötlemisprotseduure ja kasutusviise; pöörake erilist tähelepanu ohutule kasutamisele, kui ülemine rull on oma kõrgimal või madalaimal asendis. 5. Ülemise rulli tõstmine või langetamine, langemisotsa laagri kallutamine ja nullseadistus ning ülemise rulli kallutamine on lubatud ainult pärast peamise juhtimissüsteemi seiskumist.
6. Kui masin töötab ja tekib ebaregulaarset müra, lööke või muud ebaharilikud nähtused, peatage masin kohe ja tehke kontroll.
7. Personal peab koordineerima teineteisega ja järgima plaatide venitamise töö juhataja juhiseid; masinat ei tohi käivitada ilma juhataja käsklusest.
8. Plaatide venitamise ajal tuleb olla väga ettevaatlik, et kaitsta käsi selle eest, et need jääksid terasplaatide vahele ja tõmmataks masinasse koos nendega.
9. Kui kasutatakse ülevalt liikuvat kraani terasplaatide või venitatud silindrite tõstmiseks, tuleb hoiduda kokkupõrgete tekkimisest masinaga.
Pärast plaatide venitamise töö lõpetamist tuleb veenduda, et töödeldav eseme on valmis, materjalid on ära koristatud ja töökoht puhastatud; samuti tuleb teha vajalik masina hooldus ning lülitada vool varakult välja.

