





¿Cuáles son algunos métodos para resolver el problema de doblado asimétrico en tubos?
La curvatura asimétrica de tubos es un problema frustrante. El tubo se dobla de forma irregular: un lado alcanza el ángulo correcto, mientras que el otro queda descentrado; o los lados izquierdo y derecho presentan diferencias; o las zonas frontal y trasera son inconsistentes. Este problema rara vez se debe a un solo factor. He tratado muchos casos de este tipo y, a continuación, enumero algunas causas frecuentes junto con los métodos correspondientes de diagnóstico y solución.
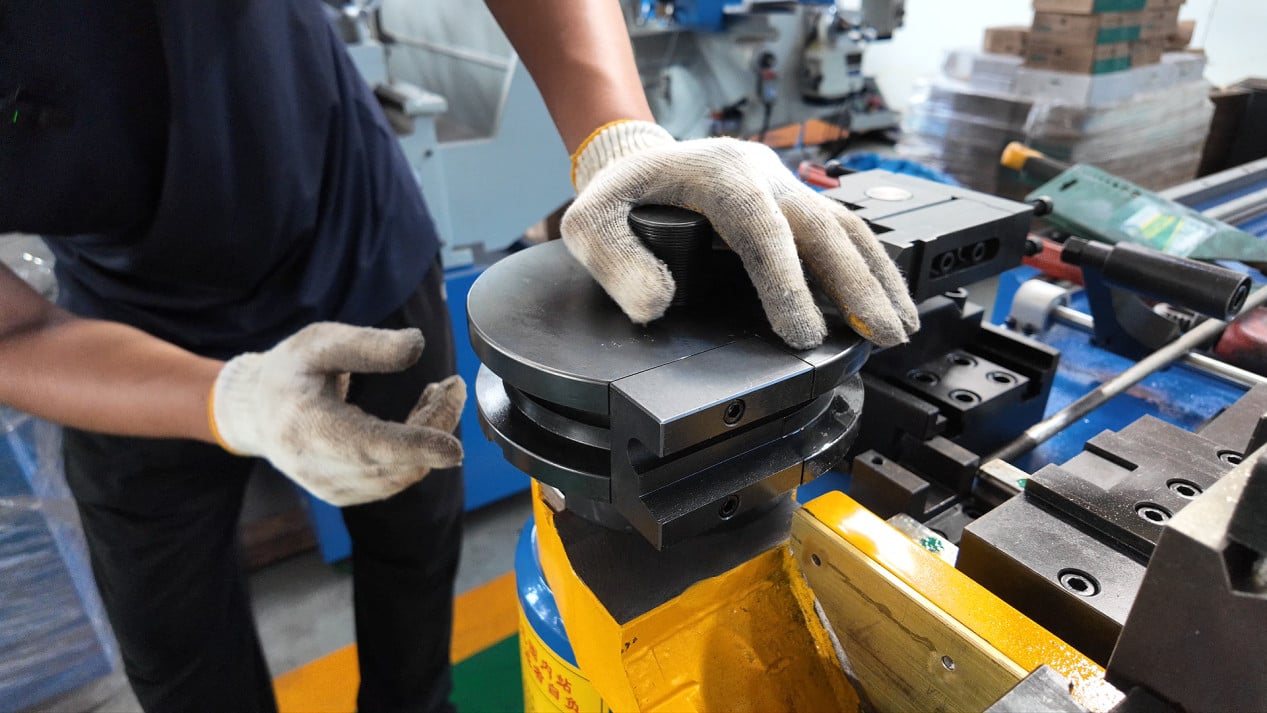
I. Asimetría provocada por problemas de sujeción
Si el tubo no está sujetado firmemente, durante la curvatura un lado soportará una fuerza mayor, mientras que el otro lado se deslizará; esta es la causa más directa de la asimetría.
Una fuerza de sujeción desigual en ambos lados del troquel de sujeción desplazará la tubería hacia un lado; las superficies de sujeción desgastadas provocarán una distribución desigual de la fuerza de sujeción; un recorrido de sujeción insuficiente impedirá que la tubería quede completamente fijada.
Verifique si el desgaste en las superficies de trabajo de ambos lados del troquel de sujeción es uniforme; si la presión de sujeción está equilibrada en ambos lados; y si la tubería puede girarse manualmente tras la sujeción: si gira, la fuerza de sujeción es insuficiente.
II. Asimetría causada por problemas de posicionamiento
Si la tubería no se empujó correctamente hasta su posición durante la carga, o si hay objetos extraños sobre la superficie de posicionamiento, el posicionamiento izquierdo y derecho de la tubería será inconsistente. Si el punto inicial del doblado está desplazado, el ángulo de doblado resultante también lo estará naturalmente.
Compruebe si el extremo del tubo está completamente al ras con la superficie de posicionamiento; compruebe si hay residuos metálicos u aceite en la superficie de posicionamiento; verifique que la configuración de la longitud de alimentación sea correcta. Tras cambiar las especificaciones, vuelva a confirmar la referencia de posicionamiento; no asuma automáticamente la posición del lote anterior.
III. Asimetría causada por problemas de instalación del troquel
El troquel de doblado, el troquel de sujeción y el troquel antarrugas no están alineados, o sus posiciones de instalación en los lados izquierdo y derecho son inconsistentes. Al doblar, la dirección de la fuerza aplicada sobre el tubo se desvía, lo que provoca un ángulo asimétrico.
Compruebe si las líneas centrales del troquel de doblado y del troquel de sujeción están alineadas; compruebe si las posiciones de instalación del troquel en los lados izquierdo y derecho son consistentes; compruebe si existe desgaste asimétrico en el troquel.
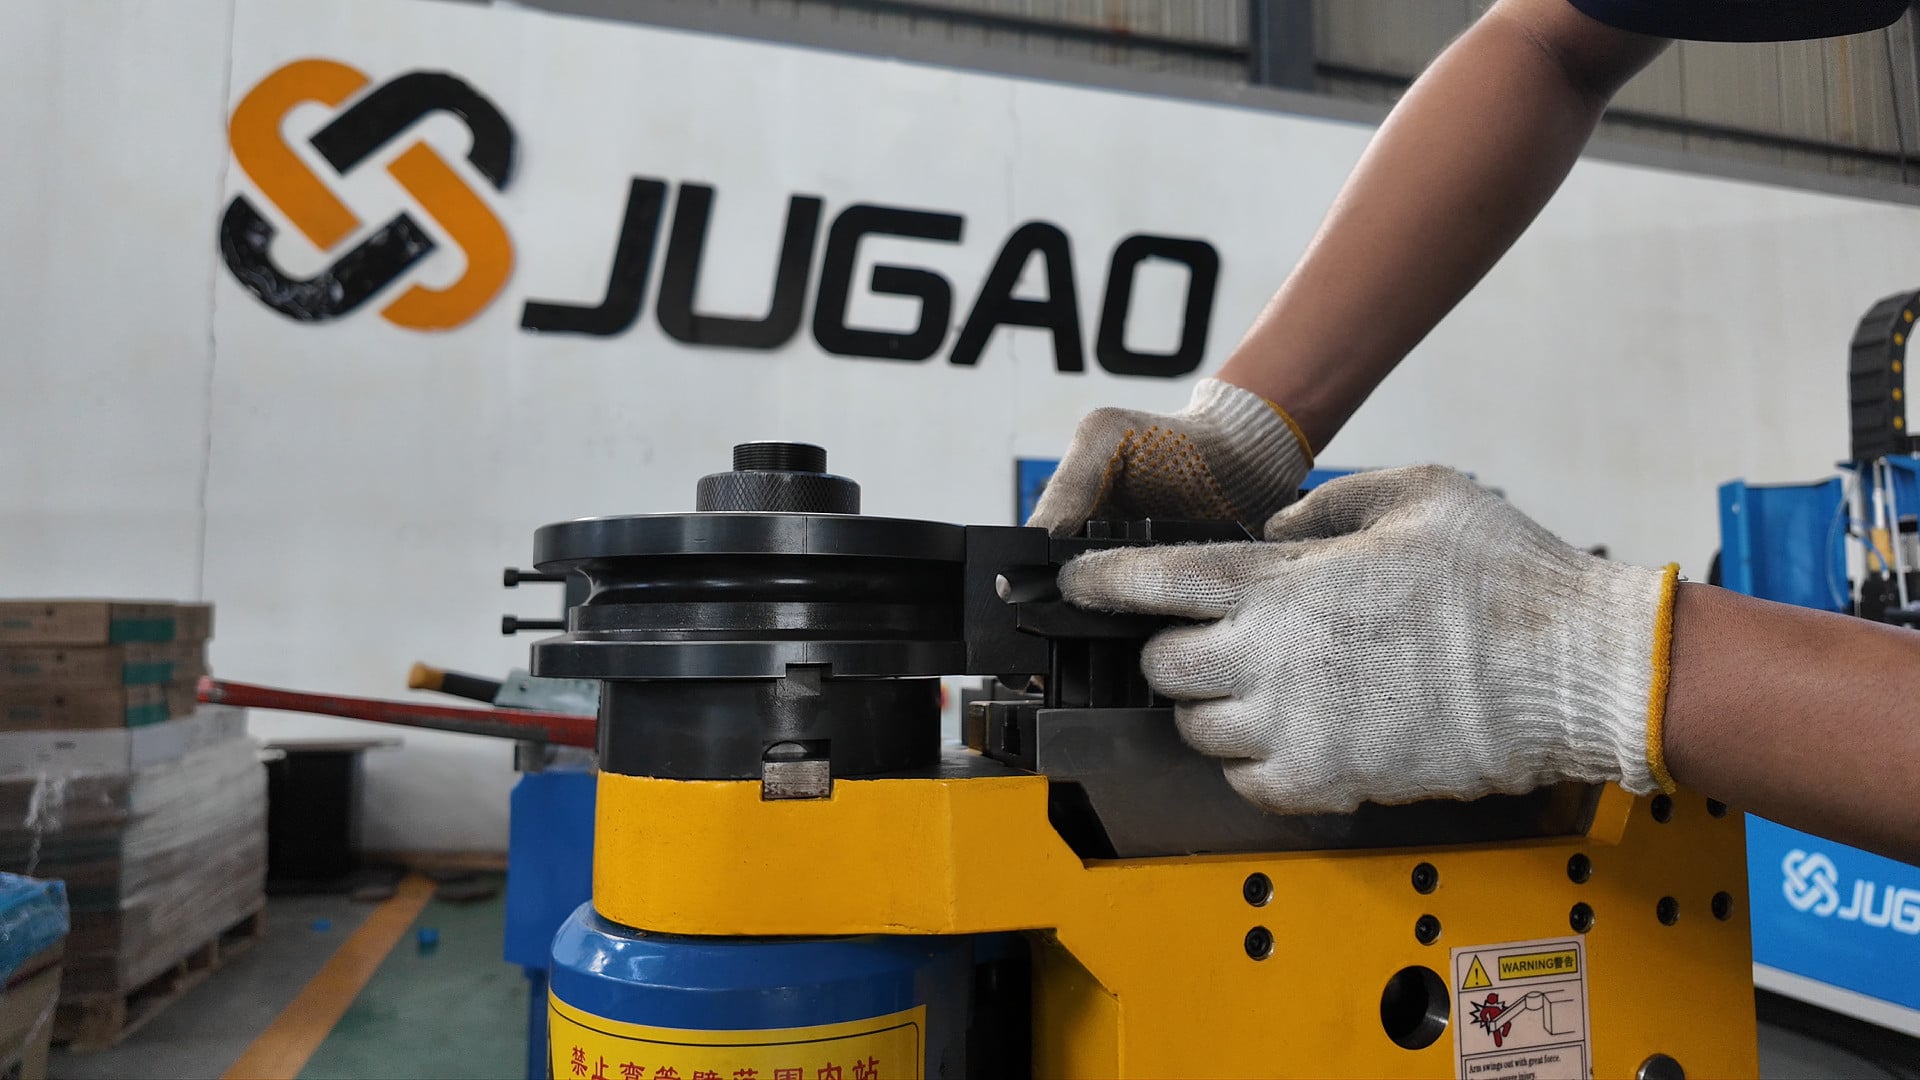
IV. Desgaste irregular del troquel de doblado
Si un lado de la ranura del troquel de doblado presenta mayor desgaste que el otro, la fuerza aplicada sobre el tubo durante el doblado se desviará hacia el lado menos desgastado, provocando una diferencia angular.
Observe la condición de los lados izquierdo y derecho de la ranura de la matriz de doblado. Si en un lado hay marcas brillantes evidentes o surcos de desgaste, indica desgaste irregular. Repare o reemplace la matriz de doblado de inmediato.
VI. Espesor de pared no uniforme en el tubo
El espesor de la pared del tubo está distribuido de forma no uniforme alrededor de su circunferencia, siendo un lado más grueso que el otro. Al doblarse, el lado más grueso experimenta mayor resistencia a la deformación, mientras que el lado más delgado se deforma con mayor facilidad, lo que provoca que el tubo se doble hacia el lado más delgado.
Intente sustituir el tubo por uno de otro lote. Si la asimetría desaparece tras la sustitución, es probable que el problema radique en el material mismo. Comunique con el proveedor para confirmar el rango de tolerancia del espesor de la pared del tubo.
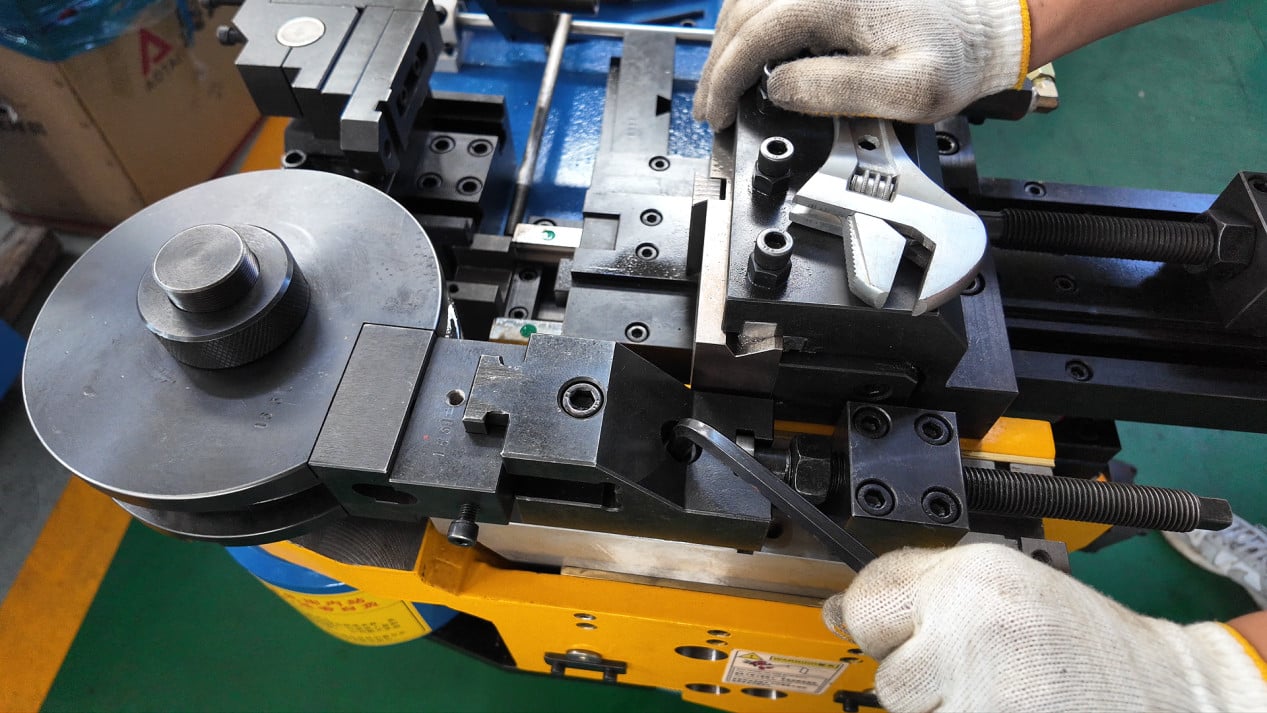
VII. Desviación del eje de alimentación o rotación
Para las piezas de tubería con múltiples curvas, las desviaciones en la longitud de alimentación y el ángulo de rotación entre cada curva provocarán desviaciones en las curvas posteriores. Estas desviaciones se acumulan en las curvas finales, lo que finalmente conduce a una asimetría general del tubo.
Verifique la repetibilidad de los ejes de alimentación y rotación. Utilice un comparador para medir la distancia real de movimiento frente al valor establecido. Si la retroalimentación del codificador no coincide con la posición real, realice una recalibración.
VII. Orden sugerido para la resolución de problemas
En primer lugar, confirme que el tubo está completamente insertado en su posición y que la fuerza de sujeción es suficiente: este es el paso más sencillo y, al mismo tiempo, el más fácil de pasar por alto.
A continuación, verifique si el desgaste en la superficie de trabajo de la matriz de sujeción es uniforme en ambos lados, y si existen signos de desgaste unilateral en la ranura de la matriz de doblado.
Pruebe un tubo de la misma especificación pero de un lote distinto para descartar la posibilidad de espesores irregulares del material.
Si todos los elementos anteriores son normales, compruebe si existen desviaciones en la precisión de posicionamiento del eje de alimentación y del eje rotatorio.
Un detalle fácil de pasar por alto
Si la asimetría solo ocurre en un ángulo específico de doblado, mientras que los demás ángulos son normales, el problema suele radicar en la instalación o el posicionamiento del molde correspondiente a ese doblado. Si todos los doblados son asimétricos, podría indicar un problema con el equilibrio general izquierda-derecha de la máquina, como una fuerza de apriete inconsistente de los pernos de anclaje en ambos lados o una base de la máquina que no esté nivelada correctamente.
Cuando encuentra problemas de asimetría, ¿ha notado si esta solo ocurre en un ángulo específico o si es asimétrica en todos los doblados? Esta característica puede ayudar a reducir el alcance del diagnóstico. ¡Le damos la bienvenida a discutirlo!

