





Punzonado de chapa metálica frente a estampación: selección de la estrategia óptima de fabricación
Seleccionar entre perforación industrial y estampado con prensa parece sencillo a primera vista, pero esta decisión fundamental de ingeniería determina los costos unitarios de las piezas, el acabado de los bordes y la eficiencia general de la producción. Para ayudar a los fabricantes a tomar decisiones informadas sobre equipos, JUGAO presenta este análisis comparativo exhaustivo. A continuación, evaluamos los mecanismos subyacentes, los protocolos operativos y las compensaciones económicas de ambos métodos, alineándolos con su geometría de componente, los requisitos anuales de volumen y su presupuesto de capital.
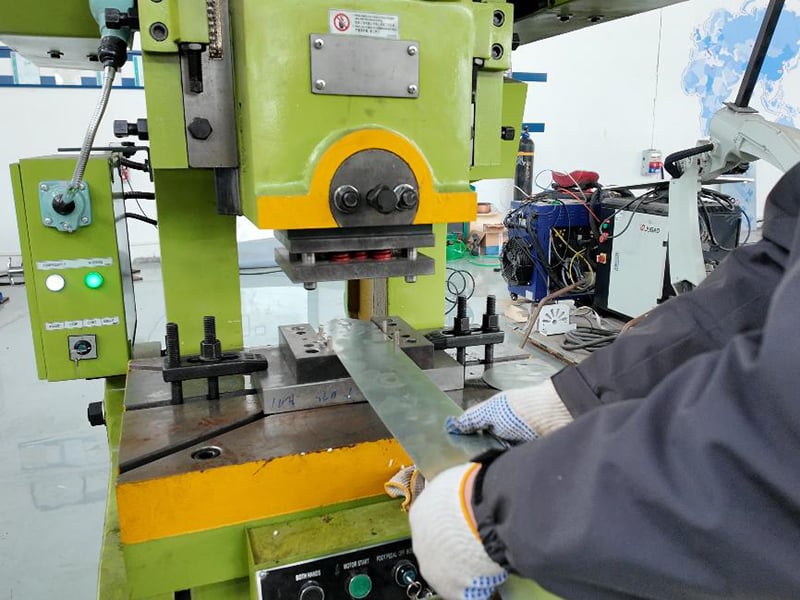
1. Comprensión de la mecánica del proceso de perforación
El punzonado de chapa metálica es un proceso localizado de cizallamiento que elimina contornos geométricos definidos de material en lámina mediante una fuerza de impacto elevada aplicada mediante un juego coordinado de punzón y matriz. A medida que la herramienta superior penetra en la pieza de trabajo, el material separado —denominado ‘recorte’— se expulsa a través de la cavidad inferior de la matriz. Esta técnica constituye un método extraordinariamente eficiente para crear perforaciones, ranuras y recortes uniformes en chapas metálicas.
2. Configuración de la prensa de punzonado y secuencia operativa
Antes de iniciar un lote de producción, los operarios deben colocar cuidadosamente la chapa metálica bruta sobre la bancada de la máquina. El técnico selecciona el juego adecuado de herramientas de punzón y matriz según las dimensiones deseadas de los orificios, lo monta de forma segura en la torreta o en la cabeza de la prensa y verifica el juego de la matriz en relación con el espesor del sustrato. Una alineación precisa es esencial para eliminar rebabas excesivas y garantizar una calidad uniforme de los orificios.
3. Aplicaciones típicas del punzonado industrial
El punzonado industrial es ideal para producir recortes geométricos estandarizados y repetitivos, como rejillas de ventilación para chasis, orificios para montaje de fijaciones y recortes estructurales, a velocidades elevadas. Es especialmente eficaz al trabajar con acero suave, aleaciones de aluminio y acero inoxidable de espesores moderados, donde minimizar el tiempo de ciclo por característica resulta fundamental.
4. Exploración del proceso de estampado metálico
El estampado metálico constituye una clasificación general de técnicas integrales de conformado, que incluyen doblado superficial, embutido superficial, doblado de bordes, acuñado y perforación progresiva. Mediante juegos de matrices robustas montados en prensas mecánicas o servo-prensas de alta tonelaje, el estampado moldea de forma permanente láminas planas en geometrías tridimensionales complejas dentro de entornos de fabricación en grandes volúmenes.
5. Cambio de herramientas en operaciones de estampado
Cambiar una prensa de estampación entre distintas operaciones —como corte en bruto, embutido profundo o conformado progresivo— requiere una rutina rigurosa de cambio de matrices. Esto implica izar y fijar conjuntos de matrices pesadas de múltiples estaciones sobre la placa de apoyo de la prensa, calibrar la altura de cierre y la profundidad de carrera del émbolo, y realizar pruebas piloto para confirmar la fidelidad dimensional antes de autorizar la producción a escala completa.
6. Aplicaciones industriales principales de la estampación
La estampación demuestra una clara superioridad técnica al fabricar componentes intrincados y tridimensionales, como paneles estructurales automotrices, carcasas de embutido profundo y soportes de montaje complejos. Dado que múltiples pasos de corte y conformado pueden integrarse en una sola carrera de la prensa, la estampación reduce significativamente los pasos secundarios de ensamblaje, manteniendo al mismo tiempo tolerancias dimensionales ajustadas.
7. Principales diferencias técnicas: perforación frente a estampación
A. Complejidad geométrica del componente
· Perforado: Enfocado en la creación de recortes planos bidimensionales, agujeros y contornos de borde.
· Estampado: Capaz de perforar, doblar, embutir y repujar perfiles tridimensionales complejos de forma simultánea.
B. Capital y plazos de entrega para herramientas
· Perforado: Herramientas modulares estandarizadas con costos iniciales más bajos y tiempos rápidos de configuración.
· Estampado: Matrices compuestas o progresivas diseñadas a la medida, que requieren una inversión inicial sustancial de capital y plazos más largos de fabricación.
C. Capacidad de velocidad y producción
· Perforado: Altamente eficiente para la generación a alta velocidad de patrones de agujeros en diseños variables de lámina.
· Estampado: Producción insuperable para series medias a grandes de componentes terminados uniformes.
D. Espesor del material y resistencia de la aleación
· Perforado: Generalmente optimizado para láminas metálicas de calibre ligero a medio, dentro de los límites estándar de tonelaje.
· Estampado: Acomoda chapas de gran espesor, aleaciones estructurales de alta resistencia y ciclos de deformación severos.
Resumen comparativo de parámetros
| Métrica de evaluación | Perforación/Punzonado | Estampado con prensa |
| Herramental y matrices (inversión inicial) | Desembolso inicial bajo a moderado | Inversión inicial sustancial |
| Velocidad del Ciclo de Producción | Producción moderada | Velocidad extremadamente alta |
| Tiempo de Cambio de Herramientas | Rápido (minutos) | Prolongado (horas a días) |
| Calidad del borde y del corte | Buena (puede requerir desbarbado) | Excepcional (calidad de troquelado fino) |
| Tamaño recomendado de lote | 1.000 a 10.000 unidades/mes | 10.000+ unidades/mes |
8. Preguntas Frecuentes (FAQs)
P: ¿Puede un mismo bastidor de prensa realizar tanto operaciones de punzonado como de estampado?
R: Sí. Muchas prensas hidráulicas y servoactuadas modernas cuentan con platillos universales y sistemas modulares de cambio rápido, lo que permite a los operarios sustituir las torretas de punzonado por matrices de conformado en el mismo bastidor de la máquina, siempre que la tonelada total de la prensa satisfaga los requisitos operativos.
P: ¿Qué procedimientos ayudan a minimizar la formación de rebabas durante las operaciones de punzonado?
R: La formación de rebabas se controla optimizando el juego de la matriz según el espesor de la chapa, manteniendo filos de corte afilados mediante reafilado periódico del punzón y seleccionando ángulos de corte adecuados en la cara de la herramienta.
P: ¿Qué calidades de metal se recomiendan para componentes automotrices estampados?
A: Los aceros de alta resistencia y baja aleación (HSLA) y las series de aluminio dúctil (como las 5052 y 6061) son opciones estándar. Su excelente resistencia a la fluencia y su conformabilidad evitan grietas durante el embutido profundo y las secuencias complejas de doblado.
9. Conclusión
Determinar si el punzonado o el estampado es adecuado para su proyecto depende de la complejidad de la pieza, del volumen de producción previsto y del presupuesto para herramientas. Para patrones de perforación estandarizados, iteraciones rápidas y costos iniciales más bajos, el punzonado sigue siendo la opción óptima. Cuando sus diseños requieren conformado tridimensional, repujado o formado en múltiples etapas a alto volumen, el estampado con prensa ofrece un rendimiento superior y una mayor eficiencia de costos por pieza. Para orientación técnica especializada, configuraciones personalizadas de máquinas o asesoramiento en herramientas, contacte hoy mismo al equipo de ingeniería de JUGAO para optimizar su flujo de trabajo de procesamiento de chapa metálica.

