





Procedimientos operativos para máquinas dobladoras de perfiles
Una máquina de doblado de perfiles es una máquina especializada para doblar perfiles metálicos (como acero en ángulo, acero en canal, vigas en I, tubos redondos, tubos cuadrados, acero plano, etc.). Aplica una fuerza de doblado controlable al perfil mediante transmisión mecánica o accionamiento hidráulico, moldeándolo en formas específicas (como arcos, ángulos rectos, dobleces en S, etc.) según ángulos o curvaturas preestablecidos.
Las máquinas de doblado de perfiles se utilizan ampliamente en estructuras de acero para construcción (por ejemplo, marcos de fachadas acristaladas, soportes de puentes), fabricación de maquinaria (por ejemplo, bastidores de equipos, codos para tuberías), industria automotriz (por ejemplo, componentes de chasis), proyectos de muebles y decoración (por ejemplo, tiras decorativas curvas) y otros campos. Son equipos clave para el procesamiento de formas no lineales de perfiles metálicos.
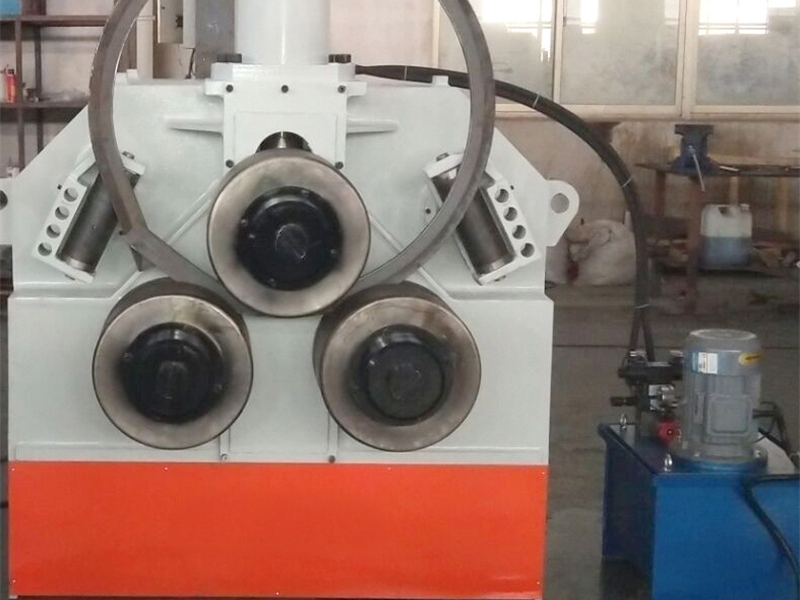
Funciones de las máquinas de doblado de perfiles
Las máquinas de doblado de perfiles, mediante el posicionamiento de moldes y el control de presión, pueden ajustar con precisión el ángulo de doblado, el radio y los segmentos de longitud para satisfacer las necesidades de procesamiento de formas tridimensionales complejas. Asimismo, permiten la producción continua, mejorando la eficiencia y la consistencia en el conformado de perfiles.
Según el método de accionamiento, los tipos más comunes son: mecánico (accionado por un motor y un reductor), hidráulico (que utiliza cilindros hidráulicos para generar presión) y totalmente automático CNC (controlado mediante programa para ajustar el ángulo y la velocidad). Los modelos CNC pueden automatizar el procesamiento de curvas complejas y resultan adecuados para aplicaciones personalizadas de alta precisión.
Procedimientos operativos para máquinas dobladoras de perfiles
I. Preparación previa a la operación
Inspección de equipos
Verifique que todos los componentes de la máquina (por ejemplo, el bastidor, el mecanismo de transmisión y el portamatriz) estén firmemente fijados. Asegúrese de que el sistema hidráulico (si se trata de un modelo hidráulico) tenga el nivel correcto de aceite (por encima de la línea central del indicador de nivel de aceite) y de que no haya fugas en las tuberías.
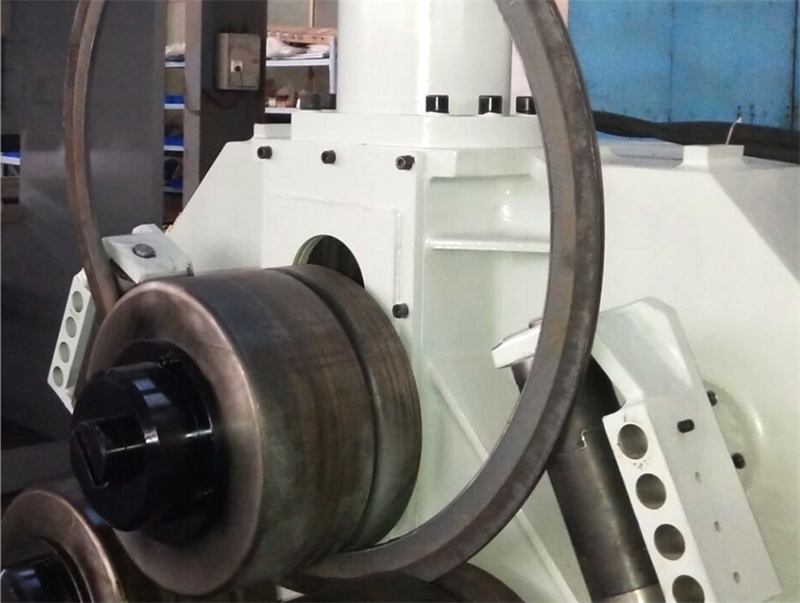
Confirme que las especificaciones de las matrices de doblado (por ejemplo, matrices de doblado, matrices de sujeción y mandriles) coincidan con el perfil a procesar (por ejemplo, para el doblado de tubos redondos, se requiere una matriz de rueda de doblado con el diámetro correspondiente). Asegúrese de que la superficie de la matriz no presente grietas ni desgaste excesivo (si la profundidad del desgaste supera 1 mm, debe reemplazarse).
Limpie la mesa de trabajo y las matrices de residuos (como virutas metálicas y manchas de aceite) para evitar rayar la superficie del perfil o afectar la precisión de posicionamiento.
Configuración de parámetros
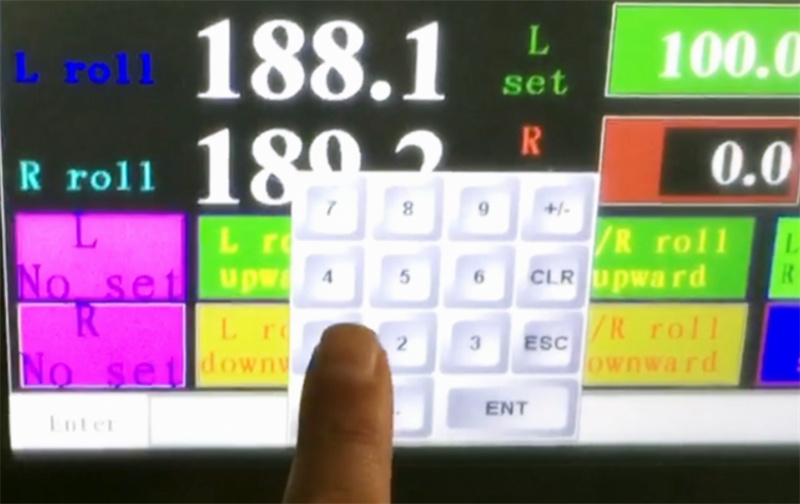
Según el material del perfil (por ejemplo, acero Q235, acero inoxidable), la forma de su sección transversal (por ejemplo, longitud del lado del tubo cuadrado, diámetro del tubo redondo) y el ángulo/radio de doblado deseado, consulte el manual del equipo o los documentos del proceso para establecer una velocidad de doblado razonable (normalmente entre 5° y 30° por segundo) y parámetros de presión (evitando sobrecargas). En los modelos CNC, el programa de mecanizado (incluyendo la secuencia de doblado y los valores de compensación de ángulo) debe introducirse previamente. Durante la puesta a punto, primero se debe realizar una prueba en vacío para verificar la coordinación entre la lógica del programa y los movimientos de la matriz.
Pretratamiento del perfil
Verifique si las dimensiones del perfil a procesar cumplen con los requisitos de tolerancia (por ejemplo, desviación de longitud ≤ ±2 mm) y si presenta óxido severo o deformación en su superficie. Para perfiles de pared delgada fácilmente deformables (por ejemplo, tubo cuadrado de aluminio con espesor de pared < 2 mm), se debe aplicar una pequeña cantidad de aceite lubricante (por ejemplo, emulsión de grafito) en la zona de doblado o utilizar un mandril especial para evitar arrugas internas o roturas.
II. Procedimientos operativos
Sujeción y fijación: Coloque el perfil en el área de posicionamiento de la matriz de la máquina de doblado. Sujete firmemente un extremo del perfil mediante la matriz de sujeción (o dispositivo de presión) (la fuerza de sujeción debe ser uniforme para evitar abolladuras localizadas), asegurando que el eje del perfil coincida con la línea central de doblado (desviación ≤ 1 mm). Para perfiles largos (> 2 m), utilice un bastidor de soporte auxiliar (por ejemplo, un soporte con rodillos) para evitar la flexión por su propio peso, lo cual podría desplazar la posición de doblado.
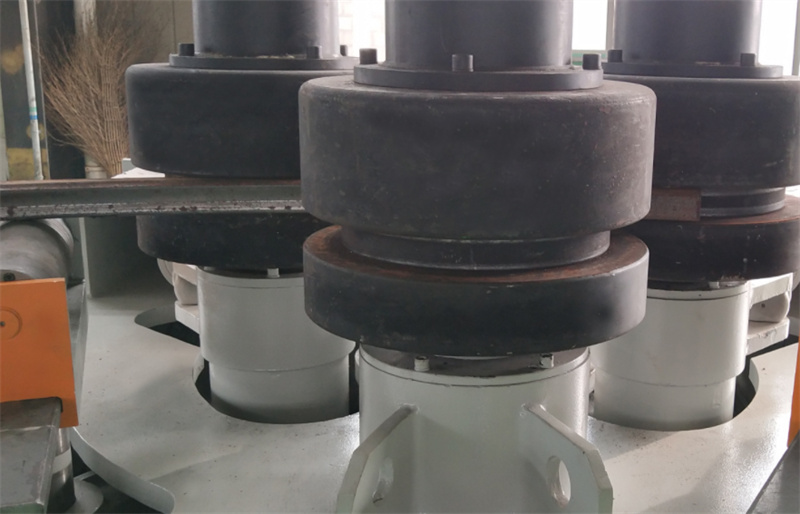
Inicio del doblado: Tras confirmar que los dispositivos de seguridad (como cubiertas protectoras y botones de parada de emergencia) se encuentran en buen estado de funcionamiento, inicie el equipo. En las máquinas manuales, aplique gradualmente presión mediante la palanca de operación, observe el proceso de doblado del perfil y ajuste el ángulo en tiempo real. En las máquinas CNC, opere automáticamente según las instrucciones del programa. El operario debe supervisar los valores de presión y ángulo mostrados en la pantalla y detener inmediatamente la operación si detecta alguna anomalía (por ejemplo, cambios bruscos de presión o desviaciones excesivas del ángulo).
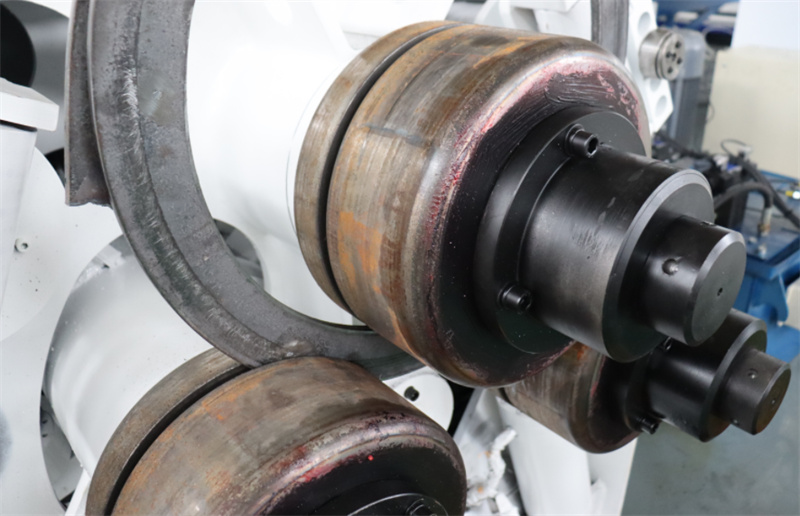
Supervisión del proceso: Durante el doblado, debe prestarse especial atención al estado de deformación del perfil. Si se observa adelgazamiento de la pared exterior, arrugas o grietas en la pared interior (por ejemplo, grietas finas en perfiles de acero inoxidable), detenga inmediatamente la operación y verifique el juego de la matriz, los parámetros de presión o el material del perfil. Al doblar múltiples secciones de forma continua, cada ángulo debe completarse paso a paso según la secuencia preestablecida, para evitar errores acumulados causados por la superposición simultánea de varios ángulos.
Descarga e inspección: Una vez finalizado el doblado, libere la matriz de sujeción y retire el perfil con herramientas de elevación (o con asistencia manual), asegurando un desplazamiento suave y evitando impactos contra las partes conformadas. Utilice un medidor de ángulos, un medidor de radios o un instrumento de medición 3D para verificar el ángulo y el radio reales del doblado, compárelos con los requisitos de diseño y corrija cualquier producto defectuoso.
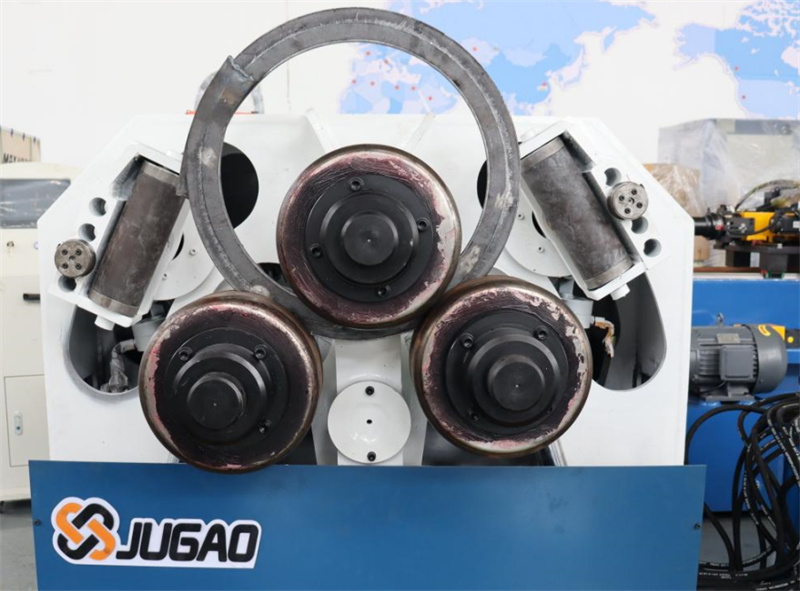
En resumen, la máquina de doblado de perfiles es una herramienta importante en el campo del procesamiento de metales para convertir líneas rectas en curvas. Su uso correcto depende de procedimientos estandarizados de preparación, control preciso de la operación y mantenimiento de seguridad riguroso. Los operadores deben conocer bien el rendimiento del equipo y las características de los perfiles, y cumplir estrictamente las normativas al operar el equipo para garantizar una producción segura y eficiente.

