





Pasos clave y precauciones para operar una máquina dobladora de perfiles
Una máquina de doblado de perfiles puede completar los procesos de pre-doblado, laminado y enderezado de perfiles en una sola operación de alimentación. Gracias a su estructura y funciones avanzadas, se puede colocar vertical u horizontalmente según las necesidades del usuario. Las máquinas de doblado de perfiles están disponibles tanto en versiones de doblado plano como de doblado vertical. Son máquinas avanzadas para doblar acero plano, acero cuadrado, acero redondo, acero angular, acero en forma de I, acero en forma de H, tubos cuadrados, tubos rectangulares y otros perfiles.
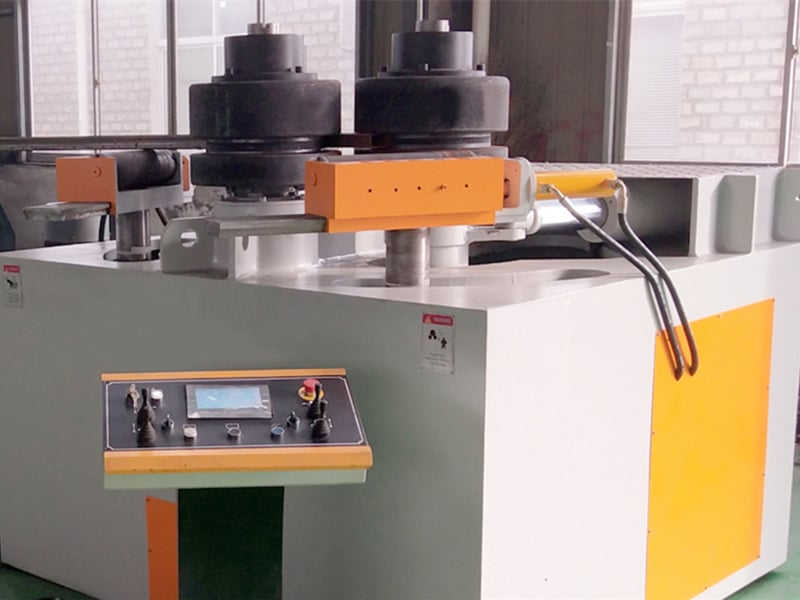
Explicación de los pasos clave y precauciones para la operación de una máquina de doblado de perfiles
I. Prueba en vacío
1. La prueba en vacío del accionamiento principal y del accionamiento de elevación debe realizarse de forma intermitente. Cada ciclo dura 15 minutos, y la proporción entre el tiempo de funcionamiento individual del accionamiento principal y del accionamiento de elevación en cada ciclo es de 2:1.
2. Durante una única operación del accionamiento auxiliar, deben repetirse los procesos de elevación y descenso.
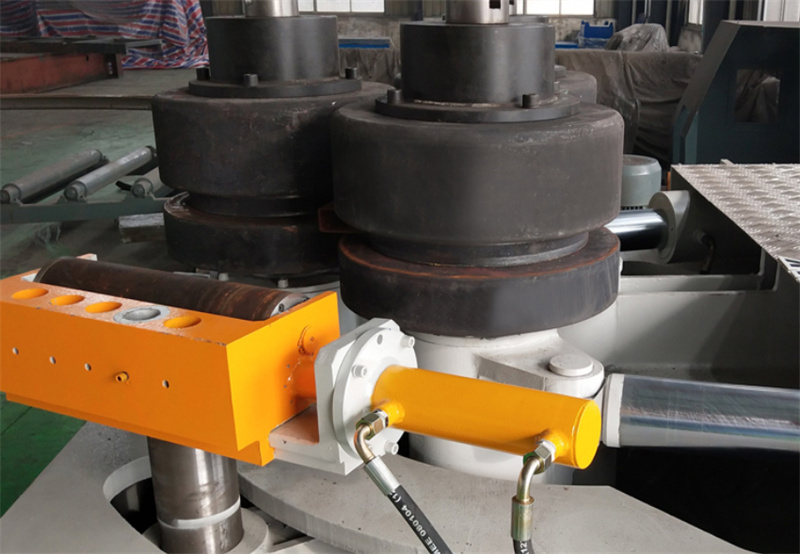
3. Durante una única operación del accionamiento principal, el rodillo matriz principal debe entrar en contacto con el rodillo matriz lateral para girar. El tiempo de rotación en sentido horario y el tiempo de rotación en sentido antihorario deben ser iguales.
II. Prueba con carga
1. La prueba con carga solo puede realizarse tras haber completado con normalidad la prueba en vacío.
2. La máquina debe estar bien lubricada para funcionar correctamente.
3. Corte el material según los parámetros de perfil correspondientes especificados en la tabla de parámetros básicos, aplánelo y pre-doble los extremos de la chapa hasta el diámetro indicado.
4. Enrolle la chapa en piezas de trabajo circulares del diámetro especificado por etapas, según el nivel de habilidad del operador.
5. Las pruebas de carga deben cumplir con las especificaciones de rendimiento pertinentes en los parámetros básicos.
6. Durante la carga y el funcionamiento, el sistema de transmisión debe operar de forma suave, sin impactos ni ruidos anormales.
7. Durante el laminado, los rodillos laterales solo pueden elevarse o bajarse tras detenerse la transmisión principal. El perfil debe desplazarse junto con los rodillos, sin deslizamiento alguno.
8. Para la descarga, los rodillos laterales deben bajarse tras detenerse la máquina antes de poder retirar la pieza de trabajo.
9. El sistema de trabajo y el sistema de operación deben ser flexibles, precisos y fiables. Los rodillos no deben tambalearse, y la temperatura de cada rodamiento no debe superar los 80 °C.
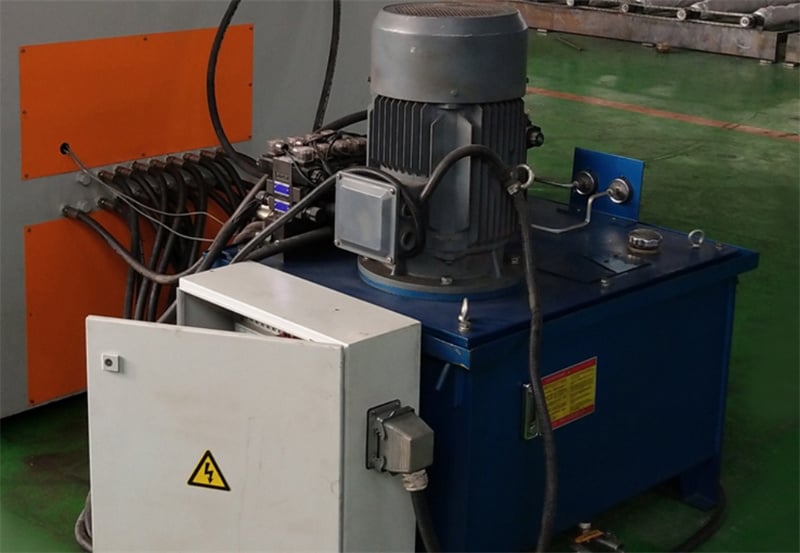
10. El mecanismo de trabajo y el mecanismo de operación de la máquina deben coordinarse y funcionar con flexibilidad, sin ruidos anormales ni atascos. 11. Durante el uso, se debe verificar con frecuencia el suministro de aceite a cada punto de lubricación para garantizar un aporte suficiente. El nivel de aceite del reductor debe mantenerse en el nivel especificado.
12. Si se detecta algún ruido anormal, impacto, vibración o fuga de aceite, la máquina debe detenerse inmediatamente para su inspección. Solo se podrá reanudar su funcionamiento normal una vez que se haya corregido la anomalía. Al reparar el sistema hidráulico, se deben tomar precauciones estrictas para evitar lesiones causadas por la proyección de aceite a alta presión.
13. Durante el uso, se deben inspeccionar con frecuencia todos los mecanismos de transmisión y las piezas de conexión para asegurarse de que no estén flojas ni dañadas.

