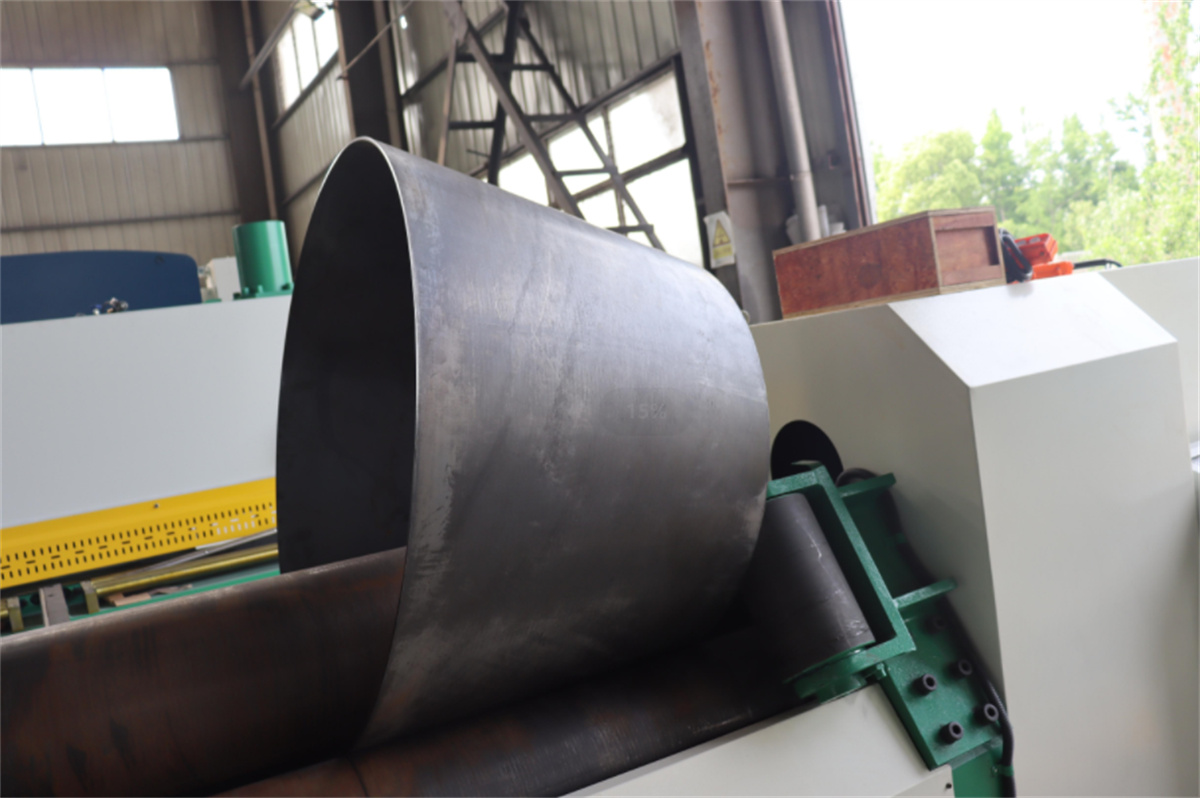
Hvad er den strukturelle sammensætning af den trefoldige CNC-pladebøjemaskine, og hvordan bøjes kegler?
Maskinen til rulning af plader med tre ruller er en formningsmaskine, der udfører kontinuerlig punktbøjning af plader. Den kan rulle metalplader til cirkulære, buede og kegleformede emner inden for et bestemt område.
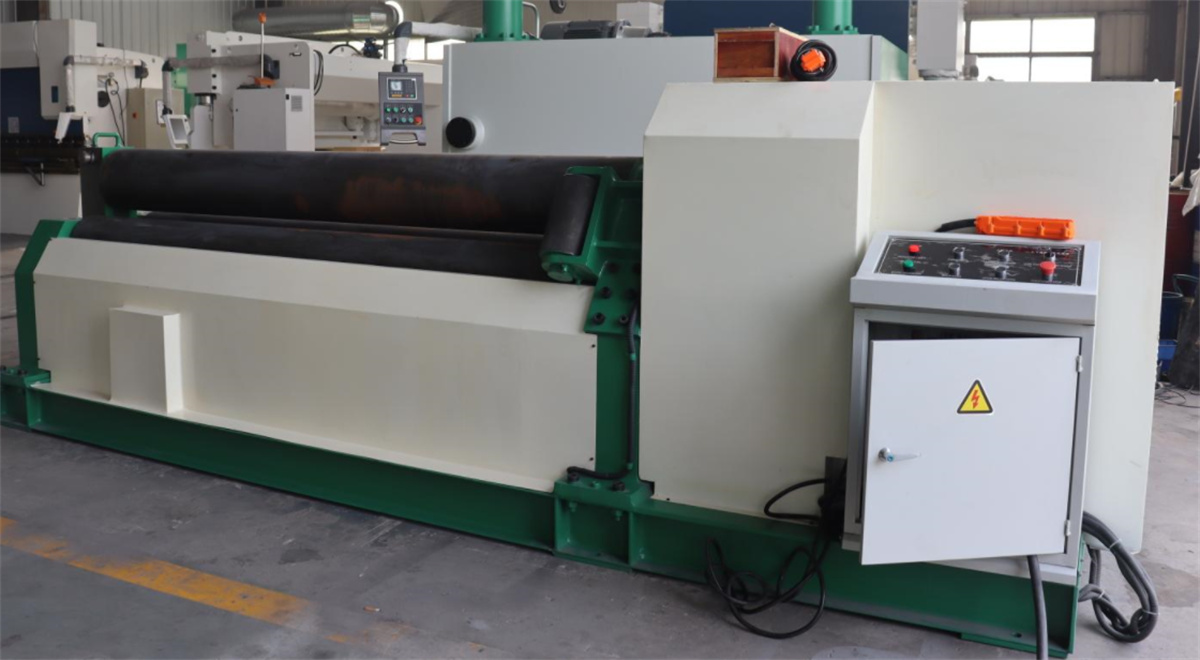
De seks største konstruktionsdele af maskinen til rulning af plader med tre ruller:
(1) Øverste og nederste ruller: De er vigtige komponenter i pladerullemaskinen og fremstilles af smedet, højkvalitet kulstål.
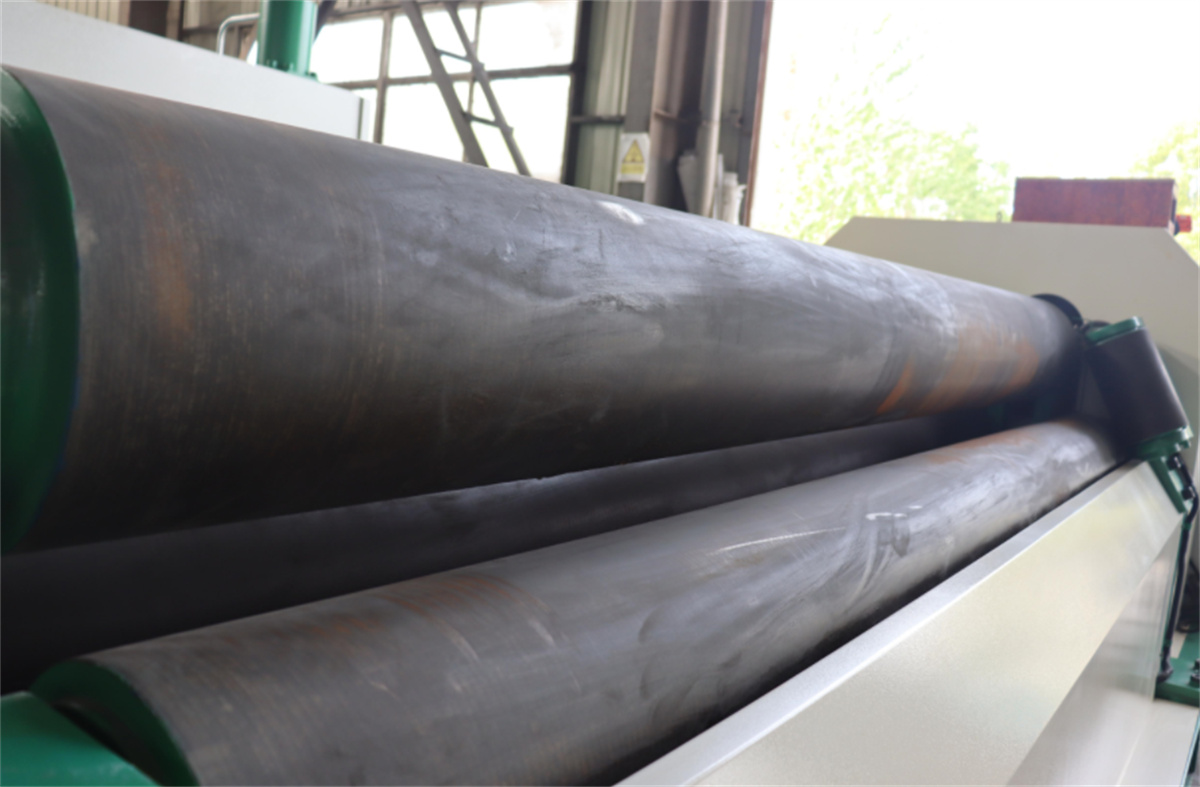
(2) Ramme: Der er én venstre og én højre ramme; den nederste rullers leje er monteret på rammens indvendige side. Inden i rammens indvendige side befinder der sig en firkantet spændeskruer, hvis øverste ende er hængslet til lejeblokke ved begge ender af den øverste rulle.
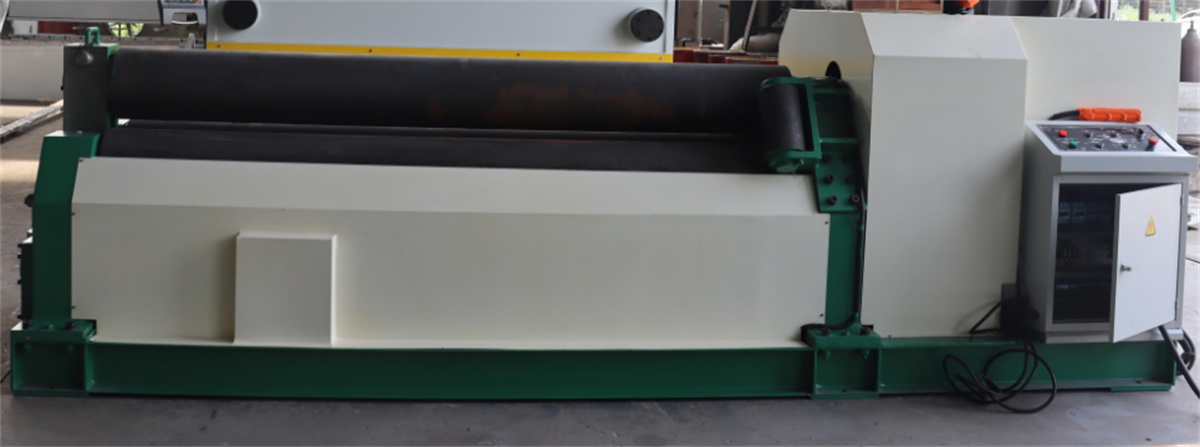
(3) Gearkasse: En ZSY280-hårdtandet gearkasse er monteret på kanalstålbasen sammen med understøttelsespladen.
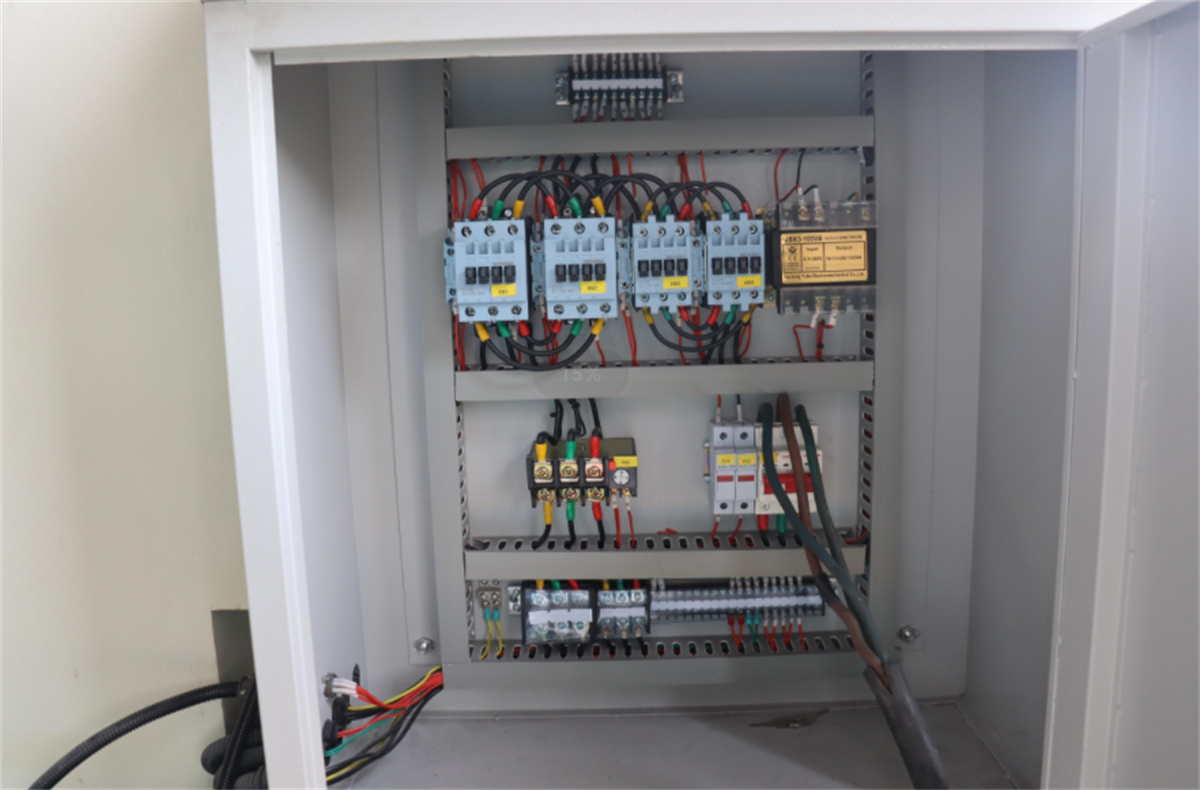
(4) Elektrisk udstyr: Alt er installeret i en styreboks for nem betjening.
(5) Aflastningsanordning: Den er monteret på siden af gearkassen for at afbalancere den øverste rulle under aflastning; aflastning og genopretning udføres af oliecylinderen.
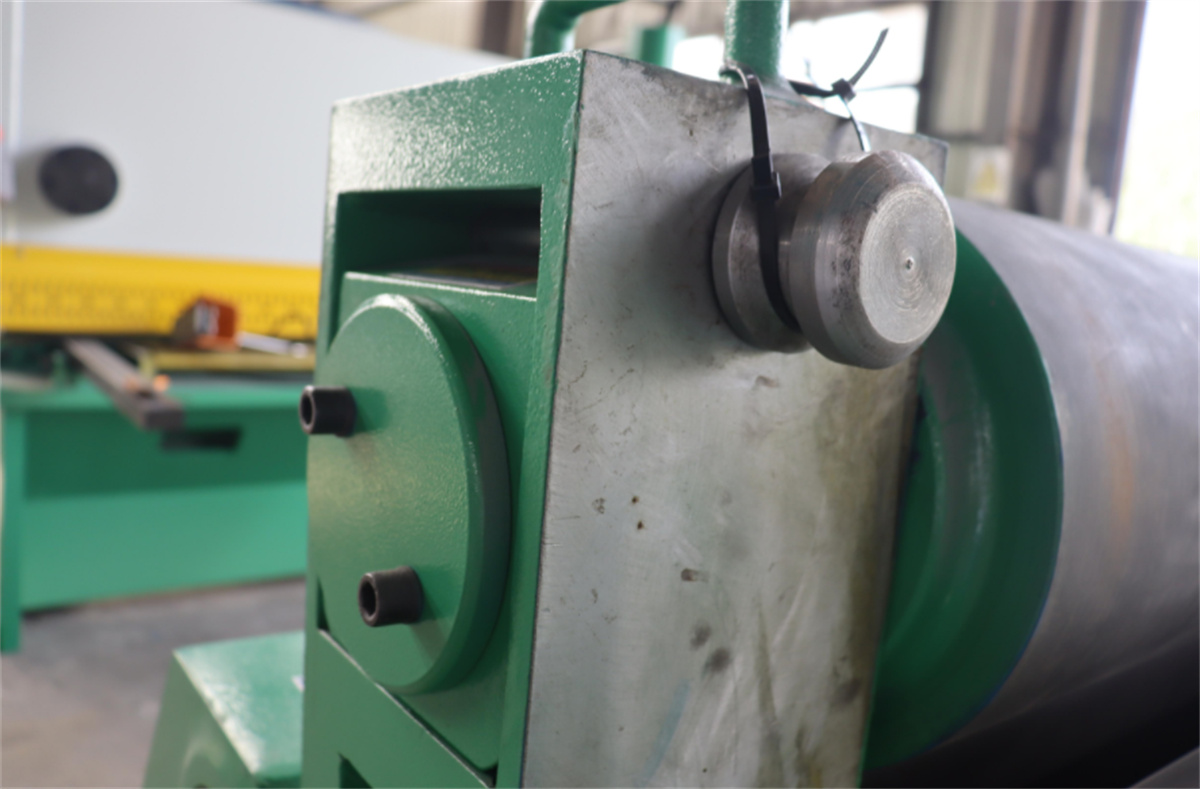
(6) Base: Fremstillet af svejset stål og stålplader. Rammer, gearkasse, motor m.v. monteres herpå for at danne en helhed.
Hvordan bruges en CNC-pladebøjemaskine med tre ruller til at bearbejde kegleformede emner?
1. Generelt kan pladevalsere rulle kegler med en lille konisk form (30 grader). Nøglepunktet ved valsning af kegler er, at den lineære hastighed ved den store og den lille ende stort set er den samme. Da den lineære hastighed ved den øverste valser er den samme, skal den lineære hastighed ved den store ende kontrolleres. Det bliver endnu nemmere, hvis du har en keglindstilling.
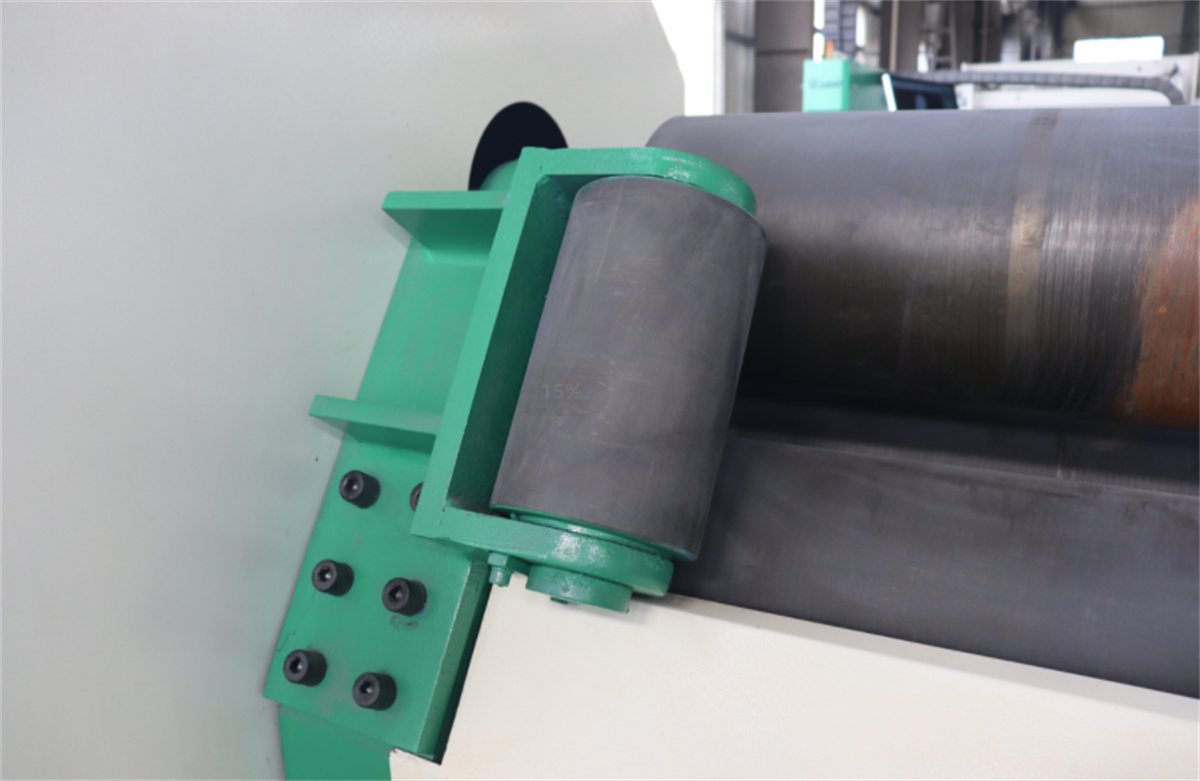
2. Løft den ene ende af røret på pladevalsere, anbring den lille keglformede flade ved den lave ende, og bevæg den store ende løbende under valsningen, mens hastigheden ved den store ende accelereres. Tilføj en sidehjulskeglindsretning til et afsnit af valseren. Der er monteret to kegler på begge sider af den nedre valser på pladevalsere. Under valsning presses den lille ende mod keglen, og kanten ved den lille ende bevæger sig indad mod keglen.
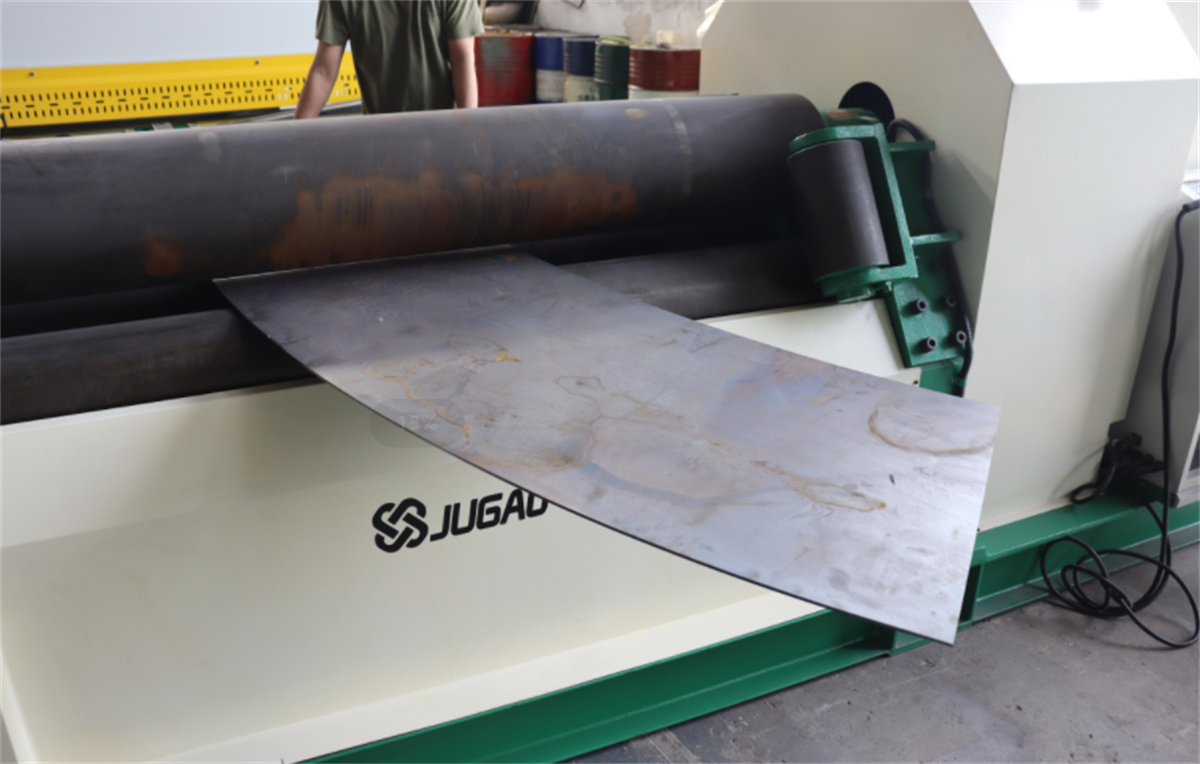
Rullen har en bestemt hældning, og den tværgående kraft er meget stor under rulningen. Det er nødvendigt at tilføje et tværgående reduktionshjul, og tandhjulet skal glødehærdes. Hvis diameteren er lille, pladen er tynd, og rullen er lang, kan de tre ruller fremstilles som kegleruller, men den krævede bue skal beregnes nøjagtigt.
3. Justér synkroniseringsskiven med en kegleindretning. Før cylinderen rulles på pladerulleren, skal den lige kant på cylinderen først fjernes. Længden af denne lige kant varierer afhængigt af pladerullerens model og type. Den kan fastlægges ved at slå op i udstyrsmanualen.