





Hvad er nogle metoder til at løse problemet med asymmetrisk bøjning i rør?
Asymmetrisk rørbugning er et frustrerende problem. Røret buer uregelmæssigt, hvor den ene side har den korrekte vinkel, mens den anden side er centreret forkert, eller venstre og højre side er forskellige, eller for- og bagsiden er inkonsistente. Dette problem skyldes sjældent én enkelt faktor. Jeg har håndteret mange sådanne tilfælde, og nedenfor har jeg listet nogle almindelige årsager samt tilsvarende fejlfindingstilgange.
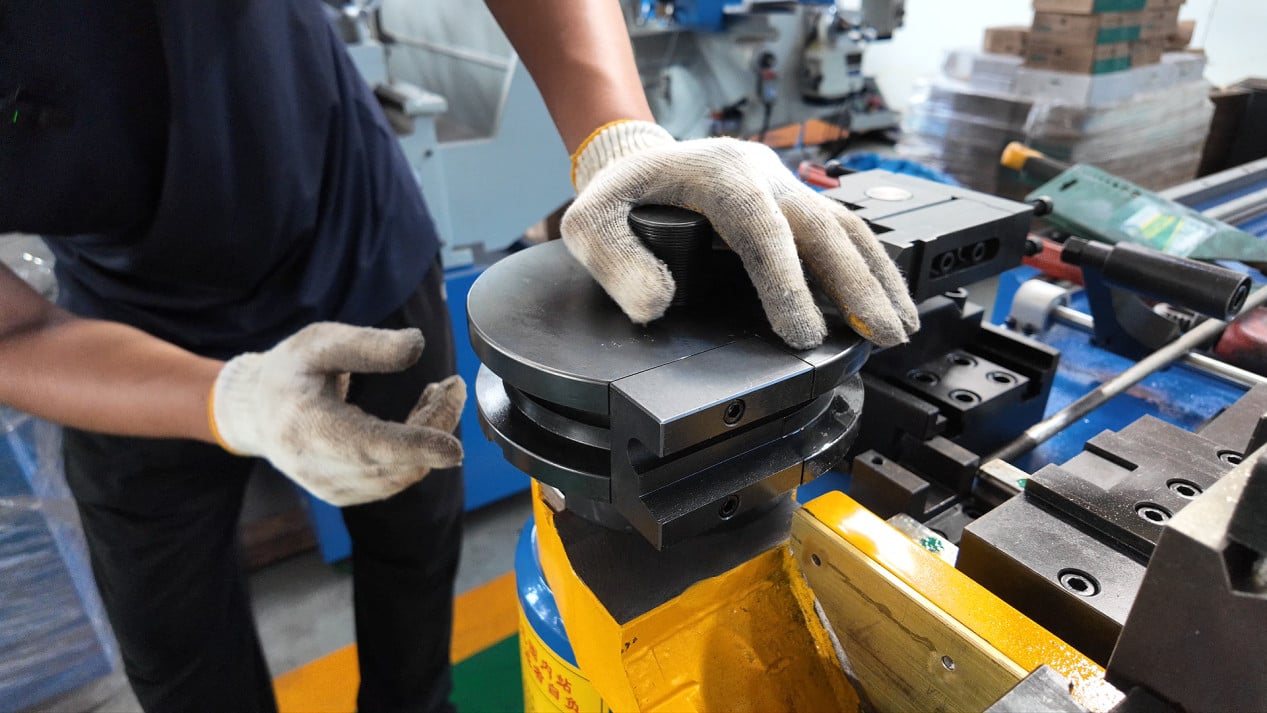
I. Asymmetri forårsaget af fastspændingsproblemer
Hvis røret ikke fastspændes sikkert, vil den ene side opleve større kraft under bugningen, mens den anden side glider – hvilket er den mest direkte årsag til asymmetri.
Ujævn spændekraft på begge sider af spændemuffen vil trække røret til én side; slidte spændeflader vil resultere i en ujævn fordeling af spændekraften; utilstrækkelig spændestrøg vil forhindre, at røret fastspændes fuldt ud.
Tjek, om slitage på arbejdsfladen af spændemuffen på begge sider er ens; om spændetrykket er afbalanceret på begge sider; om røret kan drejes manuelt efter spænding – hvis det kan drejes, er spændekraften utilstrækkelig.
II. Asymmetri forårsaget af positioneringsproblemer
Hvis røret ikke blev skubbet helt på plads under indlæsning, eller hvis der er fremmedlegemer på positioneringsfladen, vil venstre og højre positionering af røret være inkonsekvent. Hvis startpunktet for bøjningen er forkert, vil den resulterende bøjevinkel naturligvis også være forkert.
Tjek, om rørets ende er helt i niveau med positioneringsfladen; tjek for metalrester eller olie på positioneringsfladen; bekræft, at indstillingen af tilførselslængden er korrekt. Efter ændring af specifikationer skal positioneringsreferencen genbekræftes; man må ikke som udgangspunkt anvende positionen fra den forrige parti.
III. Asymmetri forårsaget af problemer med dørrens montering
Bøjedøren, klemmedøren og rynkeforebyggelsesdøren er ikke justeret korrekt, eller deres monteringspositioner på venstre og højre side er inkonsistente. Ved bøjning bliver kraftens retning på røret forskydet, hvilket resulterer i en asymmetrisk vinkel.
Tjek, om midterlinjerne for bøjedøren og klemmedøren er justeret korrekt; tjek, om monteringspositionerne på venstre og højre side af døren er ens; tjek for asymmetrisk slid på døren.
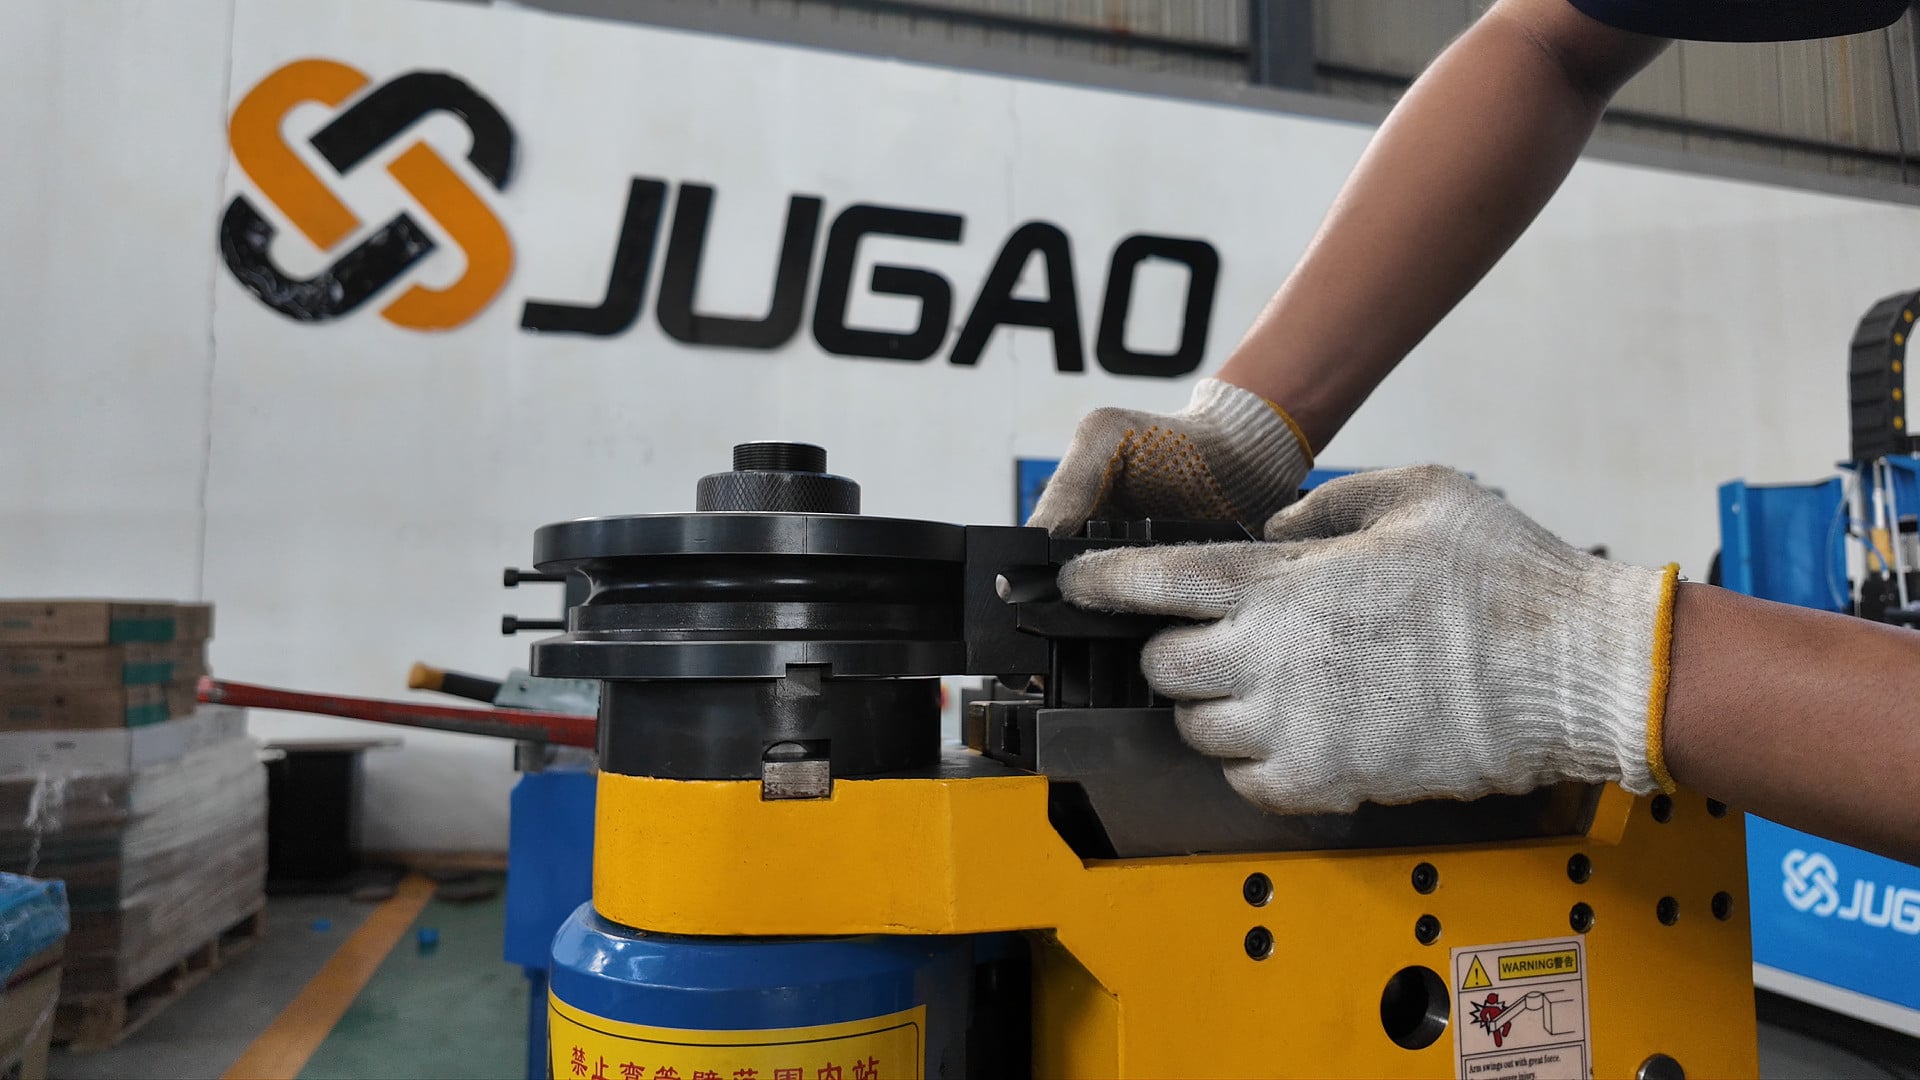
IV. Ujævnt slid på bøjedøren
Hvis én side af sporet i bøjedøren er mere slidt end den anden, vil kraften på røret under bøjning blive skæv mod den mindre slidte side, hvilket forårsager en vinkelforskel.
Undersøg tilstanden på venstre og højre side af bøjedie-groven. Hvis den ene side har tydelige glatte mærker eller slidspor, indikerer det ujævn slitage. Reparer eller udskift bøjedien straks.
VI. Ujævn vægtykkelse i røret
Rørvægtykkelsen er ujævnt fordelt omkring omkredsen, hvor den ene side er tykkere end den anden. Ved bøjning oplever den tykkere side større deformationsmodstand, mens den tyndere side deformeres mere let, hvilket får røret til at buge mod den tyndere side.
Prøv at udskifte røret med et fra en anden parti. Hvis asymmetrien forsvinder efter udskiftning af røret, skyldes det sandsynligvis materialet selv. Kontakt leverandøren for at bekræfte tolerancerne for rørvægtykkelsen.
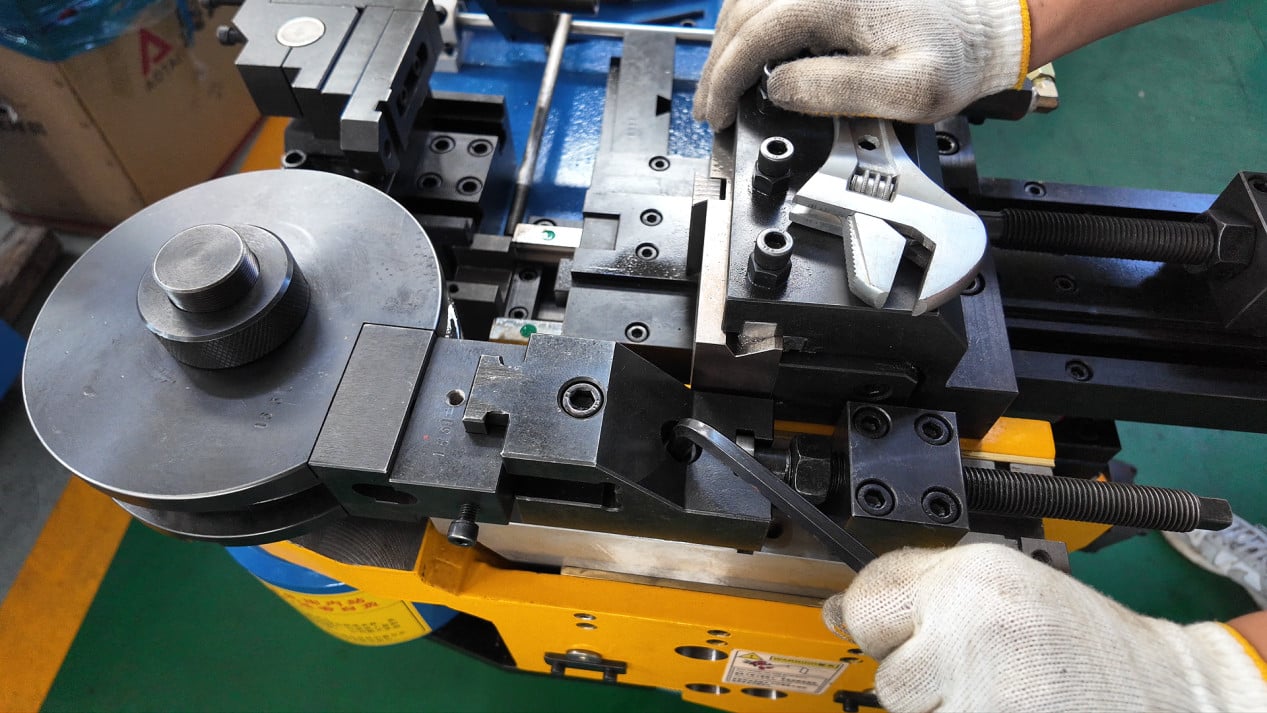
VI. Fodring eller rotationsakse-afvigelse
For rørforbindelser med flere bøjninger vil afvigelser i tilførselslængden og rotationsvinklen mellem hver bøjning få efterfølgende bøjninger til at afvige. Disse afvigelser akkumuleres i senere bøjninger og fører til sidste ende til en generel asymmetri i røret.
Tjek gentageligheden af tilførsels- og rotationsakslerne. Brug en tændingsmåler til at måle den faktiske bevægelsesafstand i forhold til den indstillede værdi. Hvis encoderens feedback ikke stemmer overens med den faktiske position, skal der udføres en ny kalibrering.
VII. Anbefalet fejlfindingsserie
Bekræft først, at røret er skubbet på plads, og at spændekraften er tilstrækkelig – dette er den simpleste og oftest oversete trin.
Tjek derefter, om slitage på arbejdsfladen af spændedie’et er jævn på begge sider, og om der er tegn på ensidig slitage i sporet i bøjdiede’et.
Prøv et rør med samme specifikation, men fra en anden parti, for at udelukke muligheden for ujævn materialetykkelse.
Hvis alle ovenstående er normale, skal du kontrollere, om der er nogen afvigelser i positioneringspræcisionen for fødeaksen og drejeaksen.
En nemt overset Detalje
Hvis asymmetri kun optræder ved en bestemt bøjningsvinkel, mens andre vinkler er normale, ligger problemet ofte i formens installation eller positionering svarende til den pågældende bøjning. Hvis alle bøjninger er asymmetriske, kan det indikere et problem med den samlede venstre-højre balance på maskinen, såsom inkonsistent stramningskraft af forankringsboltene på begge sider eller en ukorrekt nivelleret maskinbase.
Når du støder på asymmetriproblemer, har du lagt mærke til, om det kun optræder ved en bestemt vinkel eller er asymmetrisk på tværs af alle bøjninger? Denne karakteristik kan hjælpe med at indsnævre fejlfindingsomfanget. Velkommen til at drøfte.

