





Forholdsregler ved betjening af en profilbøjemaskine
Bøjemaskinen til profiler har en buet, nedadadjusterbar konstruktion. Den øverste rulle er fast, og de to nederste ruller bevæger sig i en bue i forhold til den øverste rulle omkring en central akse. Den primære funktion af bøjemaskinen til profiler er at for-bøje enderne af profilen samt at bøje og deformere den. Samtidig fungerer de to nederste ruller også som de primære drivaksler, der drives af hydrauliske motorer, for at rulle den bøjede profil i form.
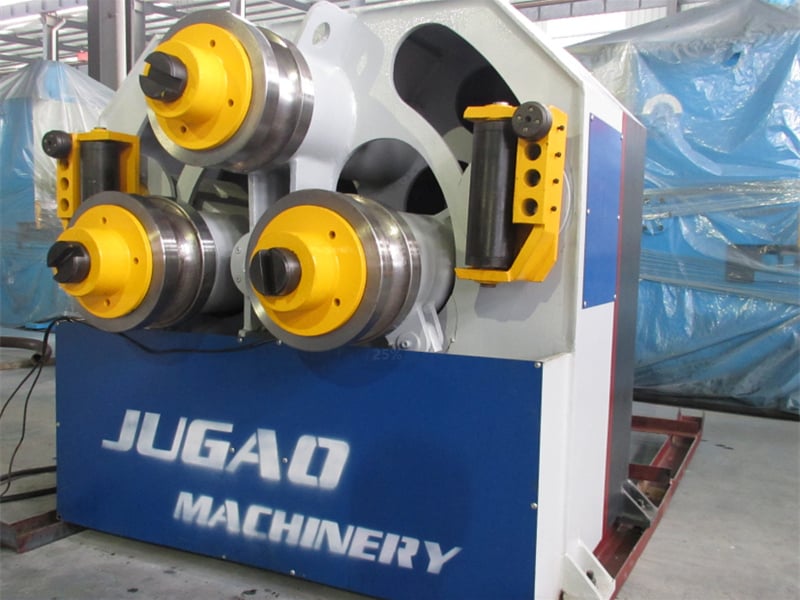
For at forhindre vridning og deformation af profilen under bøjeprocessen samt for at forbedre bøjegenauheden er der tilføjet to understøtningsruller og -hjul, som kan bevæge sig lodret op og ned for at tilpasse sig profiler med forskellige specifikationer og bøjeradier.
Profilbøjemaskinen er hydraulisk drevet med central elektrisk styring af løft- og sænkebevægelsen for de to nederste ruller. Den er udstyret med en digital display og betjenes centralt fra arbejdsmaskinens bord. Maskinen har en velovervejet konstruktion, stabil ydelse og gode effekter ved energi- og materialebesparelse.
Vigtige punkter under driften af profilbøjemaskinen:
1. Fastgør først den øverste dies, og sikr, at dies’ tyngdepunkt og trykkets centrum er justeret. De øverste og nederste dies-planer skal sidde tæt sammen med jævne mellemrum, og kontroller, at den øverste dies har tilstrækkelig slaglængde.
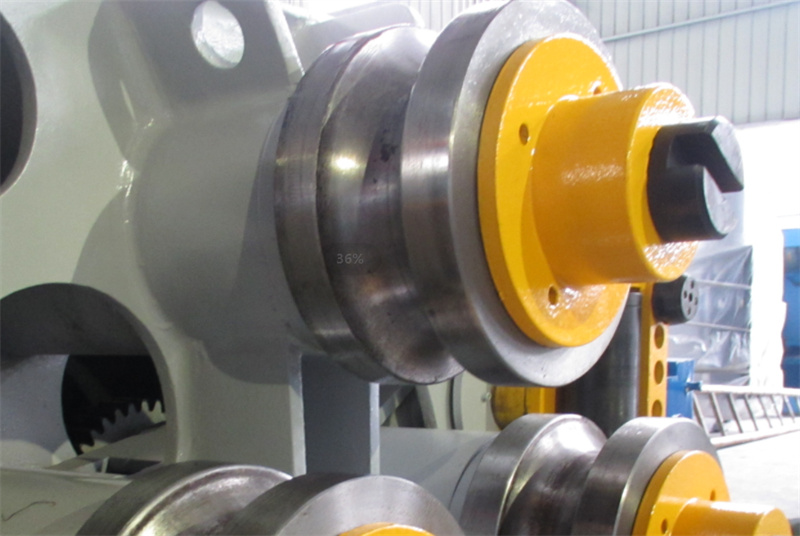
2. Start profilbøjemaskinen, udfør en prøvepresning og kontroller eventuelle unormale forhold samt korrekt smøring. Ved emner, der er svære at fjerne fra dies’en, tilføjes passende smøremiddel eller olie for at reducere friktionen og lette udformningen.
3. Før den formelle bøjning kontrolleres der igen, at værkdelenummeret og målene stemmer overens med tegningerne, og der kontrolleres for spåner på råmaterialet, som kunne påvirke preskvaliteten. Ved store serier af værkdelen skal justerbare positioneringsblokke monteres; eventuelle afvigelser skal justeres straks.
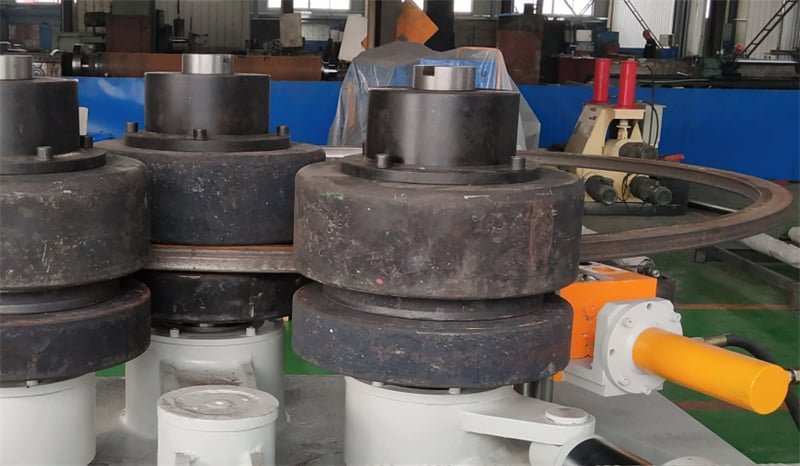
4. Brug ikke hænderne direkte til at håndtere værkdelen på profilbøjningsmaskinens støbeform. Ved større værkdelen kan de håndteres fra uden for støbeformen. Ved værkdelen, der er mindre end støbeformen, skal der bruges andre værktøjer til håndtering.

