





Driftsprocedurer for profilbugemaskiner
En profilbøjemaskine er en specialiseret maskine til bøjning af metalprofiler (f.eks. vinkelstål, kanalstål, I-stål, runde rør, firkantede rør, fladstål osv.). Den påfører profilen en kontrollerbar bøjekraft via mekanisk transmission eller hydraulisk drivkraft og former den til bestemte former (f.eks. buer, rette vinkler, S-bøjninger osv.) i henhold til forudindstillede vinkler eller krumninger.
Profilbøjemaskiner anvendes bredt inden for bygning af stålkonstruktioner (f.eks. facadestrukturer, brostøtter), maskinbygning (f.eks. udstyrsrammer, rørkrumninger), bilindustrien (f.eks. understelkomponenter), møbel- og dekorationsprojekter (f.eks. buede dekorative profiler) samt andre områder. De er nøgleudstyr til bearbejdning af ikke-lineære former af metalprofiler.
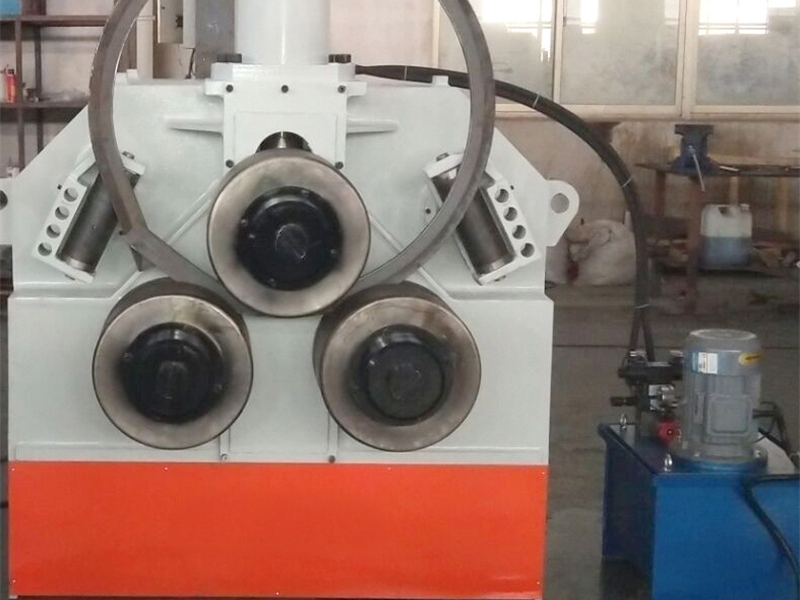
Funktioner for profilbøjemaskiner
Profilbøjemaskiner kan præcist indstille bøjevinklen, bøjeradius og længdesegmenter via formplacering og trykkontrol for at opfylde kravene til bearbejdning af komplekse tredimensionale former. De understøtter også kontinuerlig produktion, hvilket forbedrer effektiviteten og konsistensen ved profilformning.
Afhængigt af drevemetoden omfatter almindelige typer mekanisk (drevet af en motor og reduktionsgear), hydraulisk (ved brug af hydrauliske cylindre til at levere tryk) og CNC fuldautomatisk (styring via et program til justering af vinkel og hastighed). CNC-modeller kan automatisere bearbejdningen af komplekse kurver og er velegnede til præcisionskrævende specialanvendelser.
Driftsprocedurer for profilbugemaskiner
I. Forberedelse før drift
Inspektion af udstyr
Kontroller, at alle maskinkomponenter (fx ramme, transmissionsmekanisme og diesæt) er sikret korrekt. Sørg for, at hydrauliksystemet (hvis det er en hydraulisk model) har den korrekte oliestand (over midterlinjen på oliestandsmåleren) og at der ikke er utætheder i rørledningerne.
Bekræft, at specifikationerne for bøjedies (fx bøjedies, klemmedies og støtterør) svarer til profilen, der skal bearbejdes (fx kræves en bøjehjulsdie med den tilsvarende diameter ved bøjning af rundrør). Sørg for, at dies-overfladen er fri for revner og overdreven slitage (slitedybde > 1 mm kræver udskiftning).
Rengør arbejdsbordet og støbningerne for snavs (f.eks. metalspåner og olieflekker), så profilen ikke ridser, og så positioneringens nøjagtighed ikke påvirkes.
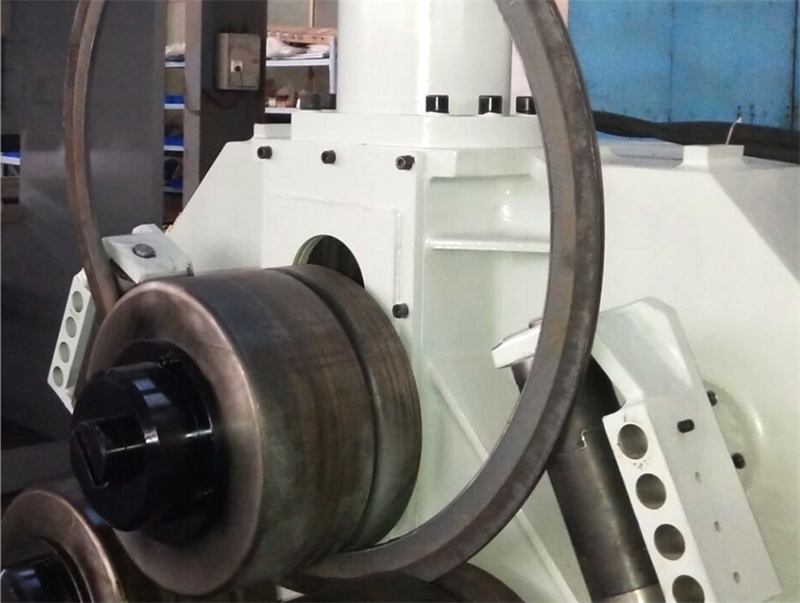
Parameterindstillinger
Ud fra profilens materiale (f.eks. Q235-stål, rustfrit stål), tværsnitsform (f.eks. kvadratisk rørs sidelængde, rundt rørs diameter) og ønsket bøjevinkel/bøjeradius skal der konsulteres udstyrsmanualen eller procesdokumenterne for at indstille en rimelig bøgehastighed (typisk 5°–30°/sekund) og trykparametre (undgå overbelastning). For CNC-modeller skal bearbejdningsprogrammet (herunder bøgeorden og vinkelkorrekturværdier) indtastes på forhånd. Under fejlfinding skal der først udføres en tomkørsel for at verificere samordningen mellem programlogikken og støbningernes bevægelser.
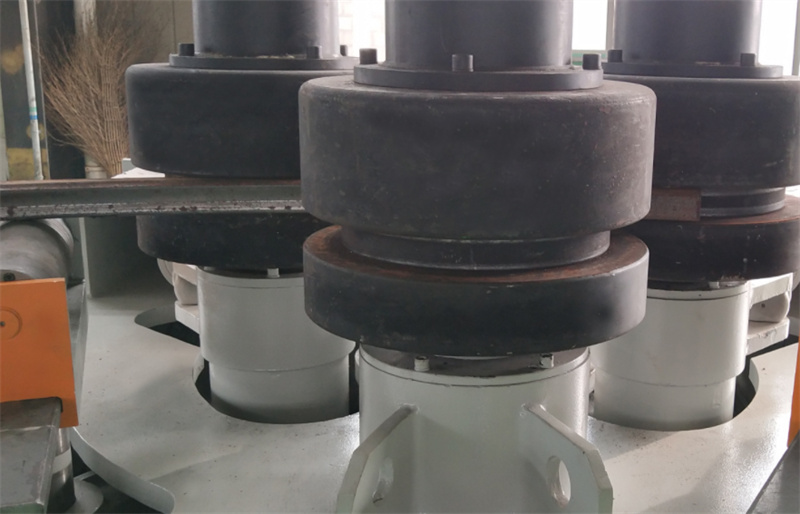
Profilens forbehandling
Kontroller, om målene for profilen, der skal bearbejdes, opfylder tolerancekravene (f.eks. længdeafvigelse ≤ ±2 mm), og om overfladen har alvorlig rust eller deformation. For lette, deformable tyndvæggede profiler (f.eks. aluminiumsfirkantet rør med vægtykkelse < 2 mm) bør der påføres en lille mængde smøremiddel (f.eks. grafitemulsion) på bugeområdet, eller der skal bruges en speciel kernenstøtte for at forhindre indre rynker eller brud.
II. Driftsprocedurer
Spænding og fastgørelse: Placer profilen i die-positioneringsområdet på buemaskinen. Spænd den ene ende af profilen sikker fast ved hjælp af spændedien (eller trykapparatet) (spændekraften skal være jævn for at undgå lokale fordybninger) og sikr, at profilens akse er justeret med buemidterlinjen (afvigelse ≤ 1 mm). For lange profiler (> 2 m) skal der bruges en hjælpeunderstøttningsramme (f.eks. en rulleholder) for at forhindre nedbøjning pga. egen vægt, hvilket kan føre til forskydning af buelocationen.
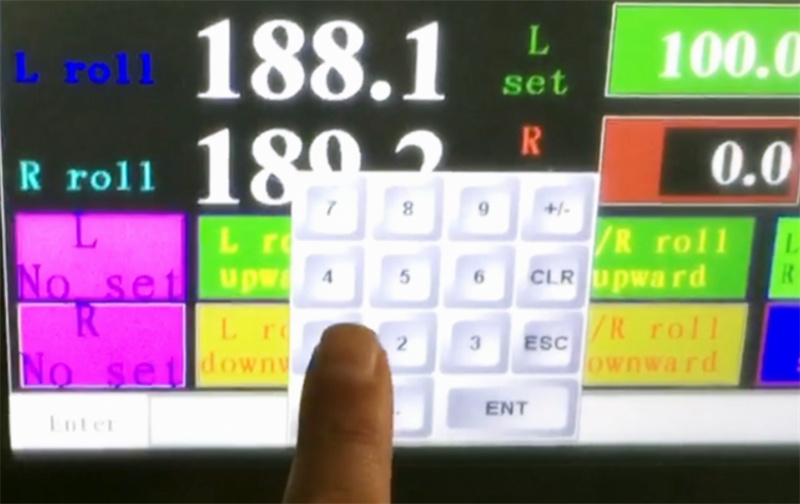
Start af bøjning: Efter at have bekræftet, at sikkerhedsudstyr (f.eks. beskyttelsesdæksler, nødstopknapper) er i funktionsdygtig stand, startes udstyret. Ved manuelle maskiner påføres tryk gradvist ved hjælp af betjeningshåndtaget, profilens bøjningsproces overvåges, og vinklen justeres i realtid. Ved CNC-maskiner foretages drift automatisk i henhold til programinstruktioner. Operatøren skal overvåge tryk- og vinkelfeedbackværdierne, der vises på skærmen, og straks standse, hvis der opdages unormale forhold (f.eks. pludselige trykændringer eller overdreven vinkelafvigelse).
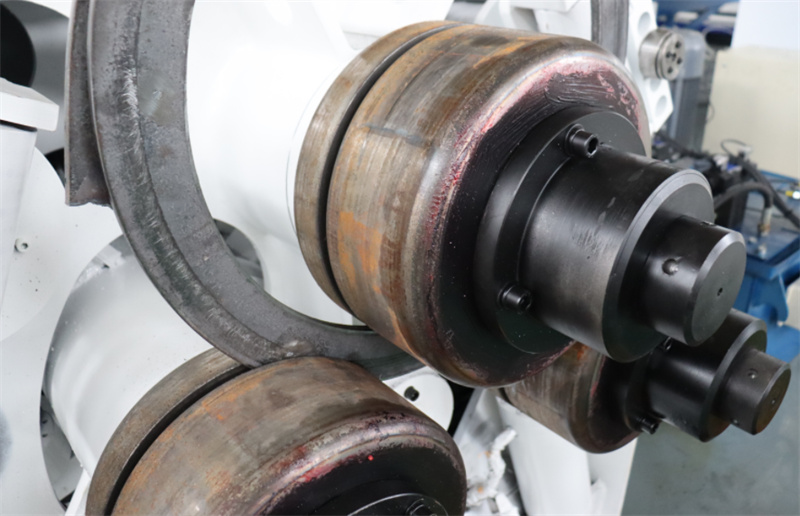
Procesovervågning: Under bøjning skal der lægges særlig vægt på profilenes deformationsstatus. Hvis der opstår tyndere yderveg, rynker eller revner i indervæggen (f.eks. fine revner i rustfrit stålprofiler), skal processen straks standses, og der skal kontrolleres diespændingen, trykparametrene eller profilens materiale. Ved kontinuerlig bøjning af flere sektioner skal hver vinkel udføres trin for trin i overensstemmelse med den forudindstillede sekvens for at undgå kumulative fejl, som kan opstå, hvis flere vinkler bøjes samtidigt.
Aflæsning og inspektion: Når bøjningen er fuldført, frigøres klemmedisen, og profilen fjernes forsigtigt ved hjælp af løfteudstyr (eller manuel hjælp), uden at der sker sammenstød med de formede dele. Den faktiske bøjevinkel og -radius kontrolleres med en vinkelmåler, en radiusmåler eller et 3D-måleinstrument, sammenlignes med de konstruktionsmæssige krav, og eventuelle defekte produkter genarbejdes.
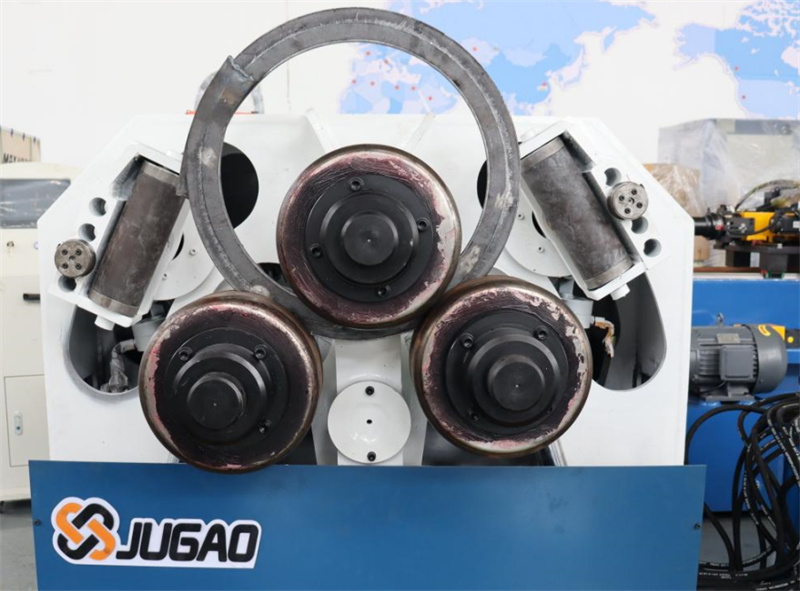
Sammenfattende er profilbøjemaskinen et vigtigt værktøj inden for metalbehandling til at omdanne lige linjer til kurver. Korrekt brug afhænger af standardiserede forberedelsesprocedurer, præcis driftskontrol og streng sikkerhedsmaintenance. Operatører skal kende udstyrets ydeevne og profilens egenskaber og følge reglerne nøje under driften for at sikre sikker produktion og effektivitet.

