





Hvordan man vælger det rigtige materiale til stansning
Hver gang jeg påtager mig et nyt stansningsprojekt, er det første spørgsmål, jeg stiller mig selv, enkelt: Hvilket materiale til stansning giver den bedste kombination af dele-kvalitet, værktøjslevetid og omkostningseffektivitet? Vælger du det forkerte plademateriale, får du ru kanter, brudte stansere og affaldsprocenter, der stiger hurtigt. Vælger du det rigtige, får du rene snit, holdbare værktøjer og en glat produktion. I denne guide deler jeg de kriterier, jeg bygger mine valg af materiale til stansning på, så du også kan ramme det optimale punkt mellem ydeevne og rentabilitet.
Forståelse af materialeegenskaber til metalstansning
Trækstyrke og ductilitet
Hvert pladeblad har et brudpunkt. Materialer med højere trækstyrke, såsom rustfrit stål, kræver mere tonnage og forkorter stempellevetiden, mens blødere metaller som blødt stål eller aluminium stempler nemt, men kan deformeres, hvis processen ikke er præcist indstillet. Jeg tilpasser altid materialestyrken til pressekapacitetens sikkerhedsmargin og holder mindst 20 % reserve, så maskinen aldrig overbelastes.
Hårdhed og slidstyrke
Hårdhed omregnes direkte til værktøjsforringelse. Slidstærke legeringer, især dem med højt silicium- eller chromindhold, forringer stemplets overflade hurtigt. For at imødegå dette vælger jeg enten beklædte værktøjer (TiN eller TiCN) eller skifter til en lidt blødere legering, når delspecifikationerne tillader det.
Overfladefinish og belægninger
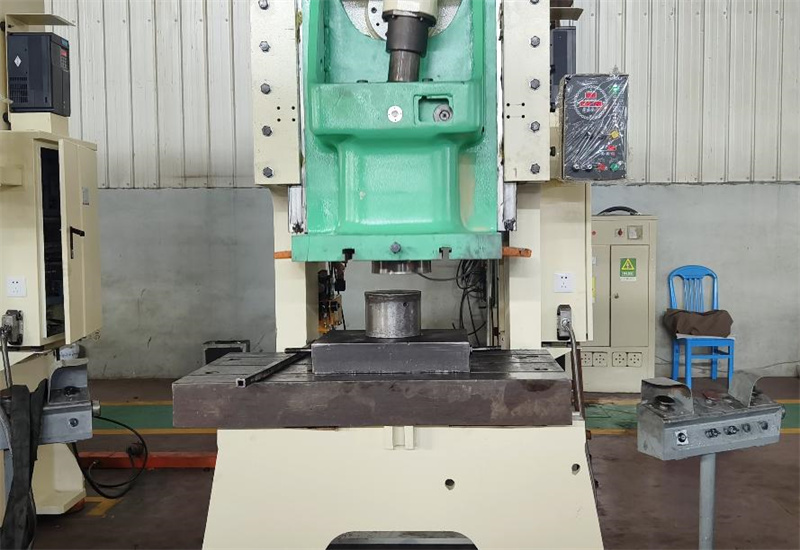
Galvaniserede eller formalet plade har overfladelag, der kan sætte sig fast eller flage af under stempling. Jeg tester først en lille parti og observerer afbladning eller opbygning af kant. Hvis belægningen flager af, justerer jeg spillet eller påfører en let smørefilm.
Tilpasning af materiale til stansmaskinens kapacitet
Krav til tonnage og presseklassificering
Din presse har en maksimal stanskraft, og hver kombination af materiale og tykkelse kræver sin andel heraf. Jeg udfører en hurtig beregning – materialets skærstyrke ganget med omkredsen og tykkelsen – for at sikre, at jeg forbliver under maskinens angivne tonnage. Overskrid den, og værktøjsfejl bliver kun et spørgsmål om tid.
Værktøjskompatibilitet og spaltning
Forskellige materialer kræver forskellige diespaltninger. Rustfrit stål kan kræve 8 % af pladetykkelsen, mens aluminium kan klare sig med 4 %. Når jeg overholder den korrekte spaltning, opnår jeg renere kanter, mindre burr og mere lydsvag drift.
Forholdet mellem pladetykkelse og stansdiameter
En generel regel, jeg følger, er aldrig at stanse et hul med en diameter mindre end pladetykkelsen i højstyrkelegeringer. Bryd dette forhold, og risikoen for stansknæk og slug-pulling stiger kraftigt.
Overvejelser vedrørende omkostninger, tilgængelighed og bæredygtighed
Pladeomkostning versus udskudssats
Et billigere materiale er ikke altid den fordel, det ser ud til at være. Hvis jeg skal kassere 10 % af hver plade på grund af ujævnheder eller mikrorevner, stiger omkostningerne pr. komponent kraftigt. Jeg foretager en hurtig ROI-beregning, hvor jeg sammenligner højtkvalitetsplader med lavere udskudsrater med budgetplader, der har en højere andel af forkastede dele.
Forsyningskædens pålidelighed
En perfekt specifikation betyder intet, hvis materialet ikke kan leveres til tiden. Jeg opretholder en A-liste over leverandører af kritiske legeringer og bekræfter altid leveringstiderne, inden jeg lover leveringsdatoer til kunderne.
Genanvendelsesmuligheder og miljøpåvirkning
Kunder stiller i stigende grad krav om mere miljøvenlige muligheder. Aluminium og blødt stål scorer højt for genbrugelighed, mens eksotiske legeringer måske kræver særlig bortskaffelse. At fremhæve et materials bæredygtige profil kan hjælpe med at sikre kontrakter på økologisk bevidste markeder.
Praktiske trin til vurdering af materiale til et nyt perforeringsprojekt
Prototypeperforeringstests
Før jeg går i gang med en fuld produktionsrække, stanser jeg en lille serie og inspicerer kvaliteten af kanterne, udvælgelsen af stansaffaldet og slitage på stansen under et mikroskop. Hvis resultaterne ikke er skarpe, justerer jeg spillet eller prøver en anden legering.
Tjekliste til inspektion af kantkvalitet
Jeg holder øje med fire røde flag: flæskehøjde over 10 % af pladetykkelsen, omkringbøjning på over 15 %, mikrorevner og træk af stansaffaldet. Et enkelt af disse signaler fortæller mig, at materialet og værktøjet ikke passer sammen optimalt.
Justering af parametre baseret på feedback
Nogle gange løser en simpel reduktion af hastigheden eller en ændring af smøremidlet problemet. Andre gange er det nødvendigt at skifte til en stans med en mere avanceret belægning, eller endda genforhandle materialekravene med kunden. Nøglen er at dokumentere alle ændringer, så næste opgave kan starte fra en optimeret basis.
Ofte stillede spørgsmål
Hvordan ved jeg, om et materiale til stansning er for hårdt til min presse?
Beregn den nødvendige tonnage som skærstyrken ganget med omkredsen ganget med tykkelsen. Hvis den overstiger 80 % af din pressekapacitet, skal du overveje en blødere legering eller en maskine med større kapacitet.
Kan jeg stanse rustfrit stål uden at ødelægge mit værktøj?
Ja. Brug belagte hurtigstål- eller carbidstansere, forøg diespillet til 8–10 % og tilføj smøring for at begrænse varmeudvikling og klistring.
Hvad er den ideelle spaltning til stansning af aluminium?
Mål efter 4–5 % af materialetykkelsen. For stor spaltning giver fælser, mens for lille spaltning øger stanserbelastningen og slitage.
Har materialekornretningen betydning ved stansning?
Det har den helt sikkert. Ved stansning vinkelret på kornretningen mindskes revning, og kantkvaliteten forbedres – især ved højstyrkestål.
Hvordan kan jeg reducere fælshøjden på materialer med stor tykkelse?
Prøv teknikker som dobbeltstansning eller nibbling, skarpere værktøj og optimeret spaltning. Med den rigtige indstilling kan sekundære afgrædningsoperationer begrænses til et minimum.
Konklusion
At vælge det rigtige materiale til stansning er lige så meget videnskab som erfaring. Ved at afveje materialeegenskaberne, matche dem med din pressekapacitet og tage omkostninger samt bæredygtighed i betragtning, undgår du dyre overraskelser og holder produktionen i tid.
Hvis du har brug for hjælp til at afprøve materialer eller skaffe højkvalitetsplader, så kontakt JUGAO-teamet. Jeg er altid klar til at dele testdata, anbefale værktøj og hjælpe dig med at stanse mere intelligent frem for hårdere.

