





Proč je zkušební chod ohýbače trubek po instalaci tak důležitý?
Stroj je nainstalován, zapojení je dokončeno a zarovnání provedeno. Vše vypadá, že je připraveno k provozu, ale skutečným testem kvality instalace není okamžik zapnutí napájení – je to okamžik, kdy stroj ohne první trubku.
Mnoho chyb při instalaci není viditelných, když stroj běží bez zátěže; problémy se projeví až tehdy, když je stroj zatížený a aktivně ohýbá trubky. Právě to je účel zkouškového běhu: slouží jako poslední příležitost k komplexnímu ověření před zahájením plné výroby. Zjištění a vyřešení problémů v tomto stadiu minimalizuje náklady a usnadňuje úpravy.
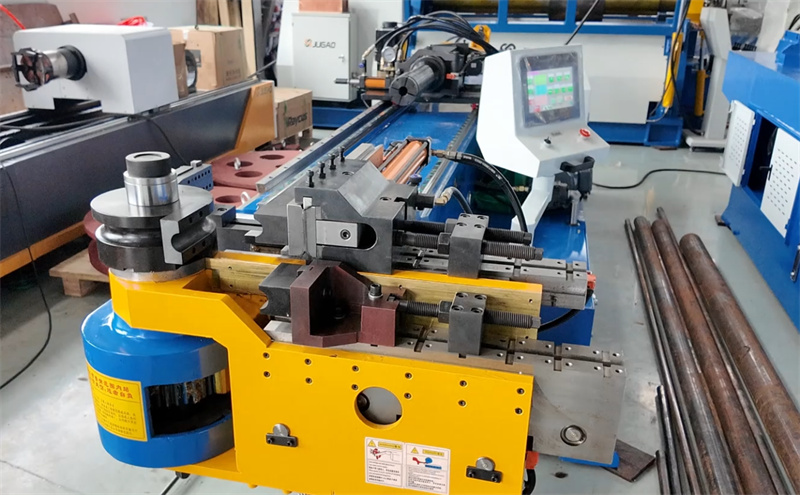
Co zkouškový běh ověřuje?
Jednoduše řečeno, pokrývá čtyři klíčové oblasti: celkovou stabilitu stroje, splnění požadavků na přesnost a opakovatelnost ohýbání, správné zarovnání nástrojů a trubek a integritu mechanických a elektrických systémů souvisejících s instalací.
Ačkoli tyto cíle mohou znít jednoduše, každý z nich přímo ovlivňuje budoucí výrobní efektivitu a kvalitu výrobků. Zvláště důležitá je opakovatelnost – vyrobit jedinou trubku vyhovující požadavkům není obtížné; skutečnou výzvou je zajistit, aby *každá* trubka splňovala daný standard.
Ověřte dvě věci ještě před zahájením
Za prvé zkontrolujte vyvážení a ukotvení stroje. Znovu prozkoumejte lože stroje a hlavní rám pomocí přesného niveletu, abyste zajistili, že je úroveň v rámci povoleného rozsahu. Kotvící šrouby musí být podle specifikací utaženy rovnoměrně; vyhýbejte se nerovnoměrnému namáhání. Nerovnoměrné upevnění může snadno vést k vibracím a posunům během zkušebního chodu.
Za druhé zkontrolujte elektrická a hydraulická připojení. Ověřte napětí a fázovou rovnováhu napájecího zdroje, zajistěte spolehlivé uzemnění a zkontrolujte trasování a přípojky hydraulických hadic na případné úniky. Nestabilní napájení nebo drobné hydraulické úniky mohou ovlivnit servoregulaci a konzistenci ohýbání během zkušební výroby.
Zkušební výroba probíhá ve více krocích
Krok jedna: Provoz bez zatížení. Proveďte cyklus všech os, upínacích zařízení, mandrilů a rotačních pohybů bez nainstalované trubky. Pozorně naslouchejte neobvyklým zvukům, vibracím nebo trhavým pohybům. Takové příznaky obvykle ukazují na problémy s zarovnáním nebo nesprávné utažení – problémy, které lze v této fázi snadno odstranit.
Krok dva: Jednoduchý ohybový test. Začněte jedním ohbem pomocí standardního poloměru a krátké délky trubky. Pokud existují problémy s instalací, i takový jednoduchý ohyb odhalí tyto problémy prostřednictvím úhlových odchylek, povrchových škrábanců nebo neočekávaného pružného zpětného chování.
Krok tři: Kontrola přesnosti a opakovatelnosti. Opakovaně ohněte stejnou součást a porovnejte výsledky. Pokud se úhly mezi jednotlivými kusy liší, možnými příčinami mohou být nedokončené vyrovnání stroje, nesprávné zarovnání nástrojů nebo zbytkové napětí v rámu stroje způsobené procesem instalace. Tyto problémy je mnohem snazší vyřešit právě nyní než po zahájení plnohodnotné výroby.
Běžné problémy s instalací během zkušební výroby
Nesouhlas mezi nástroji a střednicí stroje. Jedná se o jednu z nejčastějších potíží během zkušební výroby, často způsobenou nesprávnou instalací ohýbací hlavy nebo chybným nastavením nástrojů. Příznaky zahrnují elipticitu trubky, nerovnoměrné ztenčení stěny a povrchové stopy nástrojů.
Nedostatečná upínací síla nebo nesprávné umístění jádra. Prokluz nebo vrásčení trubky při zkušebních ohybích může působit dojmem problémů souvisejících s procesem, avšak často jsou spojeny s instalací a zarovnáním. U správně nainstalovaného stroje je reakce na jemné doladění parametrů předvídatelná.
Vibrace nebo hluk za zatížení. Vibrace během ohýbání jsou zřetelným varovným signálem, obvykle ukazujícím na problémy s ukotvením, nerovnoměrný kontakt se zemí nebo povolené mechanické spoje zanechané po instalaci. Provádění zkušební výroby za zatížení je nejrychlejší způsob, jak tyto problémy identifikovat.
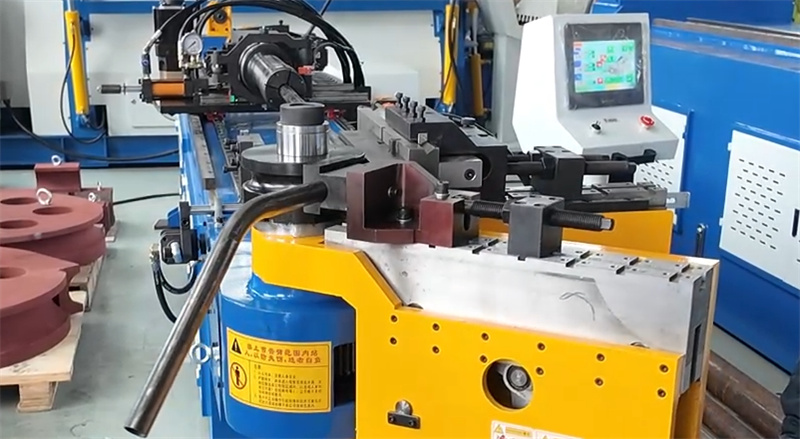
Zásady pro jemné doladění parametrů
Vyhněte se používání maximální rychlosti během zkušební výroby. Pomalý, kontrolovaný pohyb umožňuje lepší pozorování provozního stavu stroje a pomáhá rozlišit problémy způsobené montáží od problémů souvisejících s nastavením technologického procesu. Zvyšujte tlak a rychlost postupně až poté, co potvrdíte, že vše funguje správně.
Přesnost otáčení a posuvu jsou klíčové ukazatele správné montáže. Odchylky pozorované během zkušební výroby obvykle signalizují nutnost upravit zarovnání enkodéru nebo mechanickou montáž.
Několik často kladených otázek
Jak dlouho trvá zkušební běh?
Trvá tak dlouho, dokud se přesnost a opakovatelnost ohýbání neustálí po několika cyklech. V závislosti na složitosti dílu to může trvat od několika hodin až po několik dnů.
Může zkušební běh odhalit všechny chyby montáže? Ne každý problém se projeví okamžitě, avšak je to nejúčinnější způsob, jak identifikovat závažné mechanické, elektrické a zarovnávací chyby ještě před zahájením plnohodnotné výroby.
Z jakých materiálů se provádí zkušební běh?
Musíte použít stejnou šarži materiálu, která je určena pro skutečnou výrobu. Různé materiály mají různé ohýbací vlastnosti; použití jiných materiálů by učinilo výsledky zkušebního běhu bezvýznamnými.
Zkušební běh není pouze formální procedurou. Je to vaše nejlepší příležitost včas odhalit chyby při instalaci a zajistit dlouhodobou přesnost ohýbání. Včasná identifikace problémů a jejich vyřešení zaručuje hladký průběh výrobního procesu.

