





Препоръчителни мерки при работа с машина за огъване на профили
Машината за огъване на профили има дъгообразна, надолу регулируема конструкция. Горният вал е фиксиран, а двата долни вала се движат по дъга спрямо горния вал около централна ос. Основната функция на машината за огъване на профили е предварителното огъване на краищата на профила и огъването и деформирането му. Едновременно двата долни вала служат и като основни предавателни вала, задвижвани от хидравлични мотори, за да оформят огънатия профил.
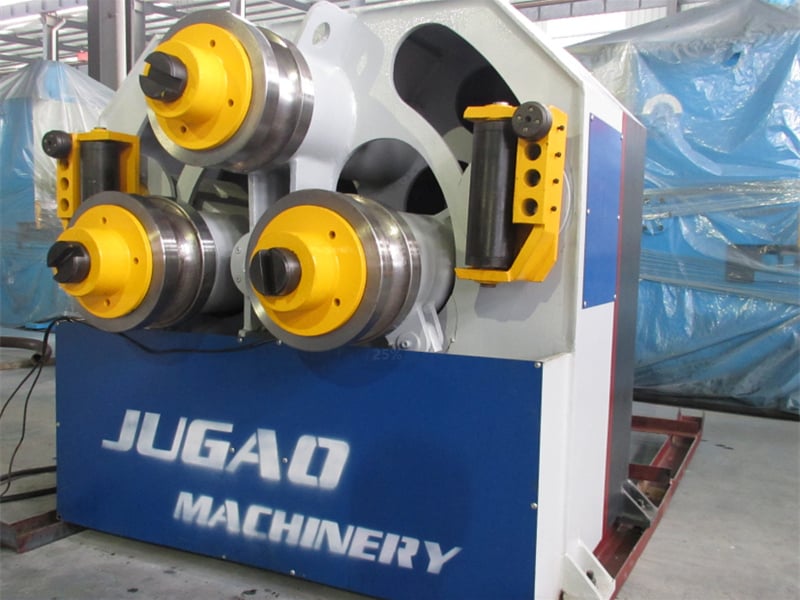
За предотвратяване на усукване и деформация на профила по време на процеса на огъване и за подобряване на точността на огъването са добавени два опорни вала и колела, които могат да се местят вертикално нагоре и надолу, за да се адаптират към профили с различни спецификации и радиуси на огъване.
Машината за гънене на профили е хидравлично задвижвана, с централизирано електрическо управление на движението нагоре и надолу на двете долни ролки. Тя е оборудвана с цифров дисплей и се управлява централизирано от работната маса. Машината има рационална конструкция, стабилна производителност и добри ефекти за спестяване на енергия и материали.
Важни точки при експлоатацията на машината за гънене на профили:
1. Първо закрепете горния шаблон, като осигурите подравняване на центъра на тежестта на шаблона и центъра на натисковата глава. Горната и долната повърхности на шаблона трябва да се прилягат плътно с еднакви зазори, а също така проверете дали горният шаблон има достатъчен ход.
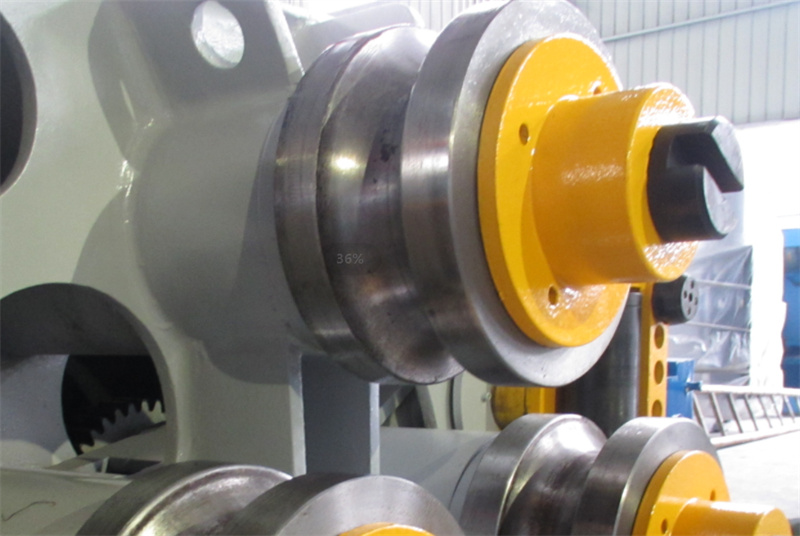
2. Стартирайте машината за гънене на профили, извършете пробно пресоване и проверете за каквито и да било аномалии и правилно смазване. При детайли, които е трудно да се извадят от шаблона, добавете подходящ смазъчен материал или масло, за да намалите триенето и да улесните изваждането.
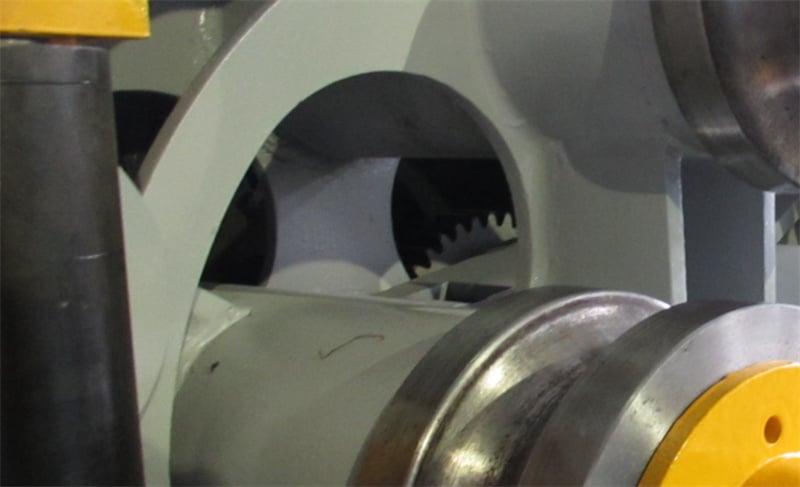
3. Преди официалното огъване отново проверете дали номерът и размерите на заготовката съответстват на чертежите и дали върху заготовката има заострени ръбове, които биха могли да повлияят на качеството на пресоването. При големи серии заготовки трябва да се инсталират регулируеми позиционни блокове; всички отклонения трябва незабавно да се коригират.
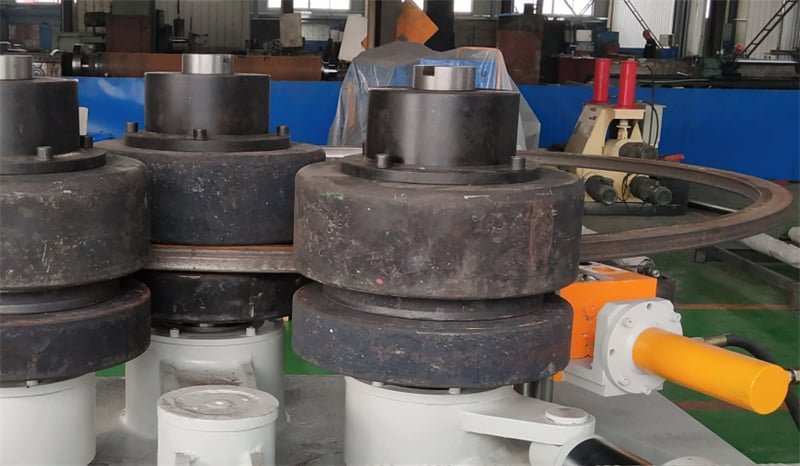
4. Не докосвайте заготовките с ръце директно върху матрицата на машината за огъване на профили. По-големите заготовки могат да се обработват отвън на матрицата. За заготовки, по-малки от матрицата, използвайте други инструменти за тяхната обработка.

