





Pres Delme Maşınının Xidmət Ömrünü Uzatmaq Üçün Sübut Olunmuş Bakım Strategiyaları
Müasir dəmir-çelik istehsalında pres delmə avadanlığının işləmə müddətini maksimuma çatdırmaq, davamlı istehsal xətlərini saxlamaq və maşınlar investisiyalarını qorumaq üçün çox vacibdir. Planlaşdırılmamış maşın dayanmaları və ya bahalı komponentlərin tam təmiri zavodun istehsal səmərəliliyini ciddi şəkildə zəiflədir. Bu texniki əməliyyat rəhbərində JUGAO uzun illər ərzində sınaqdan keçirilmiş profilaktik təmir prosedurlarını, mühit qoruyucu tədbirləri və presin performansını qorumaq, tez-tez aşınmanı aradan qaldırmaq və uzunmüddətli istehsal planları ərzində sabit emal keyfiyyətini təmin etmək üçün nəzərdə tutulmuş əməliyyat protokollarını təqdim edir.
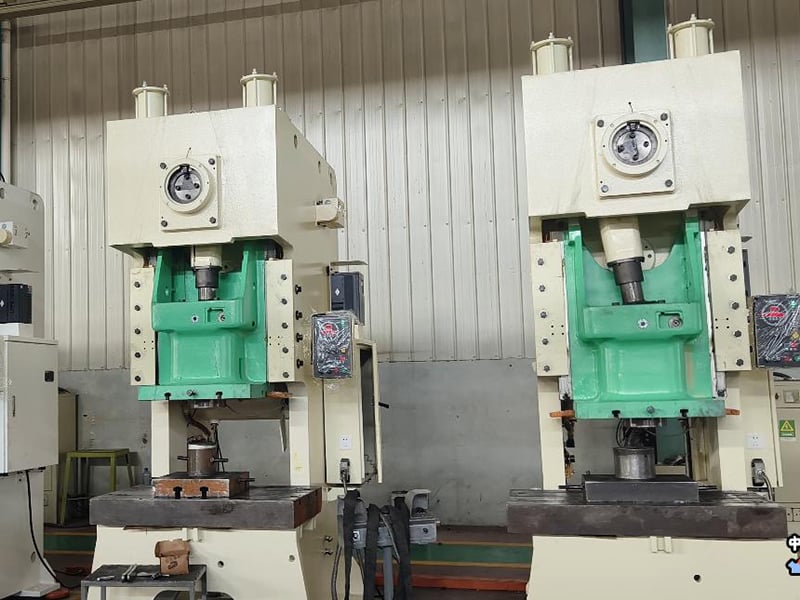
Uzunmüddətli avadanlıq bütövlüyü üçün sistemli rutin yoxlamalar
Addım 1: Gündəlik vizual yoxlamalar və təhlükəsizlik bloklama diaqnostikası
Dəyişdirici əməliyyatlara başlamazdan əvvəl maşın texnikləri maye sızıntılarını, struktur aşınmasını və ya qısmən sökülmüş bərkidici elementləri aşkar etmək üçün ətraflı fiziki dolaşma keçirməlidirlər. Eyni zamanda, bütün fiziki təhlükəsizlik qoruyucularını, avtomatik fəaliyyətdən çıxarma idarəetmə sistemlərini və optoelektronik bloklama cihazlarını sınayaraq onların tam cavabverici olduğunu yoxlamalıdırlar. Kiçik nasazlıqların — məsələn, bir somunun sökülməsi və ya təhlükəsizlik qoruyucusunun mikro-qırılması — müəyyən edilməsi yüksək sürətli iş rejimində əsas sistem arızalarının qarşısını alır.
Addım 2: Alətlərin mərkəzliliyi, uyğunlaşdırılması və kəsici kənarların aşınma səviyyəsinin qiymətləndirilməsi
Zərbə və kalıp mərkəzliliyinin və kəsici kənarların vəziyyətinin sərt yoxlanılması vacibdir. Uyğunlaşdırılmamış alətlər tarazsız yan qüvvələr yaradır ki, bu da çubuq istiqamətləndiricilərində, buruq qutularında və dayaq bazasında aşınmanı sürətləndirir. Əgər alətlərin kənarlarında çatlar, artıq radiuslu aşınma və ya yapışma müşahidə olunursa, texniklər detalların dəqiqliyini və maşının həndəsi parametrlərini qorumaq üçün dərhal səthi yenidən cilalama və ya alətin əvəz edilməsini planlaşdırmalıdırlar.
Tamamilə Kompleks Sıxlama Protokolları və Texniki Xidmət Çərçivəsi
Dərəcəyə Gördə Seçilmiş Yağlar və Yüksək Performanslı Qreyslər
Sürtünməni idarə etmək üçün istehsalçının təyin etdiyi maye spesifikasiyalarına qati surətdə əməl etmək məcburidir. Təsdiqlənmiş hidravlik yağlar və litium/sintetik qreyslər üçün mərkəzləşdirilmiş qeydiyyat sistemi yaradın və uyğun olmayan ticari əvəzedicilərdən çəkinin. Yüksək keyfiyyətli sıxlayıcılar, sürüşmə kələbəkləri, əsas buraxma yataqları və hidravlik möhürlər üzərində yüksək istilik və təzyiq yükləri altında film möhkəmliyini qoruyaraq, istiliklə bağlı parçalanmanı qarşısını alır.
Nizamlı Sıxlama Cədvəlinin Hazırlanması
Quruluşlu sıxlama dövrünü təyin edin: yüksək tezlikli avtomatik presslər üçün hər 100 iş saatı, orta yükə malik avadanlıqlar üçün isə hər 250 saatda. Texniki xidmət tapşırıqları bütün qreys pəncərələrinin yağlanması, xətti yön verici rayların yağlanması və hidravlik rezervuar səviyyələrinin təhlili ilə əhatə olunur. Standartlaşdırılmış texniki xidmət jurnalı texniklərin məsuliyyətini təmin edir və prosesin təkrarlanmasını gücləndirir.
Mühit Tənzimləməsi və Sənaye Qurğusunun İstehsal Sahəsi Standartları
Sənaye Qurğusunun Ətraf Mühitin Temperaturu və Nisbi Rütubət Səviyyələrinin Tənzimlənməsi
Tənzimlənməyən istehsal mühiti maşınların tez aşınmasına səbəb olur. Ətrafda artıq rütubət açıq səthlərdə oksidləşməyə, çox yüksək temperatur isə hidravlik möhürlərə və elastomer borulara zərər verir. JUGAO ətraf temperaturunu 15–25 °C (59–77 °F) daxilində, nisbi rütubəti isə 60% altına saxlamağı tövsiyə edir; mövsümi dəyişikliklər zamanı sənaye tipi rütubət giderici və ya iqlim idarəetmə sistemlərindən istifadə etmək lazımdır.
İş Yerlərində Təmizlik və Qalıq Materialların İdarə Edilməsi Qaydalarının Müəyyənləşdirilməsi
Yığılmış metal qırıntıları, qabarıq təbəqələr və havada asılı olan tozlar sürüşmə yataqlarında xətlənməyə və möhürlərin pozulmasına səbəb olur. Hər iş növbəsinin sonunda zəminin süpürülməsi, maşın bazalarının ətrafının vakuumla təmizlənməsi və toplama qablarının üstünə qoruyucu qırıntı qoruyucularının quraşdırılması mütləq tətbiq edilməlidir. Aşındırıcı hissəciklərin birikməsinin aradan qaldırılması sürüşmə səthlərini qoruyur və əməliyyat təhlükəsizliyini artırır.
Operatorların Təlim Proqramları və Əməliyyat Parametrlərinin Nəzarəti
Standartlaşdırılmış Operator Təlim Standartlarının Tətbiqi
Tonaj həddi, vurğu tənzimləmə parametrləri və materialların idarə edilməsi prosedurları daxil olmaqla, maşın operatorları üçün dövri yeniləyici təlimlər keçirin. Döyüntü maşınlarını nominal güc səviyyəsindən artıq istismar etmək və ya uyğunsuz vurğu dərinliyi ilə işlətmək mexaniki yorulmanı ciddi şəkildə sürətləndirir və daimi çərçivə deformasiyasına səbəb olma riskini artırır.
Əsas Maşın Performans Göstəricilərinin və Xəbərdarlıq Qeydlərinin İzlenmesi
Müasir CNC döyüntü presləri iş tonajı, dövr tezliyi və sistem xəbərdarlıqları kimi əməliyyat göstəricilərini izləyən onboard telemetriya funksiyasına malikdir. JUGAO qeyri-adi tendensiyaları – məsələn, anidən tonaj artımı və ya temperatur dəyişikliklərini müəyyən etmək üçün həftəlik məlumat təhlillərini tövsiyə edir; bu da avadanlığın sıradan çıxmasından əvvəl proqnozlaşdırıcı texniki xidmət imkanı yaradır.
Strateji Ehtiyat Hissələrinin İdarə Edilməsi
Təhlükəsizlik Baxımından Mühüm Yüksək Aşınma Ehtiyat Hissələrinin Saxlanması
Hidravlik möhürlər, O-halkalar, maye süzgəcləri və zərbə ucları daxil olmaqla əsas istehlak edilən komponentlərdən təchizat anbarında ehtiyat ehtiyatı saxlayın. Təhlükəsizlik üçün vacib rezerv hissələrinin saxlanması, qabaqcadan planlaşdırılmış texniki xidmət zamanı və ya gözlənilmədən baş verən aşınma hallarında sürətli komponent dəyişikliklərini təmin edir və çatışmazlıq riskini azaldır.
Orijinal OEM əvəz edilən komponentlərdən istifadə etmək
Orijinal OEM hissələrinin quraşdırılması tam ölçülü dəqiqliyi və metallurgik uyğunluğu təmin edir. Bazar sonrası alternativlər qısa müddətli xərc qənaəti təklif edə bilər, lakin sabit olmayan sərtlik və ya ölçülü sapmalar maşının erkən aşınmasına və struktur sabitliyinin pozulmasına səbəb ola bilər.
Tez-tez verilən suallar (TTVS)
S: Hidravlik maye süzgəcləri hansı müddətdə dəyişdirilməlidir?
C: JUGAO hidravlik maye süzgəc patronlarının hər 500 iş saatından sonra və ya yarım ildən bir, hansı müddət əvvəlcədən baş versə, dəyişdirilməsini tövsiyə edir. Təmiz hidravlik yağ valf çubuqlarının yapışmasını qarşısını alır və daxili nasos pərlərini zərrəciklərin səbəb olduğu zədələrdən qoruyur.
S: Delme avadanlığı üçün avtomatlaşdırılmış və ya nəzarətsiz istismar tövsiyə olunurmu?
A: Nəzarətsiz işləmə qətiyyən tövsiyə olunmur. Təhlükəsizlik blokları və ya sensor siqnalları halında dərhal cavab vermək üçün sertifikatlı personalın mövcud olması lazımdır; bu, kiçik material tıxanmalarının ciddi alət və ya maşın zədələnməsinə çevrilməsini qarşısını alır.
S: Aktiv olmayan delme və kalıp alətlərinin saxlanması üçün tövsiyə olunan prosedurlar nələrdir?
A: Deliciləri və kalıpları ətraflı təmizləyin, pas qarşısını alan saxlama yağının bərabər qatını tətbiq edin və alət vahidlərini iqlim nəzarəti olan şkafda qoruyucu qablarda saxlayın. Sistemli və quru saxlama paslanmanı və fiziki zərbə zədələrini qarşısını alır.
Xülasə və JUGAO Texniki Dəstəyi
Pres qəlibləmə avadanlığının işləmə müddətini uzatmaq üçün tam təmir mədəniyyəti tələb olunur: gündəlik yoxlamalar, dəqiq yağlama rejimləri, sərt ekoloji nəzarət və ixtisaslaşmış maşın operatorluğu birləşməsi. Bu mühəndislik ən yaxşı təcrübələrinə əməl etmək planlaşdırılmamış dayanmaları əhəmiyyətli dərəcədə azaldır, ümumi işlətmə xərclərini aşağı salır və sabit, yüksək dəqiqlikli istehsalat çıxışını təmin edir. Xüsusi təmir cədvəlləşdirilməsi, diaqnostika dəstəyi və orijinal fabrik ehtiyat hissələri üçün, zəhmət olmasa, JUGAO-un ixtisaslaşmış xidmət komandası ilə əlaqə saxlayın.

