





Hidravlik Pres Frezi Üzrə İşlətmə Təlimatları
Hidravlik pres-bükücü maşınının Q235 lövhə metalını emal etmək üçün istifadəsinə qısa təqdimat:
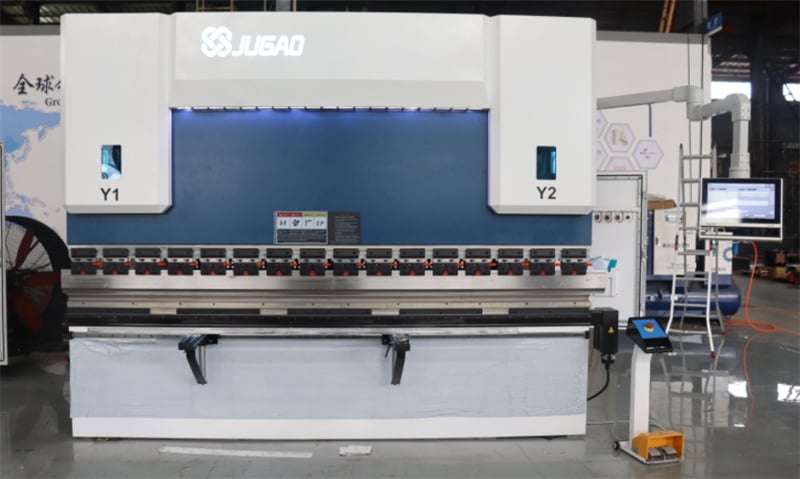
1. İlk öncə elektrik təchizatını qoşun. İdarəetmə panelindəki açar düyməsini açın, sonra yağ nasosunun işə salınması düyməsinə basın. Yağ nasosunun işlədiyini eşidəcəksiniz. (Bu vaxt maşın işləməyəcək.)
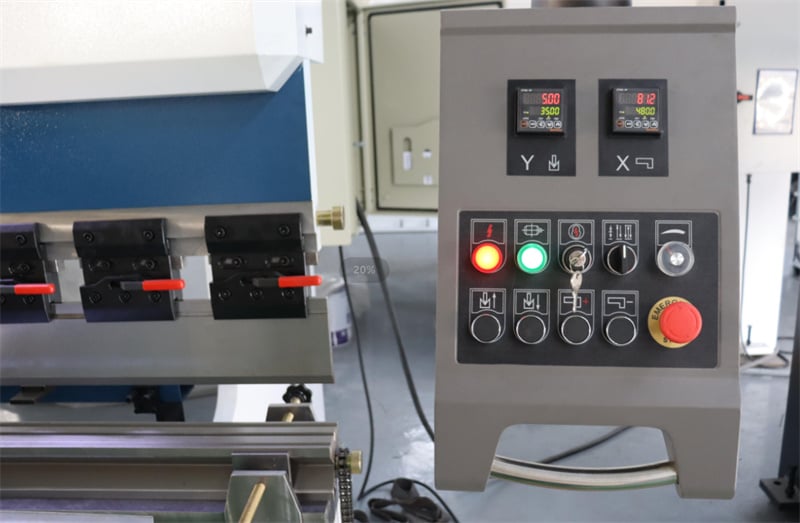
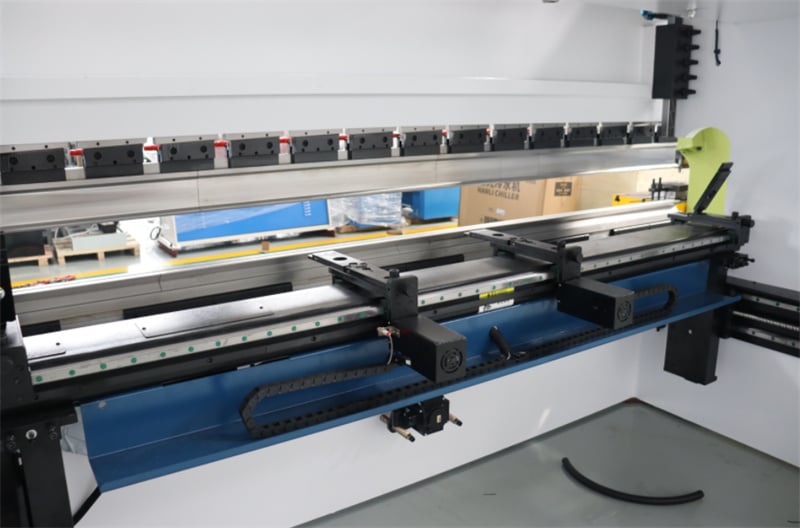
2. Vurğu tənzimlənməsi: Bükülən maşından istifadə edərkən vurğu tənzimlənməsinə diqqət yetirin. Bükülmədən əvvəl həmişə sınaq işi aparın. Yuxarı die aşağıya doğru enəndə onun alt hissəsində levha qalınlığına bərabər boşluq olmalıdır. Əks halda die və maşın zədələnəcək. Vurğu tənzimlənməsi sürətli tənzimləmə üçün elektriklə və dəqiq tənzimləmə üçün əl ilə aparıla bilər.
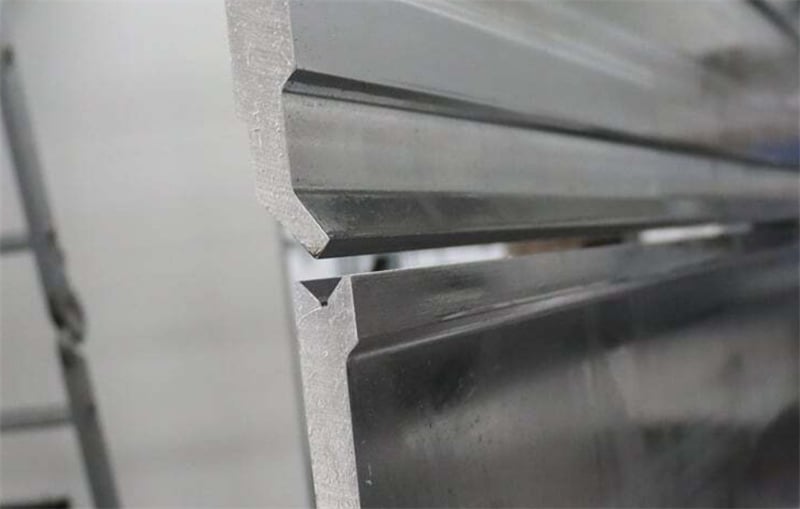
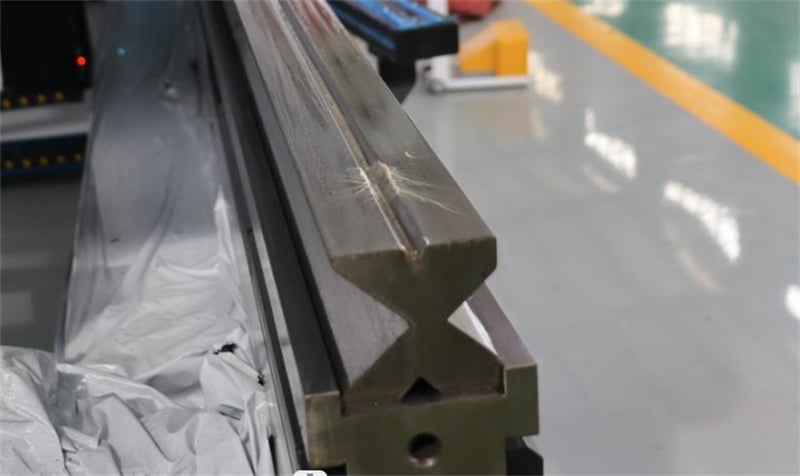
3. Bükülən çuxurun seçilməsi: Ümumiyyətlə, çuxur eni levha qalınlığının 8 dəfəsi qədər seçilir. Məsələn, 4 mm-lik metal levhanı bükərkən təxminən 32 mm-lik çuxur seçin.
4. Arxa ölçü verici tənzimlənməsi: Ümumiyyətlə, elektriklə sürətli tənzimləmə və əl ilə dəqiq tənzimləmə variantları mövcuddur; üsullar kəsici maşınlar üçün olanlarla eynidir.
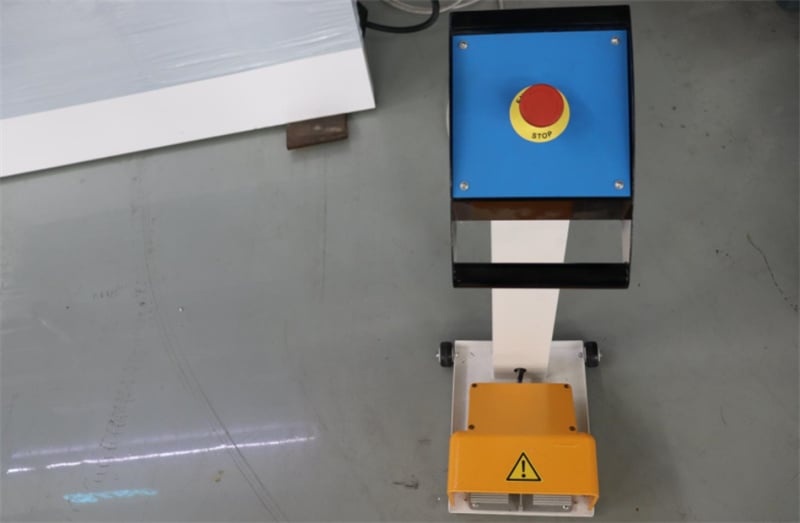
5. Qurma prosesini başlatmaq üçün ayaq düyməsinə basın. Kəsici maşınlardan fərqli olaraq, qurucu maşınlar ayaq düyməsi buraxıldıqda istənilən vaxtda dayandırıla bilər; düyməyə yenidən basdıqda qurma prosesi davam edər. Qurucu Maşının Təhlükəsizlikdə İşlətmə Qaydaları: 1. Maşın aləti operatorunun təhlükəsizlikdə işlətmə qaydalarına qati surətdə əməl edin və tələb olunan şəkildə uyğun şəxsi mühafizə vasitələrini geyinin.
6. İşə başlamazdan əvvəl motorun, düymələrin, elektrik kabelinin və torpaqlamanın normal və möhkəm olduğunu diqqətlə yoxlayın. Bütün idarəetmə hissələrinin və düymələrin düzgün vəziyyətdə olduğunu yoxlayın.
Yuxarı və aşağı kalıpların üst-üstə düşməsini və möhkəmliyini yoxlayın; bütün mövqe verən cihazların detalların tələblərinə cavab verdiyini yoxlayın.
7. Yuxarı sürüşmə hissəsi və bütün mövqe verən oxlar sıfır nöqtəsində deyilsə, sıfır nöqtəsinə qayıtma proqramını işə salın.
8. Avadanlıq işə salındıqdan sonra onu 1–2 dəqiqə boş işlətmək lazımdır; bununla yuxarı sürüşmə hissəsi tam hərəkət diapazonunu 2–3 dəfə edər. Hər hansı qeyri-adi səs və ya nasazlıq aşkar edildikdə, avadanlığı dərhal dayandırın, problemi aradan qaldırın və yalnız bütün göstəricilər normal olduqdan sonra işə başlayın. 9. İş zamanı bir nəfər ümumi əmr verərək operatorla materialı daxil edən və sıxan şəxslər arasındakı sıx əlaqəni təmin etməlidir. Bütün şəxslər təhlükəsiz yerlərdə olduqdan sonra yalnızca əyilmə siqnalı verilməlidir.
10. Əyilmə zamanı metal lövhə möhkəm sıxılmalıdır ki, o, burulmasın və zədələnməyə səbəb olmasın.
11. Metal lövhəni sıxan kalıbı tənzimləməzdən əvvəl elektrik enerjisi kəsilməli və avadanlıq dayandırılmalıdır.
12. Dəyişkən aşağı kalıbın açılışını dəyişdirərkən aşağı kalıb ilə heç bir material təmasda olmamalıdır.
13. Avadanlıq işləyərkən heç kim maşının arxasında durmamalıdır.
14. Metal lövhəni yalnız bir ucundan əyilməsi qəti qadağandır.
15. İş parçası və ya kalıp işləmə zamanı yerindən çıxmış kimi aşkar edilərsə, maşın dayandırılmalı və düzəldilməlidir. Maşın işləyərkən əllə düzəliş etmək qolun zədələnməsini qarşısını almaq üçün qəti qadağandır.
16. Maşının performans səviyyəsindən artıq qalın dəmir lövhələr, su verilmiş polad lövhələr, legirlənmiş polad, kvadrat polad və ya lövhə metalı qırmaq qadağandır, çünki bu maşına zərər verə bilər.
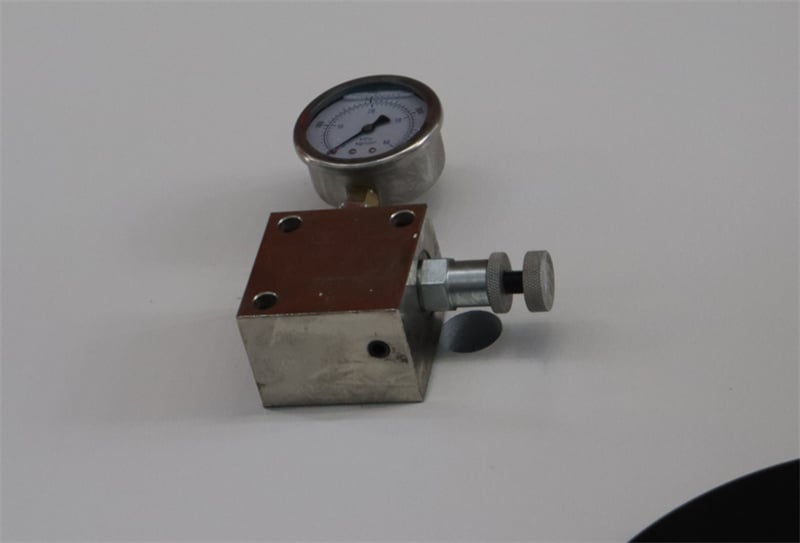
17. Yuxarı və aşağı kalıpların uyğunluğunu müntəzəm olaraq yoxlayın; təzyiq göstəricisinin göstərişlərinin spesifikasiyalara uyğun olduğunu təmin edin.
18. Hər hansı bir anormal vəziyyətdə maşın dərhal dayandırılmalı, səbəbi araşdırılmalı və problem tezliklə həll edilməlidir.
19. Maşını söndürməzdən əvvəl yan silindrlərin altındakı aşağı kalıbın üstünə ağac bloklar qoyun və yuxarı sürüşməni blokların üstünə endirin.
20. Əvvəlcə idarəetmə sistemi proqramından çıxın, sonra elektrik təchizatını kəsin.

