





Hoekom is die proefbedryf van 'n pypbuigmeganisme noodsaaklik na installasie?
Die masjien is geïnstalleer, die bedrading is voltooi en die vlakmaking is gedoen. Alles lyk gereed om te begin, maar die werklike toets van installasiekwaliteit is nie die oomblik wat die krag aangeskakel word nie—dit is wanneer die masjien sy eerste pyp buig.
Baie installasiefoute is onsigbaar wanneer die masjien sonder las bedryf word; probleme kom eers na vore toe sodra die masjien onder las is en aktief buigpyp verwerk. Dit is presies die doel van die proefbedryf: dit dien as die finale geleentheid vir ’n omvattende verifikasie voordat volle produksie begin. Die opsporing en oplossing van probleme in hierdie stadium verminder koste en maak aanpassings baie makliker.
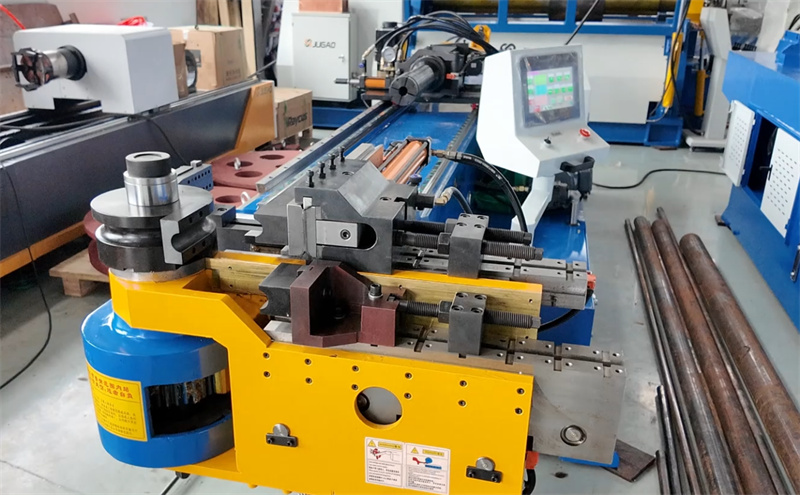
Wat verifieer die proefbedryf?
Eenvoudig gestel, dit dek vier sleutelareas: die algehele stabiliteit van die masjien, of buigakkuraatheid en herhaalbaarheid aan standaarde voldoen, die uitlyning tussen die gereedskap en die pyp, en die integriteit van die meganiese en elektriese stelsels wat met die installasie verband hou.
Hoewel hierdie doelwitte moontlik eenvoudig klink, beïnvloed elkeen direk toekomstige produksiedoeltreffendheid en produkwaliteit. Herhaalbaarheid is veral krities—om ’n enkele konforme pyp te produseer, is nie moeilik nie; die werklike uitdaging lê daarin om te verseker dat *elke* pyp aan die standaard voldoen.
Verifieer twee dinge voordat u begin
Eerst, kontroleer die masjien se vlakheid en ankerstatus. Herondersoek die masjienbed en hoofraam met 'n presisievlak om te verseker dat die vlakheid binne die toelaatbare reeks is. Ankerboutte moet volgens spesifikasies gelykmatig vasgedraai word; vermy ongelyke spanning. Ongegelyke vasmaak kan maklik lei tot vibrasie en verskuiwing tydens die proefloop.
Tweedens, kontroleer elektriese en hidrouliese verbindinge. Verifieer die voedingstroomspanning en fasebalans, verseker betroubare aarding, en ondersoek hidrouliese slange-uitlêing en fittinge vir lekkasies. 'n Ongestabiele kragvoorsiening of klein hidrouliese lekkasies kan die servo-beheer en buigkonsekwentheid tydens die proefproduksieproses beïnvloed.
Proefproduksie vind in verskeie stappe plaas
Stap een: Bedryf sonder las. Deurloop al die asse, klemtoestelle, mandrels en rotasiebewegings sonder ’n buis wat gelaai is. Luister noukeurig vir abnormale geraas, vibrasie of skokkende beweging. Sulke tekens dui gewoonlik op uitlyningsprobleme of onbevredigende vasmaak—probleme wat maklik op hierdie stadium reggestel kan word.
Stap twee: Eenvoudige buigtoets. Begin met ’n enkele buig met ’n standaardstraal en ’n kort buislengte. Indien daar installasieprobleme is, sal selfs ’n eenvoudige buig soos hierdie dit blootstel deur hoekafwykings, oppervlakkratse of onverwagse terugveer.
Stap drie: Kontroleer akkuraatheid en herhaalbaarheid. Buig dieselfde onderdeel herhaaldelik en vergelyk die resultate. Indien die hoeke van stuk tot stuk verskil, sluit moontlike oorsake in onvolledige vlakmaking van die masjien, verkeerd uitgeligte gereedskap of reseduele spanning in die masjienraam as gevolg van die installasieproses. Dit is baie makliker om hierdie probleme nou op te los as nadat volle produksie begin het.
Gewone installasieprobleme tydens proefproduksie
Onlynheid tussen die gereedskap en die masjien se middellyn. Dit is een van die mees algemene probleme tydens prodstuursproduksie, dikwels veroorsaak deur onkorrekte installasie van die buigkop of verkeerde gereedskapopstelling. Simptome sluit buis-ovaliteit, ongelyke wandverdunning en oppervlakgereedskapmerke in.
Onvoldoende klemspeling of verkeerde mandrelposisie. Buisskuiwing of rimpels tydens toetsbuigings kan lyk asof dit prosesverbandhoudende probleme is, maar dit word dikwels met installasie- en uitlyningprobleme geassosieer. Op 'n behoorlik geïnstalleerde masjien is die reaksie op parameterskynverstelling voorspelbaar.
Vibrasie of geraas onder las. Vibrasie tydens buiging is 'n duidelike waarskuwingsteken, wat gewoonlik ankerverwante probleme, ongelyke vloorkontak of lose meganiese verbindings wat vanaf die installasie oorbly, aandui. Die uitvoering van prodstuursproduksie onder las is die vinnigste manier om hierdie probleme te identifiseer.
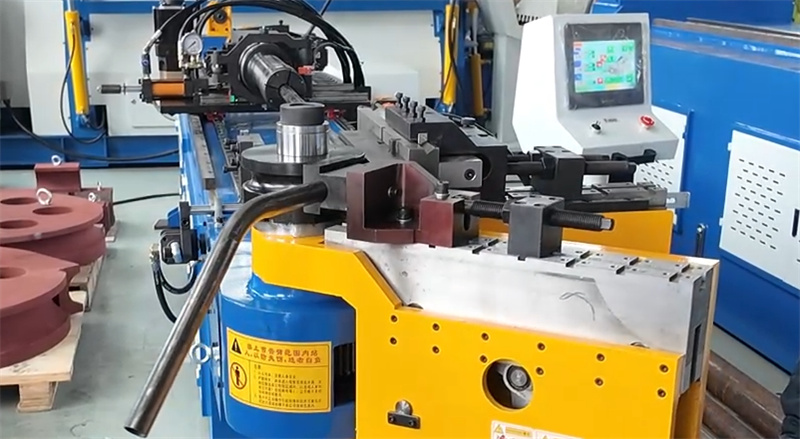
Beginsels vir Parameterskynverstelling
Veer van maksimumspoed tydens prodstelling af. Stadige, beheerde beweging laat ruimte vir beter waarneming van die masjien se bedryfsstatus en help om verskil te maak tussen installasieprobleme en prosesopstelprobleme. Verhoog druk en spoed slegs geleidelik nadat u bevestig het dat alles korrek funksioneer.
Rotasie- en voerakkuraatheid is sleutelindikatore van behoorlike installasie. Afwykings wat tydens prodstelling waargeneem word, dui gewoonlik op die nodigheid om die enkoder-uitlyning of meganiese installasie aan te pas.
'n Paar gereelde vrae
Hoe lank duur ‘n prodstelling?
Dit gaan voort totdat buigakkuraatheid en herhaalbaarheid oor verskeie siklusse stabiel bly. Afhangende van die kompleksiteit van die onderdeel, kan dit van ‘n paar ure tot verskeie dae neem.
Kan ‘n prodstelling al die installasiefoute opspoor? Nie elke probleem kom dadelik na vore nie, maar dit is die doeltreffendste manier om groot meganiese, elektriese en uitlyningsprobleme voor volle produksie te identifiseer.
Watter materiale word vir die proefloop gebruik?
Jy moet dieselfde partjie materiaal wat vir werklike produksie bedoel is, gebruik. Verskillende materiale het verskillende buig eienskappe; die gebruik van verskillende materiale sou die proefresultate betekenisloos maak.
’n Proefloop is nie net ’n formaliteit nie. Dit is jou beste geleentheid om installasiefoute vroeg te ontdek en langtermyn buignakkuratie te verseker. Om probleme vroeg aan die lig te bring en dit vooraf op te los, verseker ’n gladde produksieproses.

