





Wat veroorsaak buigdefekte as gevolg van temperatuurprobleme in pypbuigmashines?
Die kwessie van temperatuur in buigmasjiene is eintlik baie subtiel. U program en mal kan perfek wees, maar die gebuigde pype wil net nie reg uitkom nie—die eerste partij is goed, die tweede partij is misgesentreer; pype wat in die oggend gedroog word, slaag die inspeksie, maar dié wat in die middag gedroog word, is almal misgesentreer. Dikwels is dit nie die masjien wat breek nie, maar die temperatuur wat stilweg speel.
I. Metaaluitsetting as dit verhit word
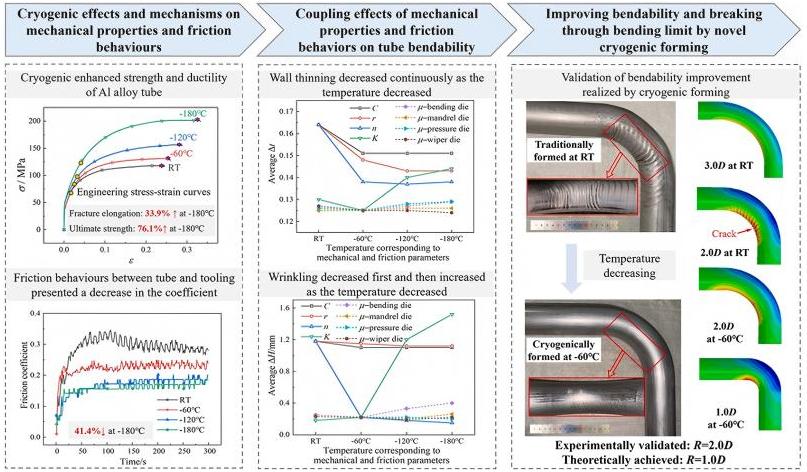
Tydens pypbuiging verhit die pyp self geleidelik as gevolg van vervorming en wrywing. Hoër temperature veroorsaak dat die metaal uitsit, wat tot klein veranderings in die wanddikteverspreiding, deursnee en selfs lengte lei. Vir staal mag hierdie verandering subtiel wees, maar vir aluminium is die effek van termiese uitsetting meer beduidend.
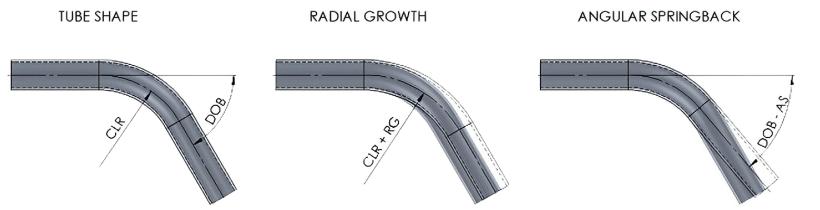
Meer probleemagtig is dat die terugveer-eienskappe van materiale verskil tussen warm en koue toestande. Dieselfde program kan dalk 'n perfekte buighoek met 'n koue pyp produseer, maar met 'n warm pyp kan die terugveer minder of meer wees. Dit is hoekom die gehalte van pype wat deur dieselfde masjien op verskillende tye vervaardig word, wissel—die omgewingstemperatuur verander, en so ook die materiaaltemperatuur.
II. Die maltempertuur verander ook
Tydens die pypbuigproses is daar voortdurende wrywing tussen die pyp en die vorm. Nadat ’n sekere aantal buigings uitgevoer is, styg die temperature van die buigmal, vasgrypmal en mandrel geleidelik. Hoër maltemperature verander die kontaktoestand tussen die pyp en die mal.
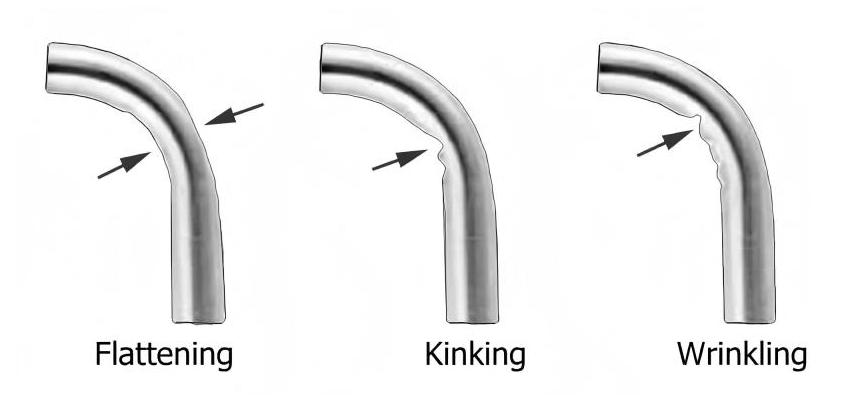
Moenlike probleme op hierdie stadium sluit in: krasse op die pypoppervlak, ongelyke buigweerstand en mislukking van die buigolie op die kontakoppervlak. Hierdie probleme verskyn nie dadelik nie; hulle tree gewoonlik geleidelik na ’n tydperk van bedryf op. Operateurs maak gewoonlik nie hierdie probleme nie met die maltemperatuur nie.
III. Hidrouliese olie-temperatuur beïnvloed direk die buigkrag
Hidrouliese olie is die kragoordragmedium in ’n hidrouliese pypbuigmeganisme. Veranderinge in olie-temperatuur verander sy viskositeit en beïnvloed dus die drukoordragdoeltreffendheid van die stelsel.
By lae temperature is die ol dik, wat lei tot ’n stadiger stelselreaksie en moontlik minder skerp klemaanvrae en buigaksies. By hoë temperature is die ol dun, wat interne lekkasie verhoog en dit moeilik maak om druk te handhaaf, wat moontlik tot onvoldoende buigkrag sal lei. Die gevolg is ’n buighoek wat óf te groot óf te klein is.
Tydens langdurige, aanhoudende produksie sal die oltemperatuur voortdurend styg. Indien dit nie beheer word nie, kan die oltemperatuur die aanvaarbare reeks oorskry, wat nie net die akkuraatheid beïnvloed nie, maar ook die ouwording van seals versnel.
IV. Seisoenale impak van omgewingstemperatuur
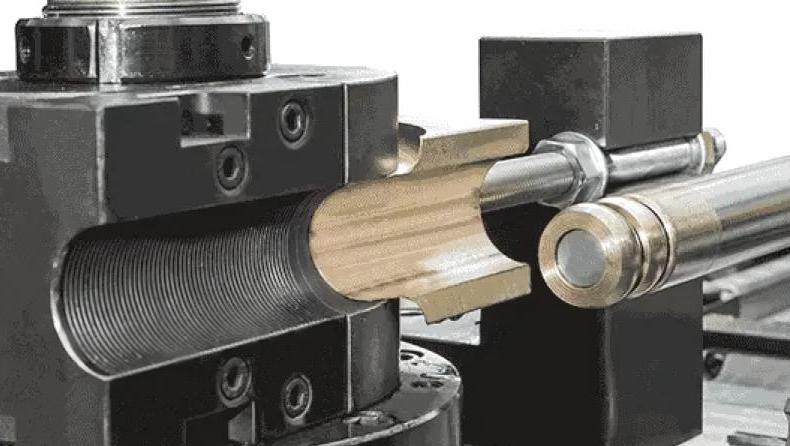
Die lae werkswinkeltemperatuur in winter en die hoë temperatuur in somer beïnvloed ook die pypbuigmeganisme.
Wanneer die masjien koud in winter begin word, is die spasies tussen masjienkomponente kleiner as gevolg van die lae temperatuur, en die hidrouliese olie is ook dikker. Indien stroombeproduksie direk sonder voorverhitting begin word, kan die gehalte van die eerste paar pype verskil van dié van latere pype.
Sommige ervare operateurs het die gewoonte ontwikkel om die masjien vir tien minute na aanstart leeg te laat loop om die masjientemperatuur te laat stabiliseer voordat hulle met werk begin. Hierdie praktyk is baie redelik.
V. Verskeie Metodes vir Temperatuurbeheer
Na elke dag se aanstart moet die masjien vir ’n tydperk leeg laat loop om die hidrouliese olietemperatuur te laat styg en al die komponente tot termiese ewewig te laat kom voordat formele produksie begin.
Tydens aanhoudende groot-skaalproduksie moet die olietemperatuurmeter noukeurig dopgehou word. Indien die olietemperatuur konsekwent hoog bly, moet daar gecontroleer word of die verkoelsisteem behoorlik werk, of die verkoelfan besig is om te draai, en of die oliekoeler verstopt is.
Die keuse van buigolie vir pype is ook baie belangrik. Verskillende merke buigolie het verskillende toepaslike temperatuurreekse. Die keuse van ’n olie wat geskik is vir jou vervaardigingsomgewing, sal lei tot meer stabiele smeerwerking.
Vir hoë-presisieproduksie, oorweeg om lugreëning- of ventilasie-toerusting in die werkswinkel te installeer om die impak van omgewingstemperatuurswankings op die masjiene te verminder.
VI. Sekere metodes vir daaglikse waarneming
’n Olie-temperatuurmeter is ’n belangrike verwysing om te bepaal of die verkoelingsstelsel behoorlik werk. Let ook op veranderings in die kontaktemperatuur van bewegende dele tydens masjienbedryf. Verskille wat operateurs daagliks waarneem, kan ook as ’n verwysingsfaktor gebruik word.
Indien u 'n beduidende korrelasie vind tussen die gehalte van die gebuigde pype en veranderinge in tyd en temperatuur, kan dit basies vasgestel word dat temperatuur die akkuraatheid beïnvloed. Neem die omgewingstemperatuur, olie-temperatuur, masjien se bedryfsduur en gehalte-data van die gebuigde pype neer, en vergelyk dit om die patroon te identifiseer.
Het u gevalle in produksie ervaar waar gehalteswankings deur temperatuurveranderings veroorsaak is? Hoe het u vasgestel dat dit met temperatuur verband hou? Welkom om te deel. Die kwessie van temperatuur in pypbuigmashines is eintlik baie subtiel. U program is reg, die mal is reg, maar die gebuigde pype is net nie reg nie—die eerste partjie is goed, die tweede partjie is misgesentreer; dié watoggend gedoen word, slaag die inspeksie, maar dié watmiddag gedoen word, is almal misgesentreer. Baie keer is dit nie dat die masjien breek nie, maar dat temperatuur 'n rol speel.
Het u al ooit in die produksie gebeur dat kwaliteitsveranderinge deur temperatuurveranderings veroorsaak is? Hoe het u vasgestel dat dit met temperatuur verband hou?

