





Drie-Rol CNC-Plaatbuigmeganisme
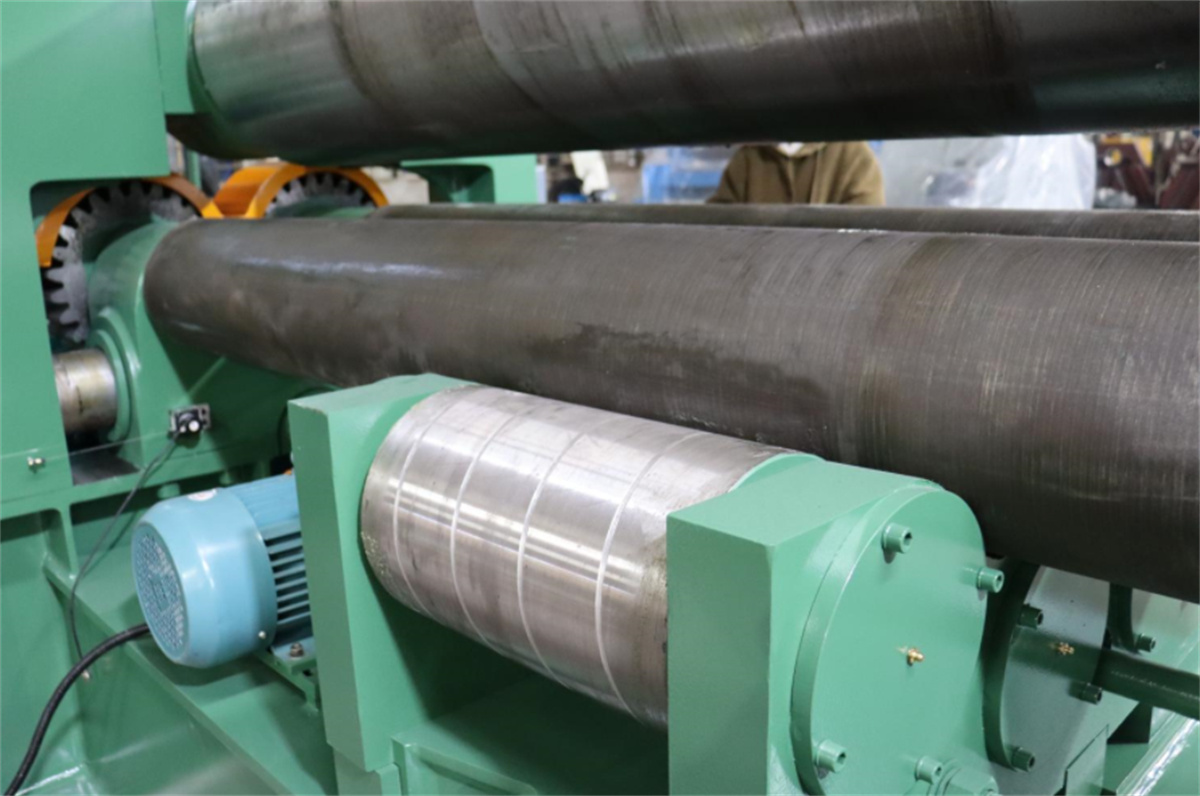
Hierdie meganisme besit 'n simmetriese drie-rol-struktuur. Die boonste rol is sentraal geplaas tussen die twee onderste rolle; 'n hidrouliese silinder dryf 'n suier om die boonste rol vertikaal (op en af) te beweeg. Krag word oorgedra deur die finale ratstadium van die hoofverminderaar om die ratte van die twee onderste rolle in mekaar te laat ingryp, wat hulle laat draai en die plaatbuigproses aandryf.
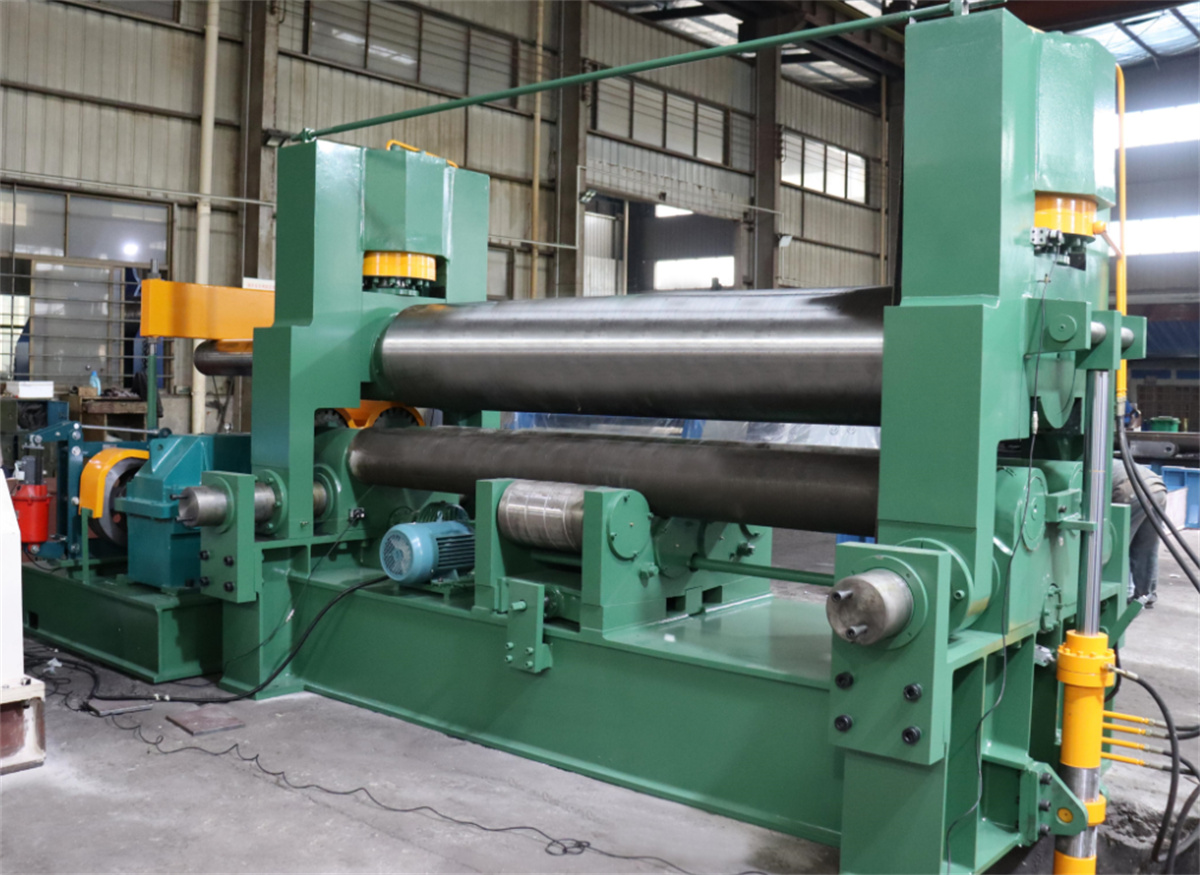
Die werkingsbeginsel is soos volg: 'n plat, vervormbare metaalplaat word tussen die drie werkrolle van die masjien (twee onderste rolle en een boonste rol) geplaas. Deur die afwaartse druk van die boonste rol en die rotasie van die onderste rolle ondergaan die plaat herhaalde, voortdurende buiging. Dit veroorsaak permanente plastiese vervorming wat uiteindelik die gewenste silindriese, kegelvormige of gedeeltelik silindriese/kegelvormige vorm lewer.
'n Nadeel van hierdie hidrouliese drie-rol-buigmeganisme is dat die ente van die plaat vooraf met aparte toerusting gebuig moet word.
Hierdie masjien word as 'n groot-skale masjien geklassifiseer en is geskik vir die buig van plate met 'n dikte wat 50 mm oorskry. 'n Ry vasgevestigde ondersteuningsrolle word onder die twee onderste rolle geïnstalleer; dit verminder die span tussen die onderste rolle en verbeter dus die presisie van die gebuigde werkstuk sowel as die algehele prestasie van die masjien.
Onderhoudprosedures vir die drie-rol-buigmeganisme is soos volg:
1. Smeer alle oliekoppies, smeerplekke en areas wat handsmetingsvereis volgens die masjien se smeerdiagram.
2. Bedryf die masjien binne die gespesifiseerde parameters: plaatdikte mag nie 20 mm oorskry nie, lengte mag nie 2500 mm oorskry nie, en die materiaal se vloeisterkte moet minder as 250 MPa wees.
3. Nadat die krag aangesluit is, bedryf die onderste rolle in beide voorwaartse en agterwaartse rigtings en beweeg die boonste rol op en af om vir enige abnormale vasval of binding te toets.
4. Volg streng die gevestigde verwerkingsprosedures en bedryfsmetodes; gee noukeurige aandag aan veilige bedryf wanneer die boonste rol sy hoogste of laagste posisie bereik. 5. Operasies soos die optel of aflaai van die boonste rol, kantel- en herstelbewegings van die afwaartse einddraaibearing, en die kanteling van die boonste rol mag slegs uitgevoer word nadat die hoofaandrywing gestop het.
6. Indien onreëlmatige geraas, impak of ander abnormale verskynsels tydens masjienbedryf waargeneem word, moet die masjien onmiddellik gestop word vir inspeksie.
7. Personeel moet met mekaar saamwerk en die instruksies van die persoon wat verantwoordelik is vir die plaatrolbewerking volg; die masjien mag nie sonder ’n bevel van die verantwoordelike persoon gestart word nie.
8. Tydens plaatrolbewerkings moet u baie versigtig wees om te voorkom dat u hande deur die staalplaat vasgeklem word en saam met die plaat in die masjien getrek word.
9. Wanneer ’n oorhoofse kran gebruik word om staalplate of gerolde silinders te lig, moet u versigtig wees om botsings met die masjien te vermy.
Nadat die plaatrolwerk voltooi is, moet u verseker dat die werkstuk klaar is, dat materiaal verwyder is en dat die werkomgewing skoongemaak is; voer ook die nodige apparatuuronderhoud uit en skakel die kragtoevoer onmiddellik af.

