





Hierdie dokument beskryf die hoofeienskappe en toepassings van ’n drie-roll-plaatskroefmasjien.
’n Drie-roll-plaatbuigmeganisme is ’n vormgewende masjien wat gebruik word vir die aanhoudende buig van platskrapmetaal. Dit kan plate van verskeie vorms rol, soos O-vorms, U-vorms en veelsegment-R-vorms.
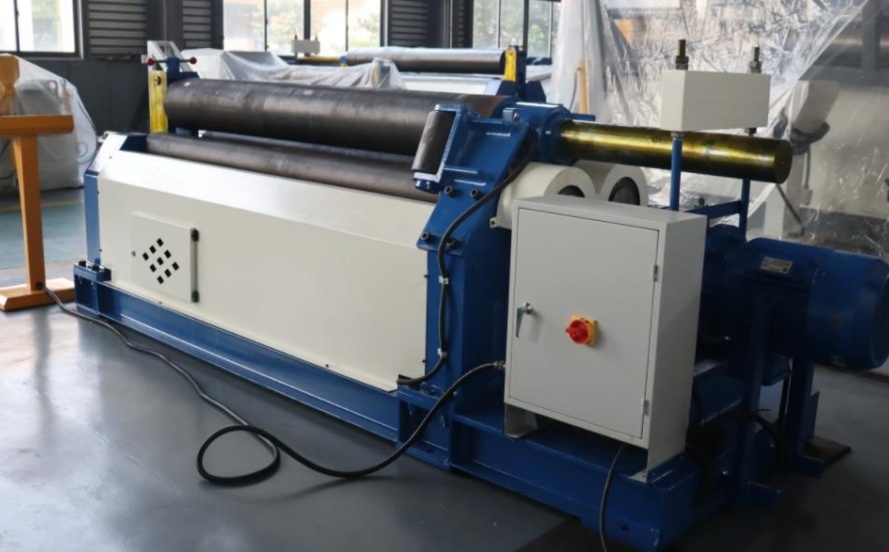
Beginsel: In ’n simmetriese plaatbuigmeganisme beweeg die boonste rol vertikaal op en af via hidrouliese olie in ’n hidrouliese silinder wat op ’n suier in ’n simmetriese posisie tussen die twee onderste rolle inwerk. Hierdie vertikale beweging word aangedryf deur die finale rat van die hoofverminderaar, wat op sy beurt die twee onderste rolle laat draai om wringkrag vir die rol van die metaalplaat te verskaf. ’n Vlak, plastiese metaalplaat beweeg tussen die drie werkrolle (twee onderste rolle en een boonste rol). Die afwaartse druk van die boonste rol en die rotasie van die onderste rolle veroorsaak dat die metaalplaat verskeie opeenvolgende buigpasse ondergaan (innerlike laag kompresie-vervorming, middelste laag onveranderd, buite laag strek-vervorming), wat tot permanente plastiese vervorming lei en dit rol in die gewenste silinder, keël of ’n gedeelte daarvan. ’n Nadeel van hierdie hidrouliese drie-rol-plaatbuigmeganisme is dat die ente van die metaalplaat vooraf met ander toerusting gebuig moet word. Hierdie plaatrolmeganisme is geskik vir grootskaalse plaatrolwerk met ’n dikte van 50 mm of meer. ’n Ry vasgevestigde ondersteuningsrolle word by die onderste gedeelte van die twee onderste rolle gevoeg om die span tussen hulle te verkort, wat die akkuraatheid van die gerolde werkstuk en die algehele prestasie van die meganisme verbeter.
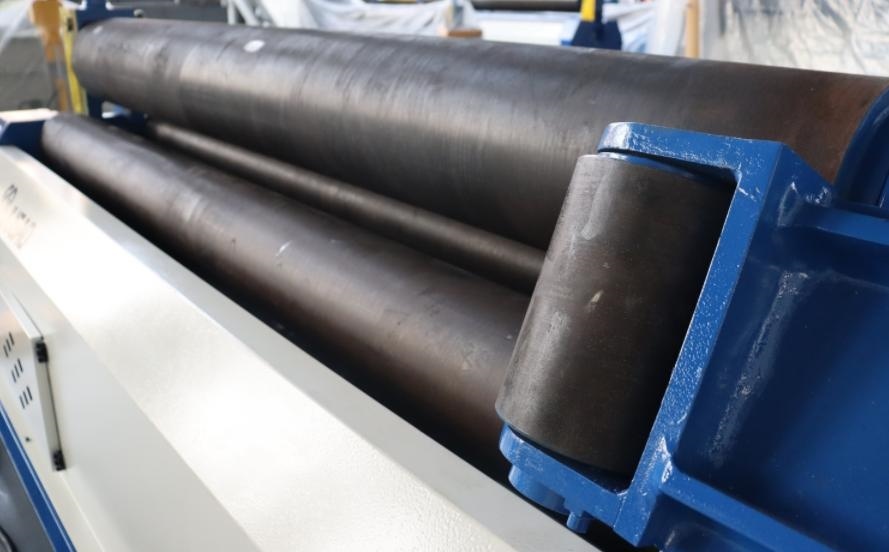
Die drie-roll-plate-rolmasjien word wyd gebruik in die krag-, vervoer-, petrol-, chemiese, ketel-, skeepsbou-, waterkrag- en metaalstruktuurindustrieë. Dit kan kegelvormige, sirkelvormige en boogvormige werkstukke rol.
Belangrikste kenmerke:
1. Die maksimum werkkapasiteit van die plate-rolmasjien word bepaal deur vier hoofparameters: maksimum plate-dikte (voorbuig-dikte), maksimum plate-wydte, roumateriaal van die plate wat gerol word, en minimum roldeursnee by maksimum standaard. Die omskakeling tussen hierdie vier parameters tydens bedryf is die werkkapasiteitsomskakelverhouding van die masjien, wat aan die gebruiker in die bygaande instruksiemanuele verskaf word om ‘n meer redelike gebruik van die toestel te fasiliteer.
2. Hierdie masjien kan kegelvormige werkstukke rol. Wanneer kegelvormige werkstukke gerol word, is die krag aan een ent relatief groot; die rolkapasiteit vir kegelvormige werkstukke moet dus 60% van die masjien se kapasiteit wees, en die rolkegelhoek moet gewoonlik nie meer as 30° wees nie. Soos die plaatdikte en -wydte egter verminder, word die toestelbelasting verlaag en kan die kegelhoek dienooreenkomstig verhoog word.
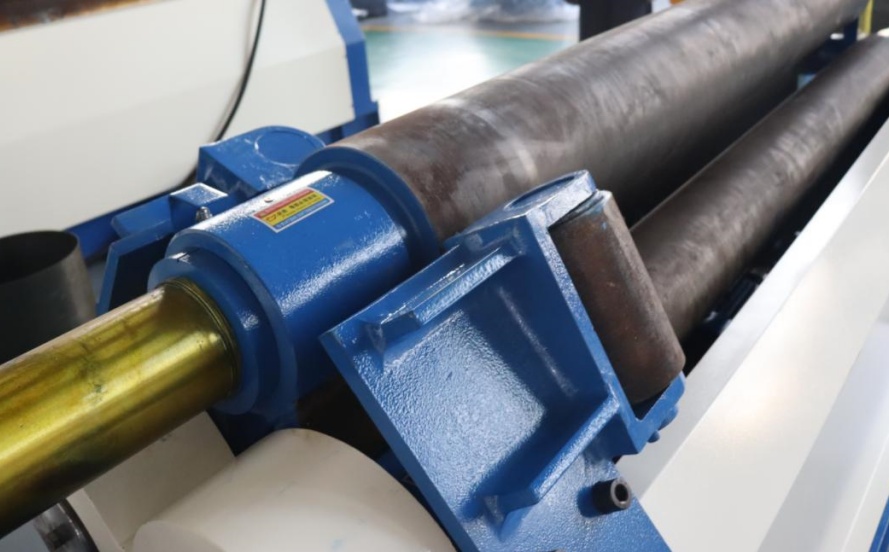
3. Die twee onderste rolle het groot deursnitte en voldoende sterkte, dus vereis die toestel geen addisionele ondersteuningsrolle nie, wat die toestelfaaltemp effektief verminder.

