





Servo-aangedrewe Elektro-hidrouliese Gelyktydige Persbreek: Die beste keuse vir slim plaatmetaalvervaardiging
In die gebied van moderne plaatmetaalvervaardiging het die servogestuurde elektro-hidrouliese sinkrone persbrek ‘n kernstuk toerusting geword wat beide bewerkingspresisie en vervaardigingsdoeltreffendheid bepaal. Soos nywerhede soos motorvoertuig-, ruimtevaart- en nuwe energie hoër standaarde vir gevormde metaalonderdele vereis, sukkel tradisionele buigtoerusting dikwels om aan presisievereistes te voldoen onder komplekse bedryfsomstandighede.
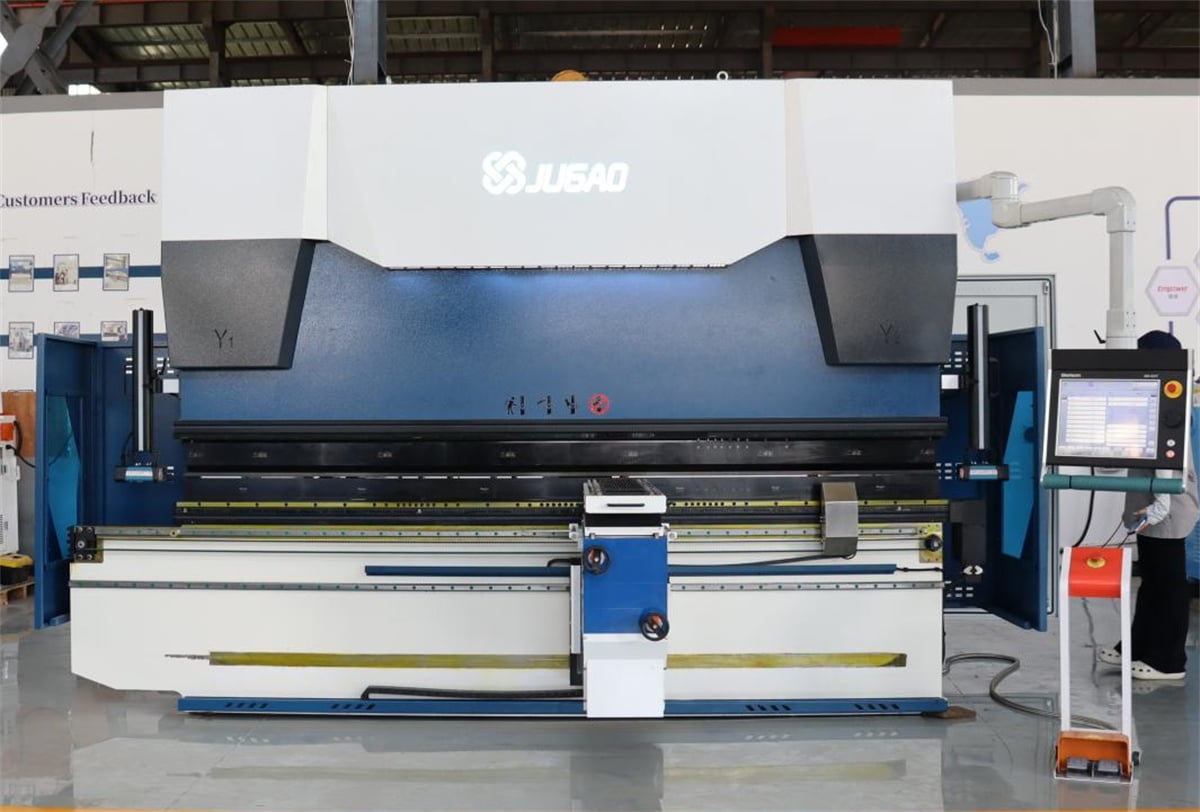
I. Wat is ‘n Servogestuurde Elektro-Hidrouliese Sinkrone Persbrek?
’n Servo-aangedrewe elektro-hidrouliese sinkroniese persbrek is ’n CNC-boogmasjien wat ’n servomotor gebruik om die hidrouliese stelsel aan te dryf en so die sinkroniese vertikale beweging van die slaaiblok (of skuif) te bereik. In teenstelling met tradisionele torsiebal-stelsel sinkroniese persbrekke, gebruik hierdie tipe elektro-hidrouliese servokleppe om die vloei- en drukvlakke van die silinders aan albei kante in werklike tyd te beheer, wat verseker dat die slaaiblok hoë-presisie sinkronisasie behou gedurende sy hele slag. Dit word gewoonlik toegerus met ’n CNC-stelsel wat outomaties die boogkrag kan bereken, afwyking kan kompenseer en verskeie verwerkingsprogramme kan stoor; dit word ook algemeen verwys na as ’n elektro-hidrouliese sinkroniese CNC-persbrek.
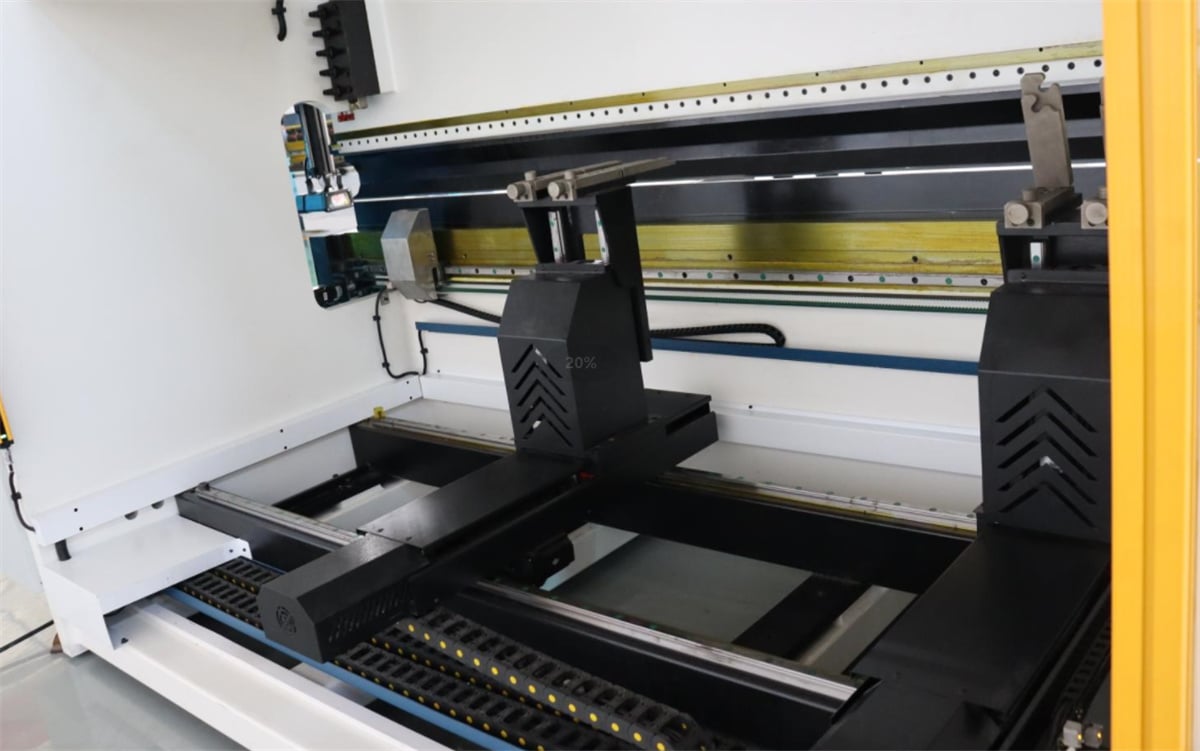
Sy kernvoordeel lê in "sinkronisasie." Tydens die buigproses word posisionele afwyking tussen die linkerkantse en regterkantse ente van die stempel binne ’n minimale reeks gehou, wat probleme soos ongelyke buighoeke of versnelde gereedskapversletting wat deur ’n gebrek aan sinkronisasie veroorsaak word, voorkom. Hierdie voordeel tree veral duidelik na vore wanneer dik of lang metaalplate bewerk word.
II. Tegniese eienskappe van servogedrewe elektro-hidrouliese sinkroniese persbreekmasjiene
Eerstens is dit hoë presisie. Danksy die kombinasie van ’n servostelsel en elektro-hidrouliese sinkroniese beheer bereik die masjien ’n herhaalbare posisioneringsakkuraatheid van 0.01 mm, met buighoekfoute wat binne ±0.5° beheer word. Dit verbeter die konsekwentheid van ’n partij werkstukke aansienlik en verminder die behoefte aan latere handmatige instellings.
Tweede is hoë doeltreffendheid. Servomotors lewer krag slegs wanneer dit nodig is, wat die stelsel energie-doeltreffender maak as dié met voortdurend werkende hidrouliese pompe. Daarbenewens verkort gefragmenteerde spoedbeheer—wat vinnige afdaal, stadige buiging en vinnige terugkeer insluit—die verwerkingsiklus vir individuele onderdele, wat tot beduidende doeltreffendheidsvoordele tydens massa-produksie lei.
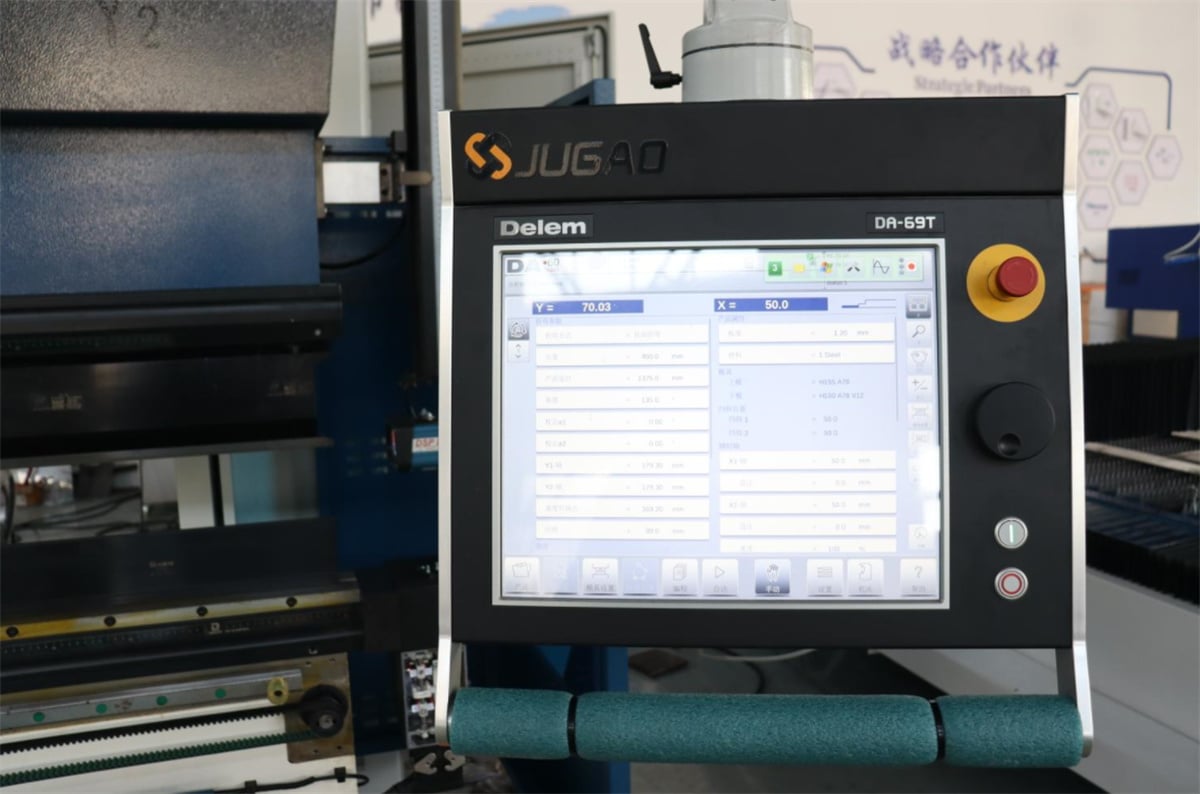
Derde is intelligensie. Moderne servogedrewe elektro-hidrouliese sinkrone persbrekke word gewoonlik versien met aanraakskerm-CNC-stelsels wat funksies soos 2D-grafiese programmering, outomatiese interferensie-vermyding en outomatiese afwykingkompensasie ondersteun. Operateurs hoef slegs die plaatmetaalparameters en buighoeke in te voer, en die toestel genereer outomaties die verwerkingspad, wat die afhanklikheid van werknemervaring verminder.
III. Hoe om die regte elektro-hidrouliese gesinkroniseerde CNC-persbreek te kies
Wanneer ’n elektro-hidrouliese gesinchroniseerde CNC-persrem gekoop word, moet ’n mens drie sleutelafmetings oorweeg. Eerstens is verwerkingsvermoë—insluitend maksimum buigkrag, maksimum buiglengte en toepaslike plaatdikte—wat met ’n veiligheidsmarge gebaseer op die spesifikasies van die werkstukke wat gewoonlik verwerk word, gekies moet word. Tweedens is die CNC-stelsel; hoofstroomstelsels verskil aansienlik ten opsigte van programmeer-gemak, uitbreiingsvermoë en naverkoopondersteuning, dus moet voorkeur aan volwasse, stabiele handelsmerke gegee word. Derdens is die masjienstruktuur; ’n volledig gelaste raam en ’n tafel met meganiese kompensasie help om noukeurigheid oor die lang termyn te behou, eerder as om slegs op aanvanklike spesifikasies te fokus.
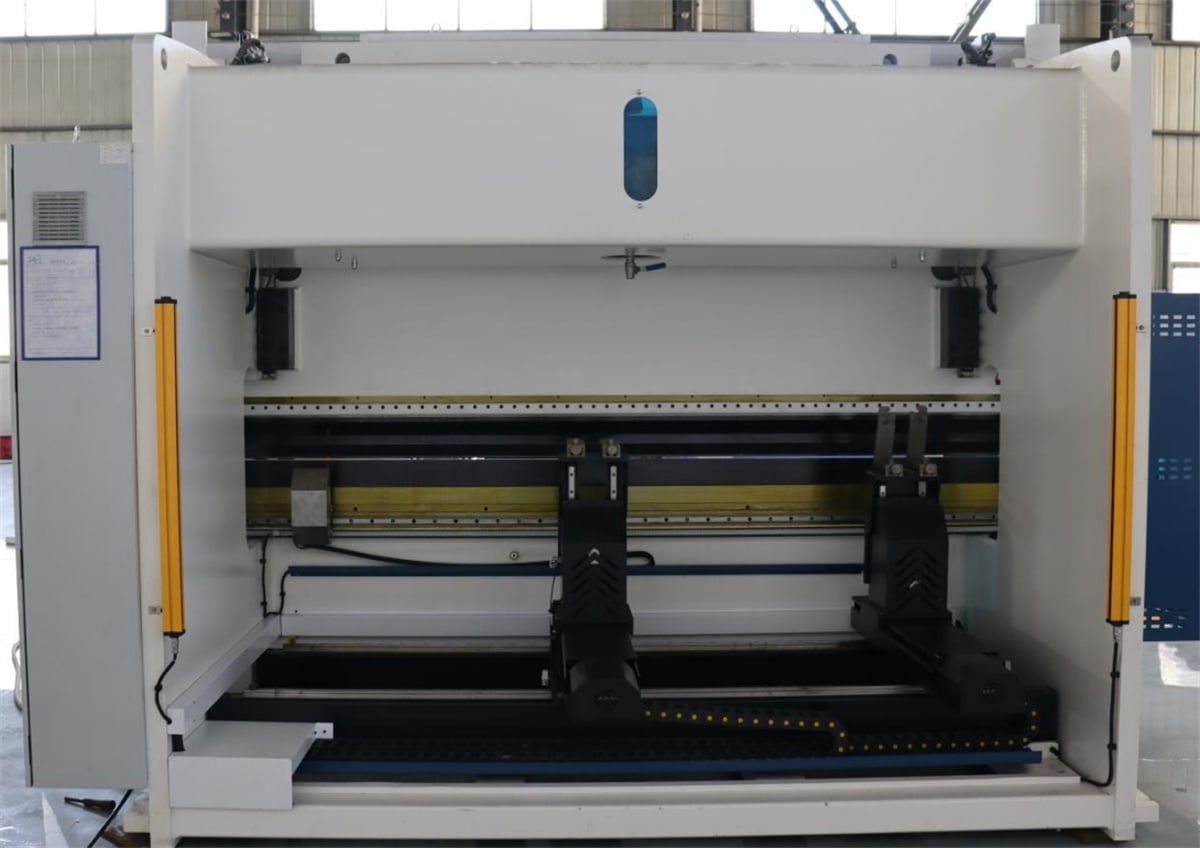
Daarbenewens is die gereedskapkonfigurasie ewe belangrik. Standaardgereedskap is geskik vir algemene buigwerk, terwyl werkstukke met spesiale dwarssnedes aangepaste gereedskap vereis. Kenmerke soos vinnige-wissel klemmeganismes en ondersteuning vir multi-hoek gereedskap beïnvloed die doeltreffendheid van gereedskapwisseling direk.
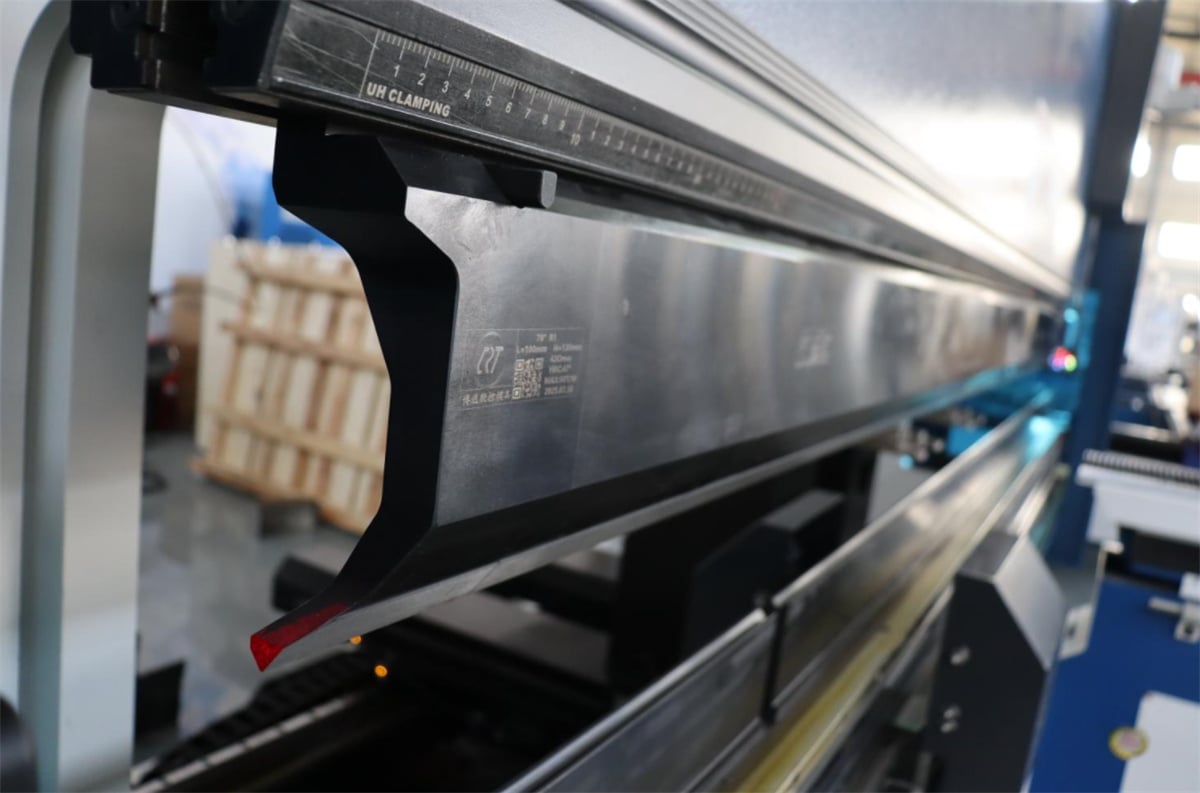
IV. Toepassingsvooruitsigte vir Servo-elektro-hidrouliese Gelyktydige Persbrekke
Servo-elektro-hidrouliese gelyktydige persbrekke het gestandaardiseerde toerusting geword in tipiese toepassings soos nuwe-energie-voertuig batterybakke, fotovoltaïese monteerbeugels, hysbakkomponente en skakelaarkabinette. Hierdie nywerhede deel gemeenskaplike eienskappe—groot produksievolume, hoë presisievereistes en ingewikkelde werkstukvorms—wat streng vereistes aan toerustingstabiliteit en konsekwentheid stel.
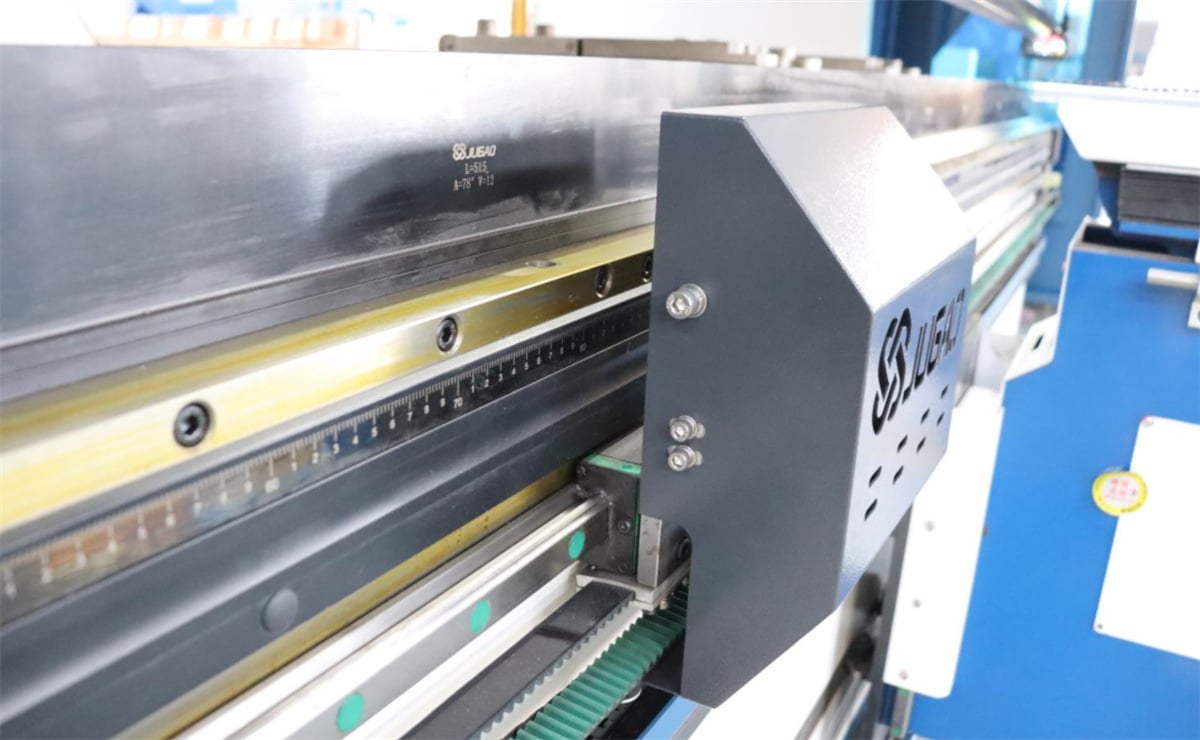
Met die vooruitgang van industriële outomatisering ontwikkel bendeenhede na outomatiese vervaardigingslyne. Wanneer dit gekombineer word met laai/ontlaai robots en intelligente materiaalopslagsisteme, stel servoelektro-hidrouliesinkroniseerde persbrekke die voortdurende, onbemanne vervaardiging in staat en ontsluit dit verdere vervaardigingskapasiteit. Dit verteenwoordig 'n sleutelontwikkelingsrigting vir toekomstige plaatmetaalwerkswinkels.
Gevolgtrekking
Gekenmerk deur hoë presisie, hoë doeltreffendheid en intelligente vermoëns, herskep servoelektro-hidrouliesinkroniseerde persbrekke plaatmetaalverwerkingmetodes. Vir vervaardigingsondernemings wat prosesgehalte wil verbeter en arbeidskoste wil verminder, is die keuse van 'n betroubare elektro-hidrouliesinkroniseerde CNC-persbrek 'n noodsaaklike stap om mededingendheid te verbeter.

