





Optimeer die Bedryfsmetodes van ’n Vierrolplaatrolmasjien vir Hoëdoeltreffende Produksie
Die vierrolplaatrolmasjien, as ’n noodsaaklike stuk toerusting vir die verwerking van metaalplate, speel ’n sentrale rol in industriële produksie. Om die produksiedoeltreffendheid te verbeter en produkgehalte te verseker, is dit veral belangrik om die bedryfsmetodes van die vierrolplaatrolmasjien te optimaliseer. Die volgende beskryf hoe om die bedryfsmetodes van ’n vierrolplaatrolmasjien te optimaliseer ten einde hoëdoeltreffende produksie te bereik, met fokus op aspekte soos toerustingvoorbereiding, bedryfsproses, instellingsmetodes en onderhoud.
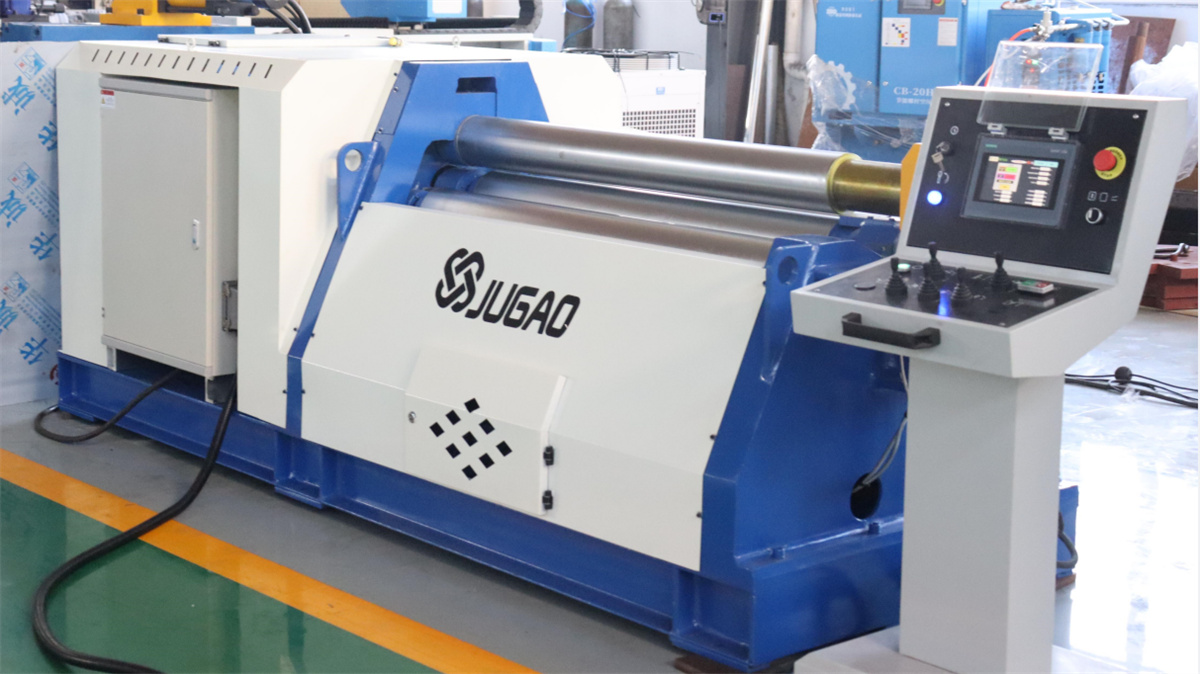
I. Toerustingvoorbereiding
Voordat u die vierrol-plaatrolmasjien bedryf, moet u eers verseker dat die toestel onbeskadig is en normaal funksioneer. Kontroleer dat alle komponente stewig vasgemaak is, dat die dryfstelsel glad loop en dat die hidrouliese stelsel se druk normaal is. Dra terselfdertyd toepaslike veiligheidsbeskermingsuitrusing, soos ’n veiligheidshelm, veiligheidsbrille en handsakies, om veiligheid tydens bedryf te verseker.
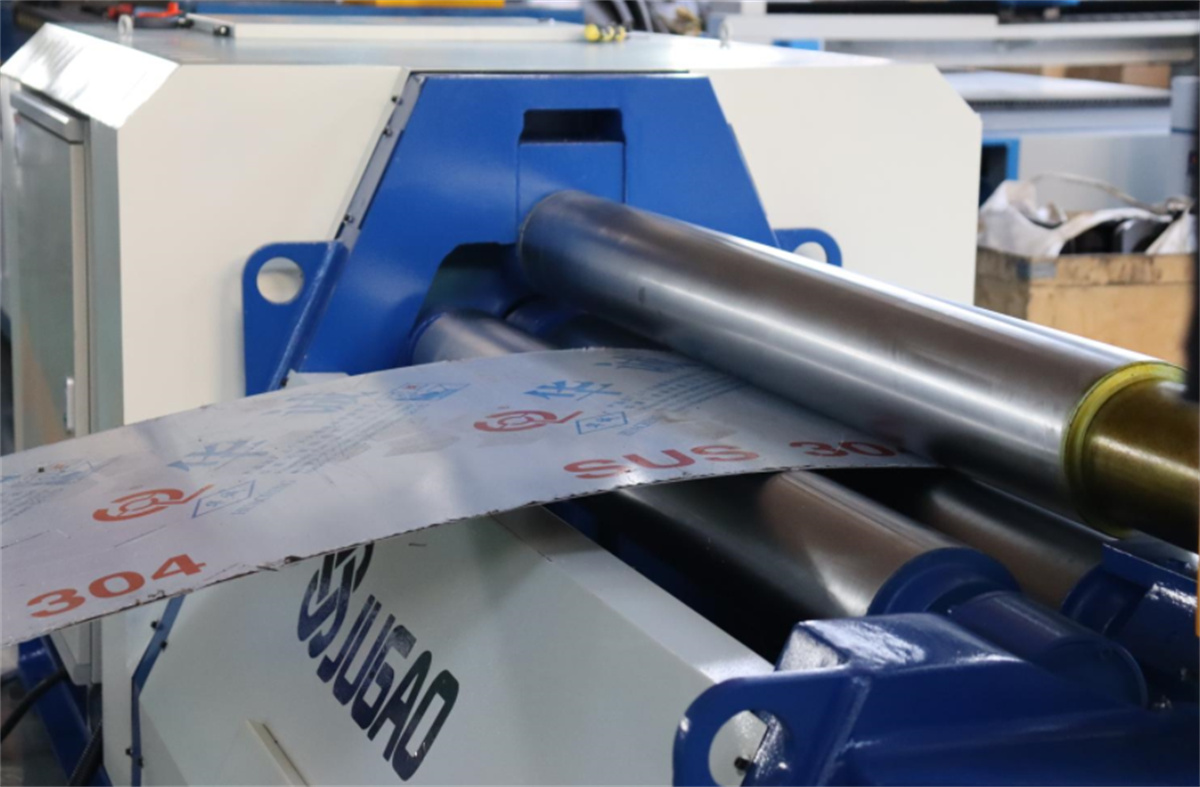
II. Plaatsing en vasvat van die plaat
Stel die posisies van die onderste en syrolle volgens die wydte en dikte van die plaatmateriaal aan om te verseker dat die plaat stewig op die masjien geplaas word. Deur die afstand tussen die boonste en onderste rolle aan te pas, word toepaslike druk op die plaatmateriaal toegepas om stabiele buiging te bewerkstellig. Voordat die plaatmateriaal ingevoer word, moet u verseker dat die ente reglynig is om mislyning tydens die rolproses te voorkom.
III. Presiese aanpassing van rolposisie en -druk
Die sleutel tot die bedryf van ’n vierrol-plaatbuigmeganisme lê in die presiese aanpassing van die posisie en druk van elke rol. Gebruik die meganisme se fyninstellingsapparaat om die posisie van elke rol noukeurig aan te pas, sodat hulle in optimale werkingstoestand is. Wanneer die posisie en druk van die boonste en onderste rolle sowel as die syrolle aangepas word, word presisie op millimetervlak vereis. Dit vereis die gebruik van professionele meetgereedskap vir presiese meting en aanpassing om te verseker dat die buigradius en vorm van die plaatmateriaal aan die ontwerpvereistes voldoen.
IV. Veelvoudige aanpassing van syrol en toevoerspoed
Tydens die buigproses is die beweging en drukbeheer van die syrolle krities. Die posisie en druk van die syrolle moet volgens die buigtoestand van die plaatmateriaal en prosesvereistes buigsam geïnkorporeer word. Gelyktydig moet die toevoerspoed en buighoek van die plaatmateriaal nou dopgehou word, met aanpassings waar nodig om eenvormige en esteties aantreklike buiging te verseker. Hierdie veranderlikes kan presies beheer word deur middel van die parameterinstellings op die beheerpaneel om verskillende prosesvereistes te bevredig.
V. Waarneming en Aanpassing
Tydens die buigproses moet die buigtoestand en vormveranderings van die plaatmateriaal nou dopgehou word. Indien enige afwykings of probleme waargeneem word, soos breeusels, rimpels of ander defekte in die plaatmateriaal, moet tydige aanpassings en herstelwerk gedoen word. Terselfdertyd moet die rolparameters en prosesstappe volgens die werklike toestande buigsam aangepas word om produkgehanteerheid en -prestasie te verseker.
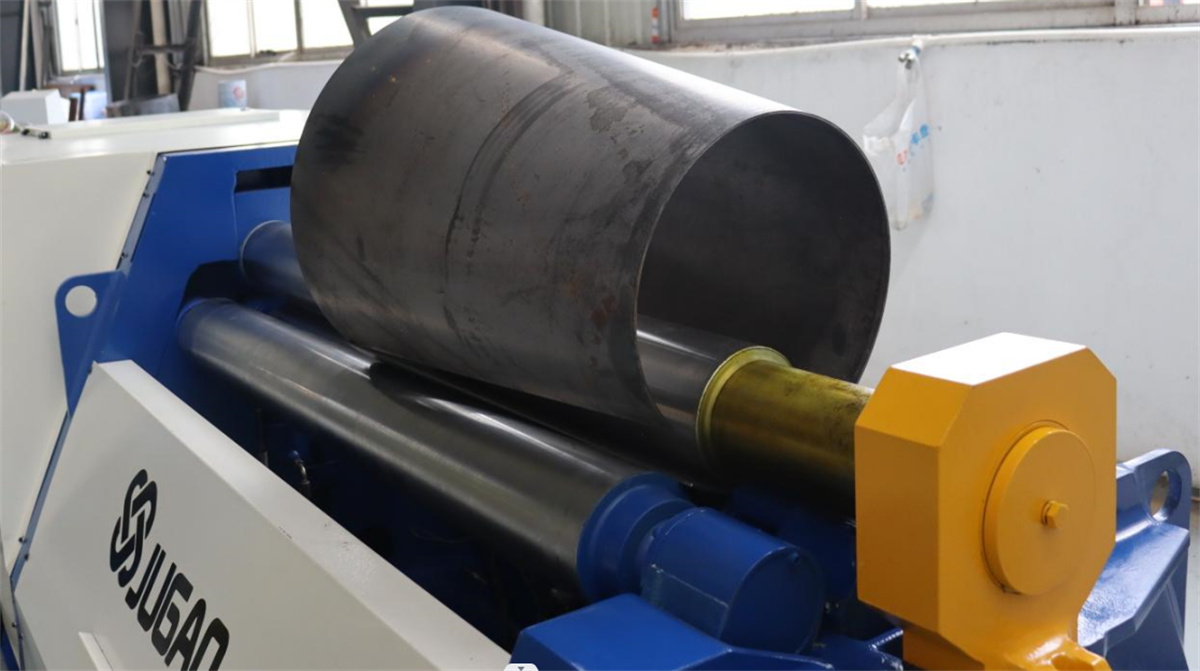
VI. Tegnieke vir die rol van keëls
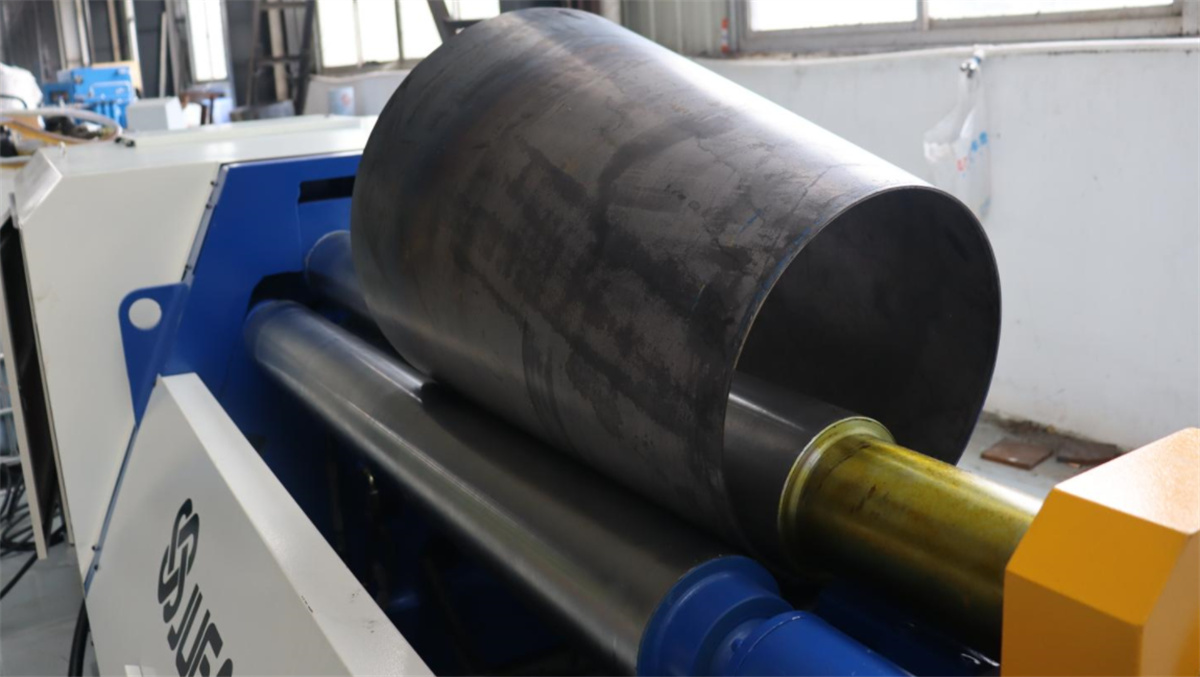
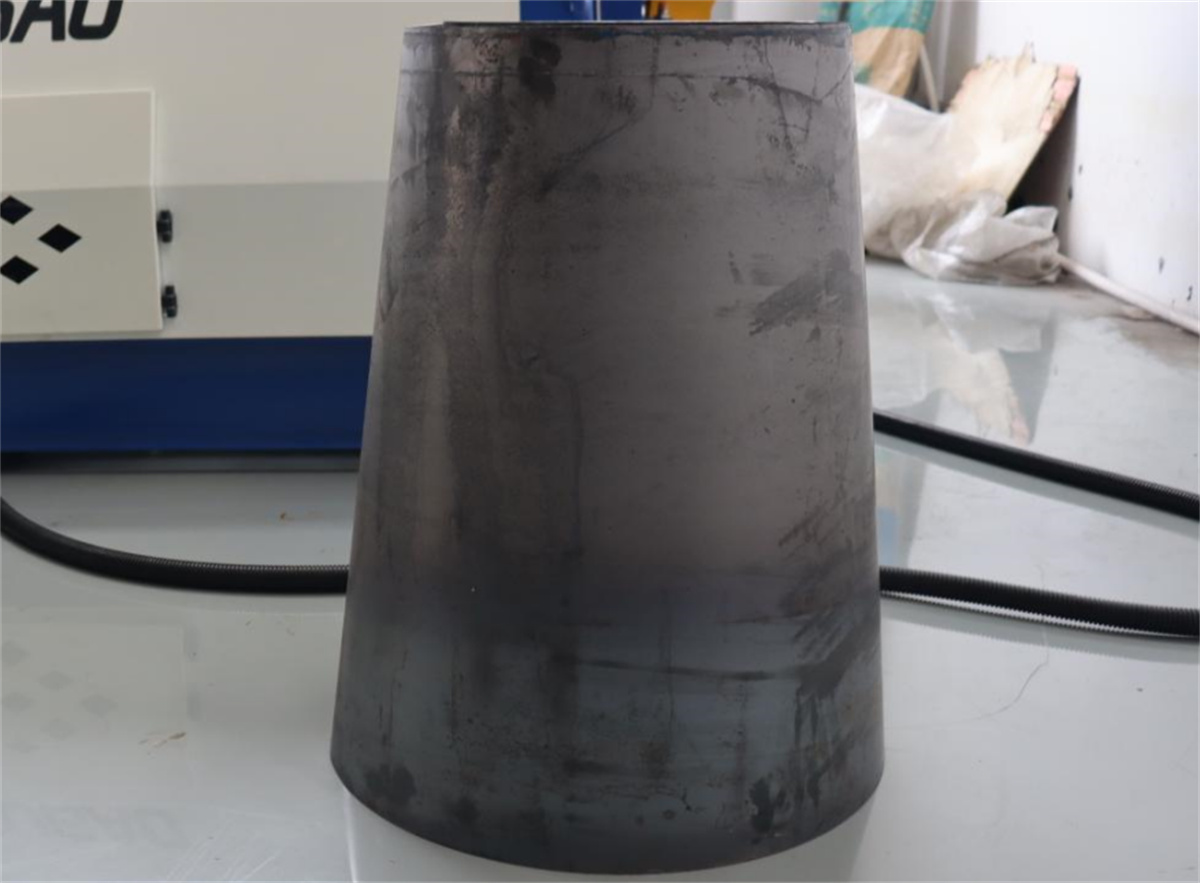
Wanneer keëls gerol word, moet spesiale aandag gegee word aan die keuse van die plaatmateriaal, die presiese instelling van die rolposisies en die eenvormige toepassing van druk. Plaatmateriaal wat aan die grootte- en vormvereistes van die keël voldoen, moet gekies word, en die posisie en druk van elke rol moet presies ingestel word om te verseker dat die plaatmateriaal gelykmatig belas word tydens die rolproses. Terselfdertyd moet die posisie en druk van die syrolle buigsam geïnstel word om die beste rolresultaat te bereik.
VII. Onderhoud en versorging
Om die dienslewe van die vierrol-plaatrolmasjien te verleng en die produsie-effektiwiteit te verbeter, is gereelde instandhouding en onderhoud van die toestel noodsaaklik. Die slytstand van elke komponent moet gereeld geïnspekteer word en beskadigde dele moet tydig vervang word. Terselfdertyd moet die toestel skoon gehou en gesmeer word om gladde werking van al die komponente te verseker.
VIII. Rasionele Reëling van Produsietake
Op grond van die produsieplan en produkvereistes moet die bedryfstyd en produsietake van die toestel rasioneel gereël word. Verminder langdurige aaneenlopende bedryf wat tot oorverhitting of versnelde slyt van die toestel kan lei, wat die produsie-effektiwiteit en produkgehalte sal benadeel.
In ’n opsomming vereis die optimalisering van die bedryf van ’n vierrol-plaatbuigmeganisme aandag vir verskeie aspekte, insluitend toestelvoorbereiding, plaatposisionering en vasgryp, presiese aanpassing van rolposisies en -druk, buigsame aanpassing van syrolle en voedsnelheid, waarneming en aanpassing, tegnieke vir die rol van keëls, onderhoud en redelike vervaardigingsbeplanning. Slegs op hierdie manier kan doeltreffende produksie bereik word, produkgehalte verseker word en groter ekonomiese voordele vir die onderneming geskep word.

