





Bedryfsprosedures vir profielbuigmasjiene
'n Profielbuigmeganisme is 'n spesialiseerde meganisme vir die buig van metaalprofiel (soos hoekstaal, kanaalstaal, I-balks, ronde pype, vierkantige pype, platstaal, ens.). Dit pas 'n beheerbare buigkrag op die profiel toe deur middel van meganiese oordrag of hidrouliese aandrywing, en vorm dit in spesifieke vorms (soos bogene, regte hoeke, S-vormige buigings, ens.) volgens vooraf ingestelde hoeke of kromming.
Profielbuigmashines word wyd gebruik in die bou van staalstrukture (soos gordynmuurraamwerke, brugondersteunings), masjienvervaardiging (soos toestelraamwerke, pypelleboë), die motorbedryf (soos onderstelkomponente), meubels en versieringsprojekte (soos gekurweerde versieringsstripe) en ander velde. Hulle is sleuteltoerusting vir die verwerking van nie-lineêre vorms van metaalprofiel.
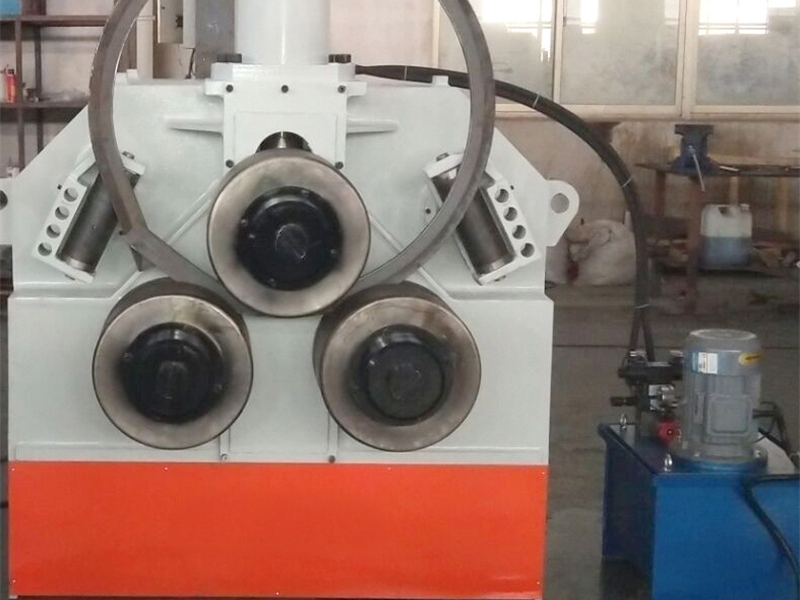
Funksies van profielbuigmashines
Profielbuigmashines kan, deur middel van malposisionering en drukbeheer, presies die buighoek, -radius en -lengte-segmente instel om aan die verwerkingsvereistes van komplekse drie-dimensionele vorms te voldoen. Hulle ondersteun ook kontinue produksie, wat die doeltreffendheid en konsekwentheid van profielvorming verbeter.
Afhanklik van die aandrywingsmetode, sluit algemene tipes in meganiese (aangedryf deur 'n motor en verminderder), hidrouliese (wat hidrouliese silinders gebruik om druk te verskaf) en CNC-voloutomatiese (beheer deur 'n program om die hoek en spoed aan te pas). CNC-modelle kan die verwerking van komplekse kurwes outomatiseer en is geskik vir hoë-presisie, aangepaste toepassings.
Bedryfsprosedures vir profielbuigmasjiene
I. Voorbedryfsvoorbereiding
Toerustinginspeksie
Controleer dat alle masjienkomponente (soos die raam, drywingsmeganisme en matrijsvashouer) stewig vasgeheg is. Maak seker dat die hidrouliese stelsel (indien dit 'n hidrouliese model is) die korrekte olievlaak het (bo die middellyn van die olievlaakmeter) en dat daar geen lekkasies in die pype is nie.
Bevestig dat die spesifikasies van die buigmatrijse (soos buigmatrijse, vasgrypmatrijse en mandrels) ooreenstem met die profiel wat verwerk moet word (byvoorbeeld vir rondepypbuiging word 'n buigrad-matriks van die ooreenstemmende deursnee benodig). Maak seker dat die matrijsoppervlak vry is van krake en oormatige slytasie (slytdiepte > 1 mm vereis vervanging).
Maak die werktafel en stempels skoon van rommel (soos metaalsappies en olievlekke) om krasse op die profieloppervlak of ’n negatiewe uitwerking op posisieerakkuraatheid te voorkom.
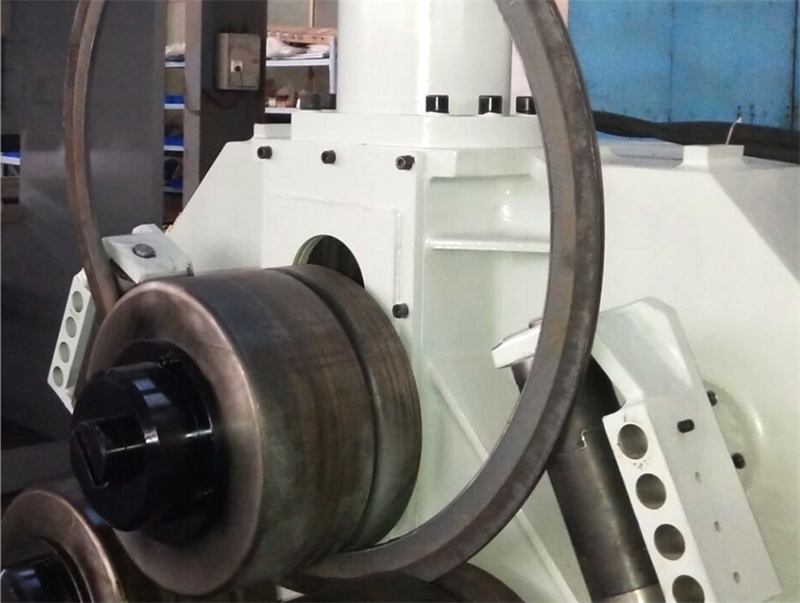
Parameterinstellings
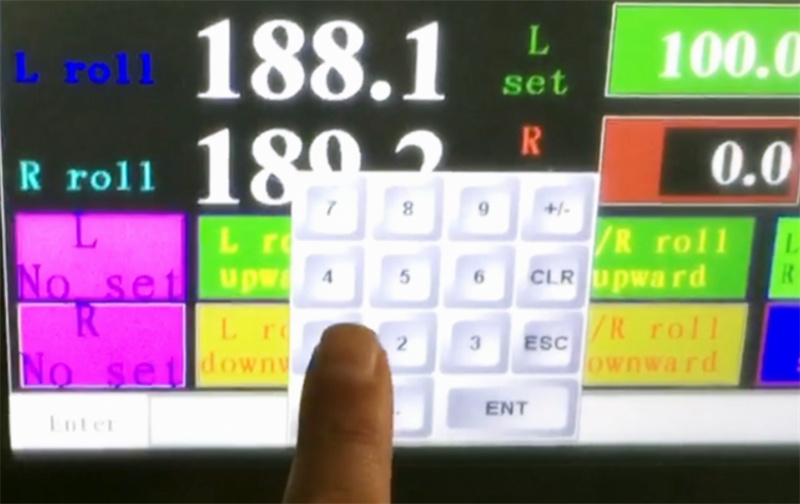
Gebaseer op die profielmateriaal (byvoorbeeld Q235-staal, roestvrystaal), dwarsdeursnitvorm (byvoorbeeld vierkantbuiskantlengte, ronde buisdiameter) en doelbuighoek/-radius, raadpleeg die toestelhandboek of prosesdokumente om ’n redelike buigsnelheid (gewoonlik 5°–30°/sekonde) en drukparameters (om oorbelasting te vermy) vas te stel. Vir CNC-modelle moet die bewerkingsprogram (insluitend buigvolgorde en hoekkompensasiewaardes) vooraf ingevoer word. Tydens ontwikkeling moet eers ’n laslose toetsloop uitgevoer word om die samestemming tussen die programlogika en die malbewegings te bevestig.
Profielvoorbereiding
Controleer of die afmetings van die profiel wat verwerk moet word, aan die toleransievereistes voldoen (bv. lengte-afwyking ≤ ±2 mm), en of daar swaar roes of vervorming op die oppervlak is. Vir dunwandige profiele wat maklik vervorm (bv. aluminium vierkantige buis met wanddikte < 2 mm), moet ‘n klein hoeveelheid smeermiddel (bv. grafietemulsie) op die buigarea aangebring word of ‘n spesiale mandrelondersteuning gebruik word om innerlike rimpels of breuk te voorkom.
II. Bedryfsprosedures
Klem en vasmaak: Plaas die profiel in die matrijsposisioneringsgebied van die buigmeganisme. Klem een punt van die profiel stewig vas met behulp van die klemmatrijs (of druktoestel) (die krag moet eenvormig wees om plaaslike indrukke te voorkom) en verseker dat die profielas saamval met die buisentrumlyn (afwyking ≤ 1 mm). Vir lang profiele (> 2 m), gebruik ‘n bykomende ondersteuningsraam (soos ‘n rolhouer) om hang na aanleiding van eie gewig te voorkom, wat kan lei tot verskuiwing van die buiposisie.
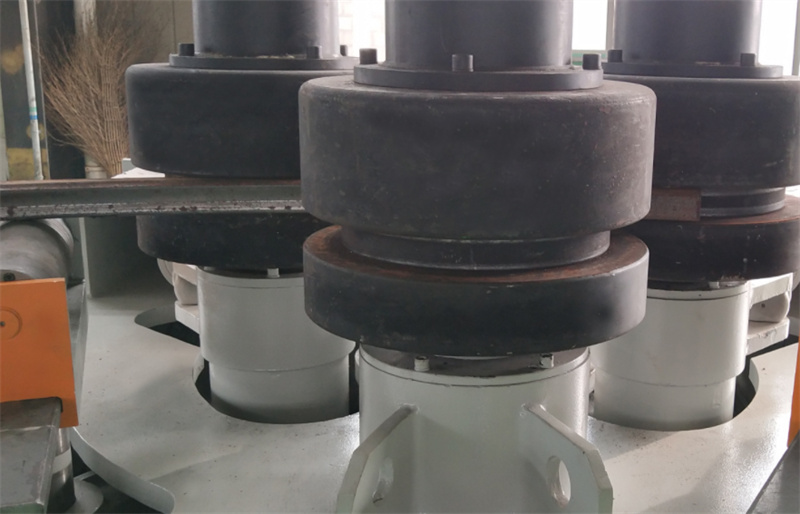
Begin Buig: Nadat bevestig is dat die veiligheidsapparatuur (soos beskermende deksels, noodstop-knoppies) in effektiewe werking is, moet die toestel aangeskakel word. Vir handbedryfde masjiene moet druk stadig met die bedieningshendel toegepas word, die profielbuigproses moet dopgehou word en die hoek moet in werklike tyd aangepas word. Vir CNC-masjiene moet die proses outomaties volgens die programinstruksies uitgevoer word. Die bediener moet die druk- en hoekterugvoerwaardes wat op die skerm vertoon word, dopgee en onmiddellik stop as enige afwykings waargeneem word (soos skielike drukveranderings of buitensporige hoekafwykings).
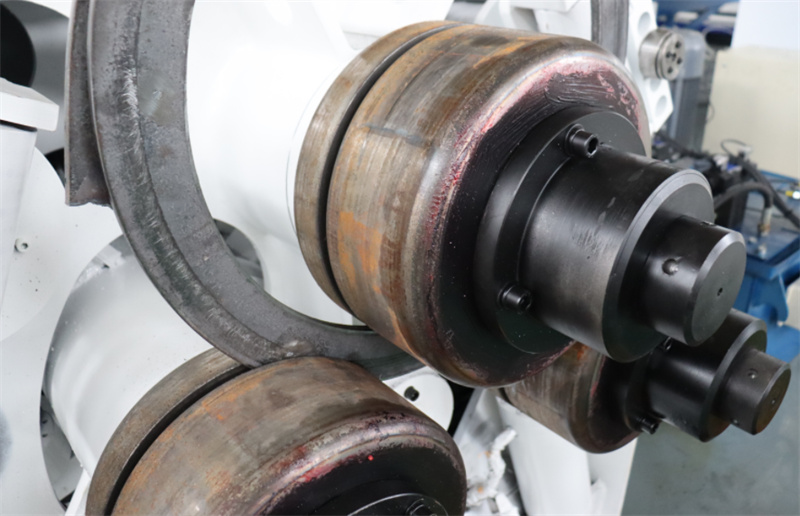
Prosesmonitering: Tydens buig moet noukeurige aandag gegee word aan die vervormingstoestand van die profiel. Indien verdunning van die buitekant, rimpeling of kraak van die binnekant (soos fyn krake in roestvrystaalprofiele) voorkom, moet onmiddellik gestop word en die matrijs-afstand, drukparameters of profielmateriaal moet ondersoek word. By die kontinue buig van verskeie afdelings moet elke hoek stap-vir-stap volgens die vooraf ingestelde volgorde voltooi word om kumulatiewe foute wat veroorsaak word deur dat verskeie hoeke gelyktydig gestapel word, te vermy.
Ontlaai en inspeksie: Nadat die buig voltooi is, moet die klemspeld vrygestel word en moet die profiel met hefgereedskap (of handhawe) glad verwyder word om botsings met die gevormde dele te vermy. Gebruik ’n hoekmeter, radiusmeter of 3D-metingsinstrument om die werklike buighoek en radius te toets, vergelyk dit met die ontwerpvereistes, en herwerk enige defektiewe produkte.
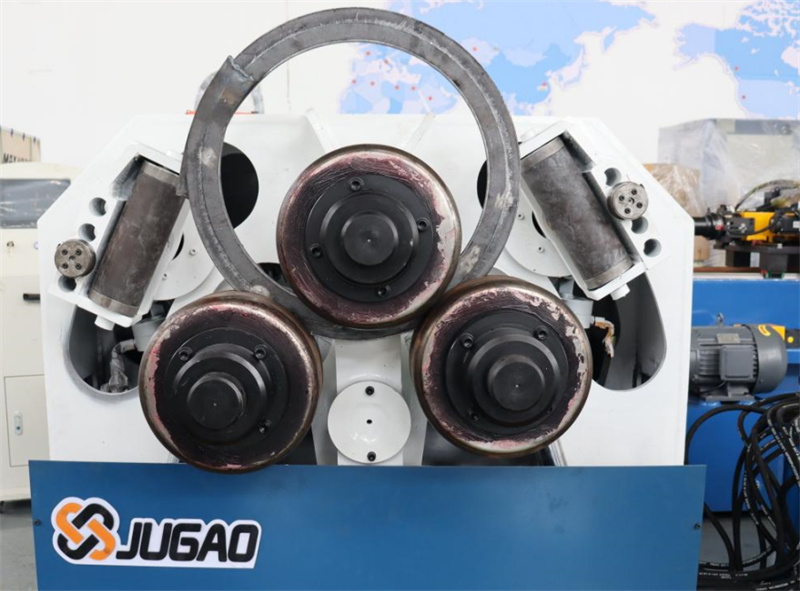
Opsommend is die profielbuigmeganisme ’n belangrike gereedskap in die metaalverwerkingveld vir die omskakeling van reguit lyne na krommes. Die korrekte gebruik daarvan hang af van gestandaardiseerde voorbereidingsprosedures, presiese bedryfsbeheer en streng veiligheidonderhoud. Operateurs moet vertroud wees met die toestel se prestasie- en profielkenmerke, en die reëls nougeset volg om die toestel te bedryf ten einde veilige produksie en doeltreffendheid te verseker.

