





Hidrouliese Persbreekbedryfsinstruksies
'n Kort inleiding tot die gebruik van 'n hidrouliese persbrek om Q235-plaatmetaal te verwerk:
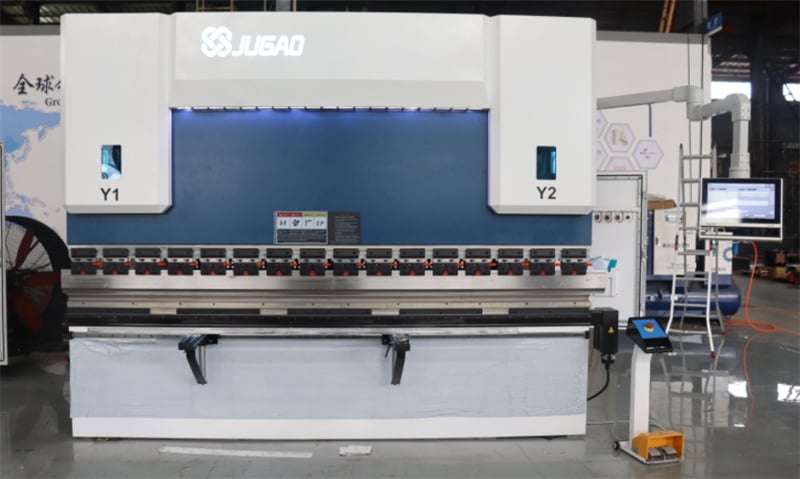
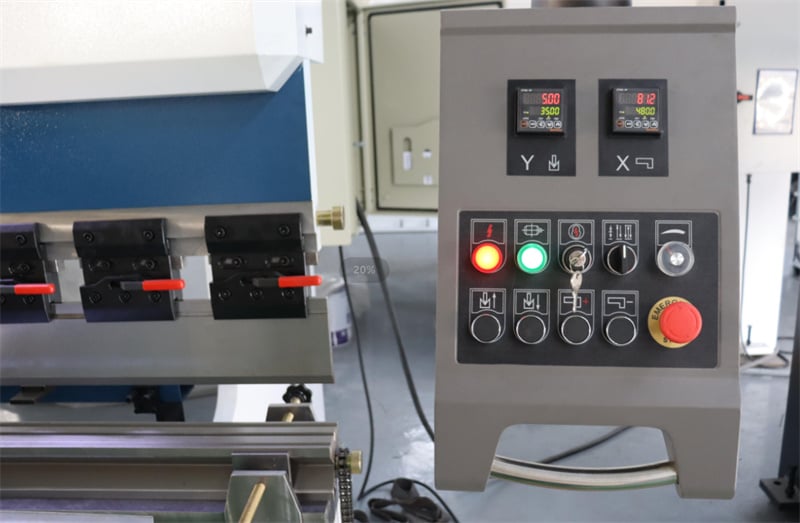
1. Maak eers die kragvoorsiening aan. Skakel die sleutelskakelaar op die beheerpaneel aan en druk dan op die oliepompbegin-knoppie. U sal die oliepomp hoor werk. (Die masjien sal nie op hierdie tydstip werk nie.)
2. Strookinstelling: Let op die strookinstelling tydens die gebruik van die buigmeganisme. Voer altyd ’n toetsloop uit voor buiging. Maak seker dat daar ’n opening gelyk aan die plaatdikte is wanneer die boonste mall na onder beweeg tot by die bodem. Anders sal dit die mall en die meganisme beskadig. Strookinstelling kan elektries vir vinnige instelling of met die hand vir fyninstelling gedoen word.
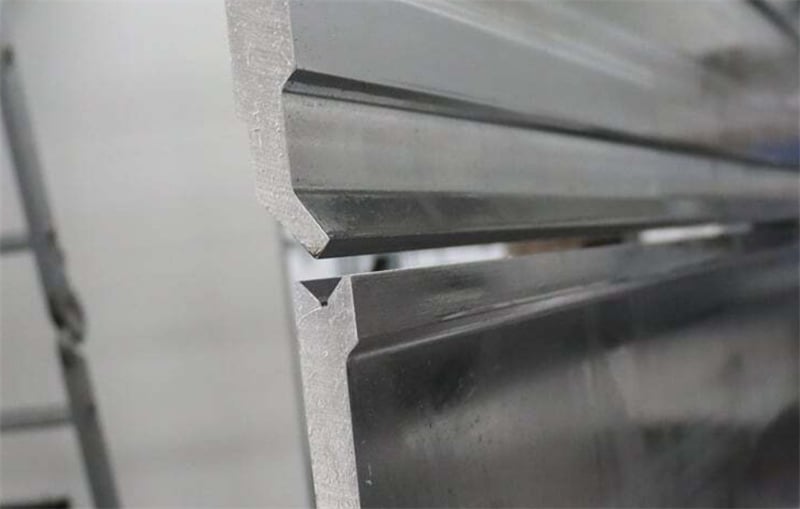
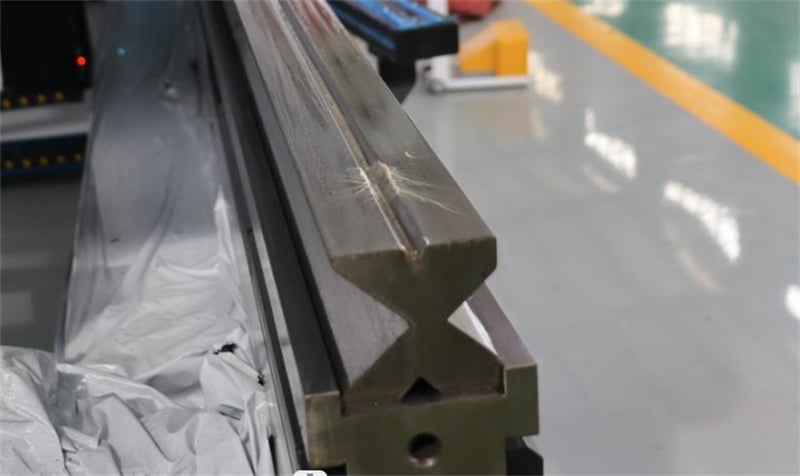
3. Buiggroefkeuse: Kies gewoonlik ’n groefwydte wat agt keer die plaatdikte is. Byvoorbeeld, wanneer ’n 4 mm-plaatmetaal gebuig word, kies ’n groef van ongeveer 32 mm.
4. Agtermaatinstelling: Daar is gewoonlik elektriese vinnige instelling en handmatige fyninstelling beskikbaar; die metodes is dieselfde as vir skuifmasjiene.
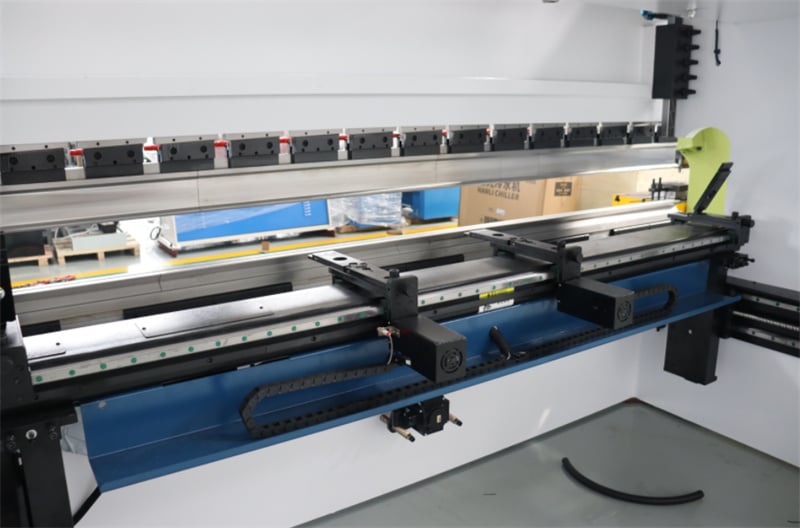
5. Druk die voetskakelaar om buig te begin. In teenstelling met snymasjiene kan buigmashienes op enige tyd gestop word deur die voetskakelaar vry te laat; as dit weer ingedruk word, sal die buigproses voortgaan. Veiligheidsbedryfsprosedures vir buigmashienes: 1. Volg streng die veiligheidsbedryfsprosedures vir masjienwerktuigbediener en dra toepaslike persoonlike beskermingsuitrus soos vereis.
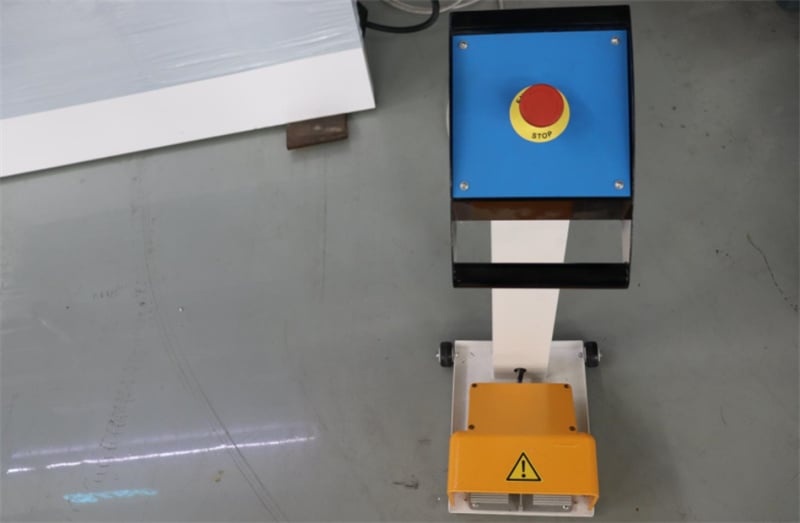
6. Voordat u begin, moet u noukeurig kontroleer dat die motor, skakelaars, bedrading en aarding normaal en stewig is. Kontroleer dat alle bedryfsdele en knoppies in die korrekte posisies is.
Kontroleer die oorvleueling en stewigheid van die boonste en onderste matrikse; kontroleer dat alle posisioneringsapparate aan die vereistes van die werkstuk voldoen.
7. Wanneer die boonste skuif en al die posisioneringsasse nie by hul oorsprong is nie, moet die terugkeer-na-oorsprongprogram uitgevoer word.
8. Nadat die toestel aangeskakel is, moet dit 1–2 minute lank leeg loop, terwyl die boonste skuif sy volle slag 2–3 keer maak. Indien enige abnormale klank of probleem opgemerk word, moet die masjien onmiddellik gestop word, die probleem moet ondersoek word, en bedryf slegs hervat word nadat alles normaal is. 9. Tydens bedryf moet een persoon ‘n gesamentlike bevel gee om noue samewerking tussen die bediener en die persone wat die materiaal voer en druk, te verseker. ‘n Buigsein moet slegs gegee word nadat al die persone in veilige posisies is.
10. Die plaatmetaal moet stewig vasgedruk word tydens buig om vervorming en besering te voorkom.
11. Die kragtoevoer moet afgeskakel word en die masjien moet gestop word voordat die plaatmetaal-drukmal aangepas word.
12. Wanneer die opening van die veranderlike onderste mal gewissel word, mag geen materiaal kontak met die onderste mal hê nie.
13. Niemand mag agter die masjien staan terwyl dit in werking is nie.
14. Dit is streng verbode om plaatmetaal slegs aan een ent te buig.
15. Indien die werkstuk of die matriks tydens bedryf uit lyn gevind word, moet die masjien gestop en reggestel word. Regstelling met die hand terwyl die masjien aan is, is streng verbode om handbeserings te voorkom.
16. Dit is verbode om baie dik ysterplate, geharde staalplate, liggaamstaal, vierkantstaal of plaatmetaal wat buite die masjien se prestasiegrense lê, te buig, aangesien dit die masjien kan beskadig.
17. Kontroleer gereeld die uitlyning van die boonste en onderste matrikse; maak seker dat die drukmeterlesings aan die spesifikasies voldoen.
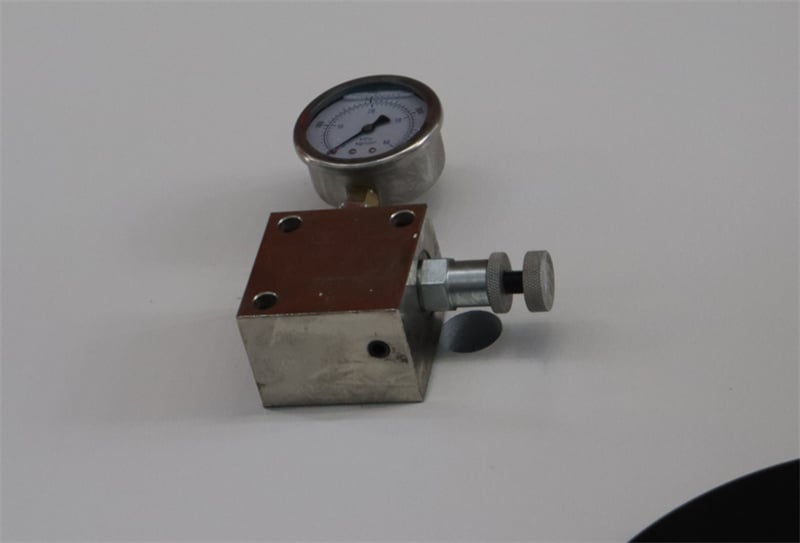
18. In geval van enige onreëlmatigheid moet die masjien onmiddellik gestop word, die oorsaak ondersoek word en die probleem gou opgelos word.
19. Voordat die masjien afgeskakel word, moet houtblokkies op die onderste matriks onder die sy-silinders geplaas word om die boonste skuif op die blokkies neer te laat sak.
20. Verlaat eers die beheerstelselprogram en skakel dan die kragtoevoer af.

